Gå til indhold
Producent af industriknive, maskinknive og specialfremstillede CNC-værktøjer i USA og Tyskland
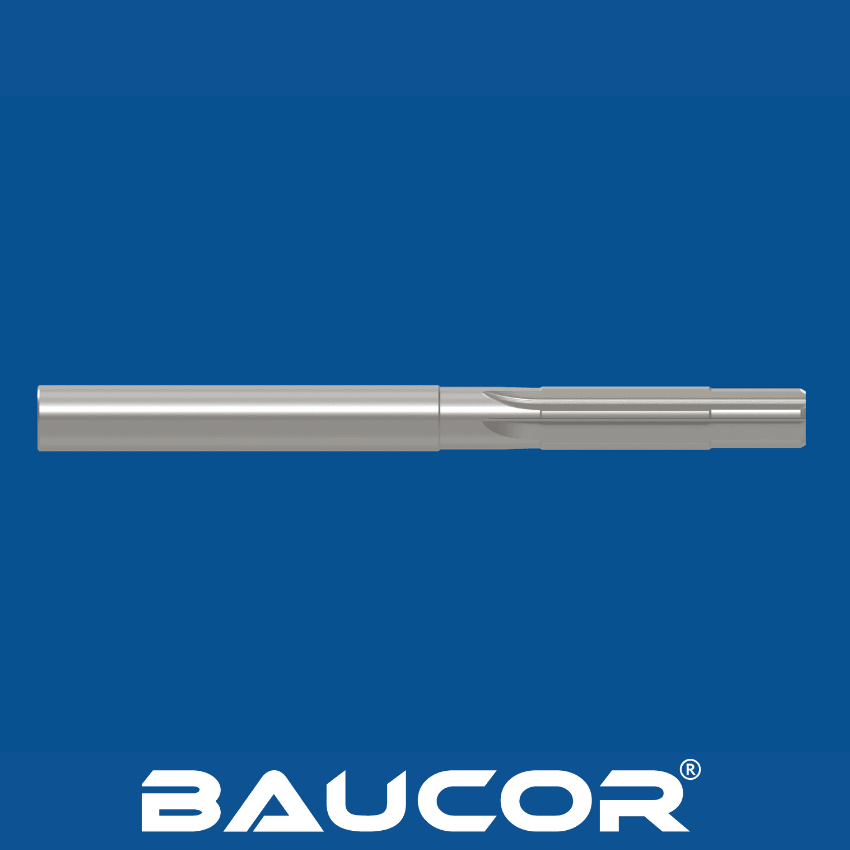
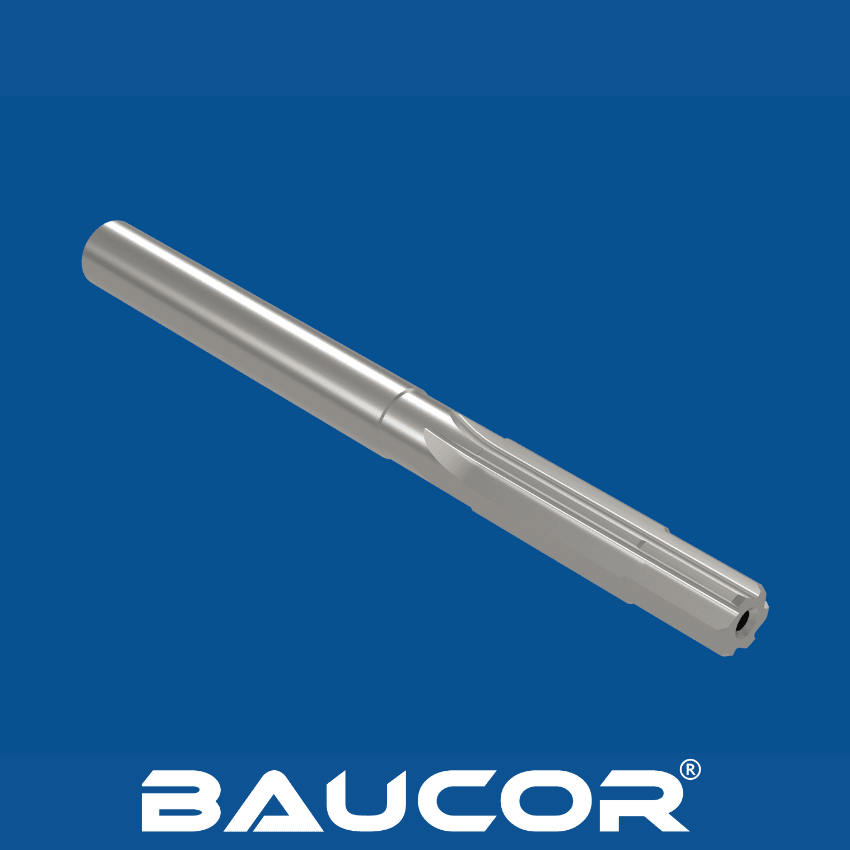
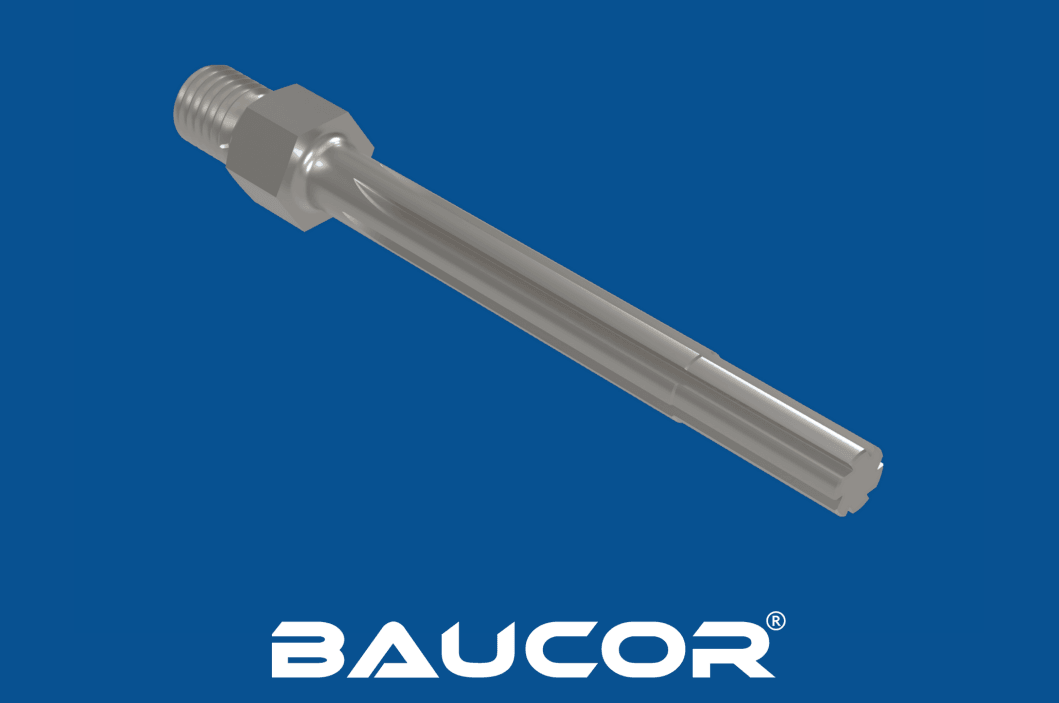
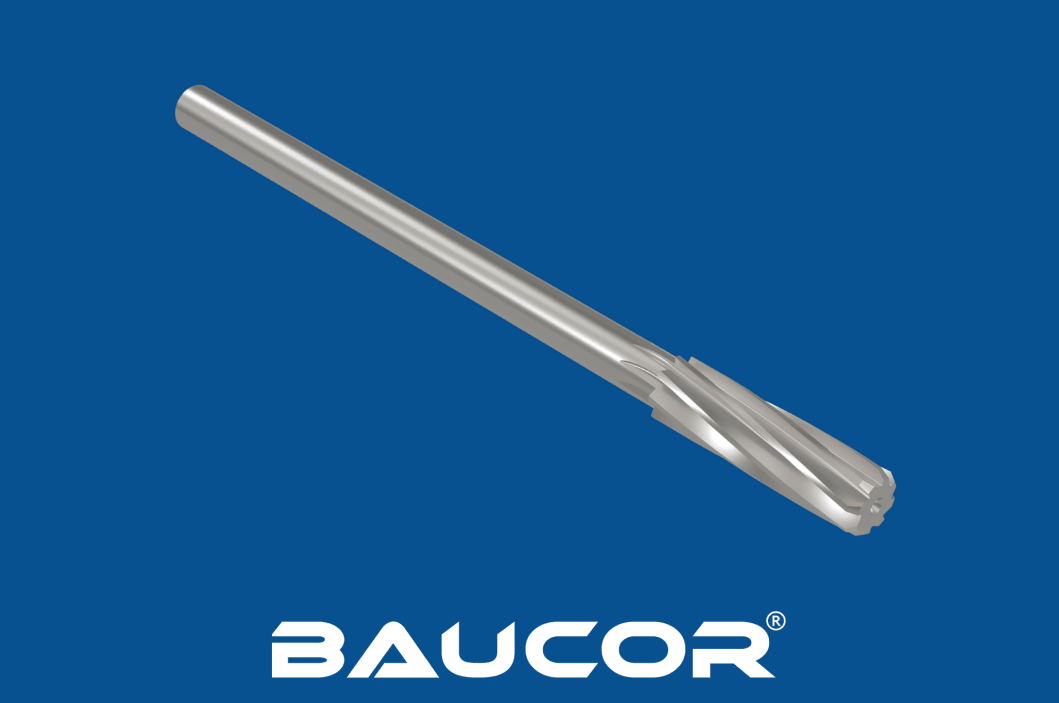
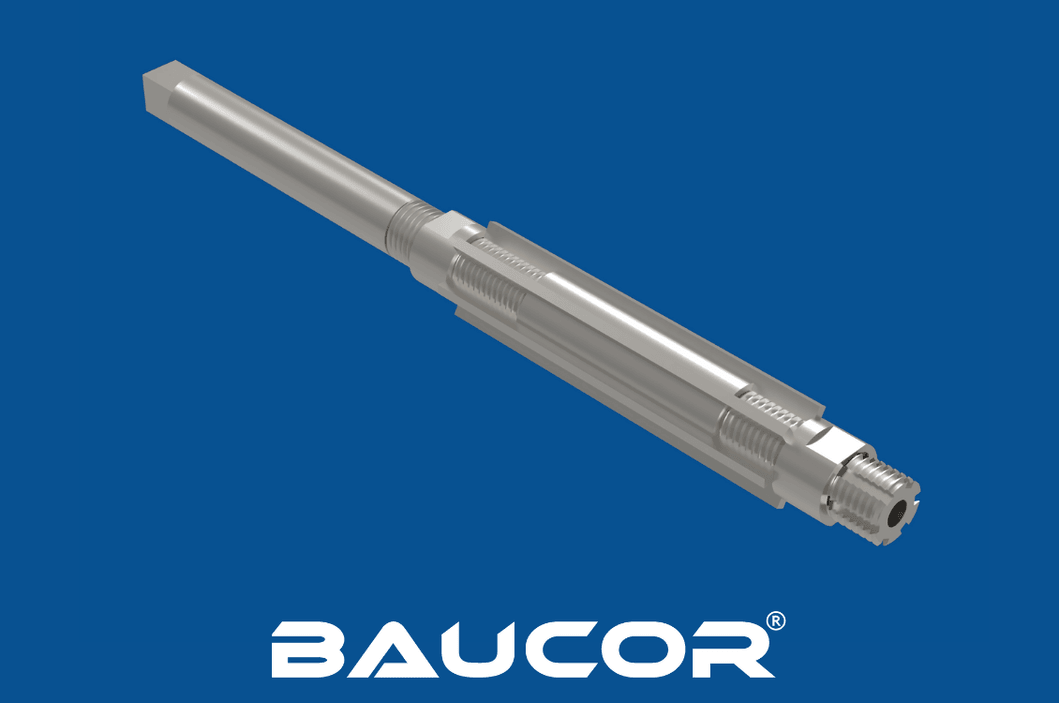
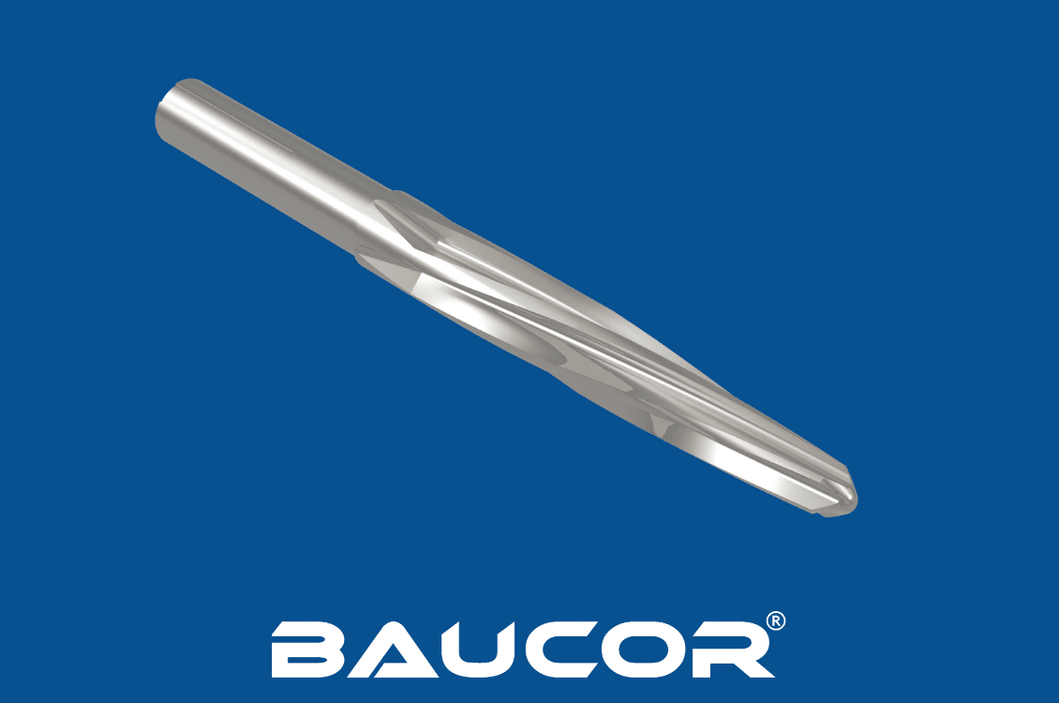
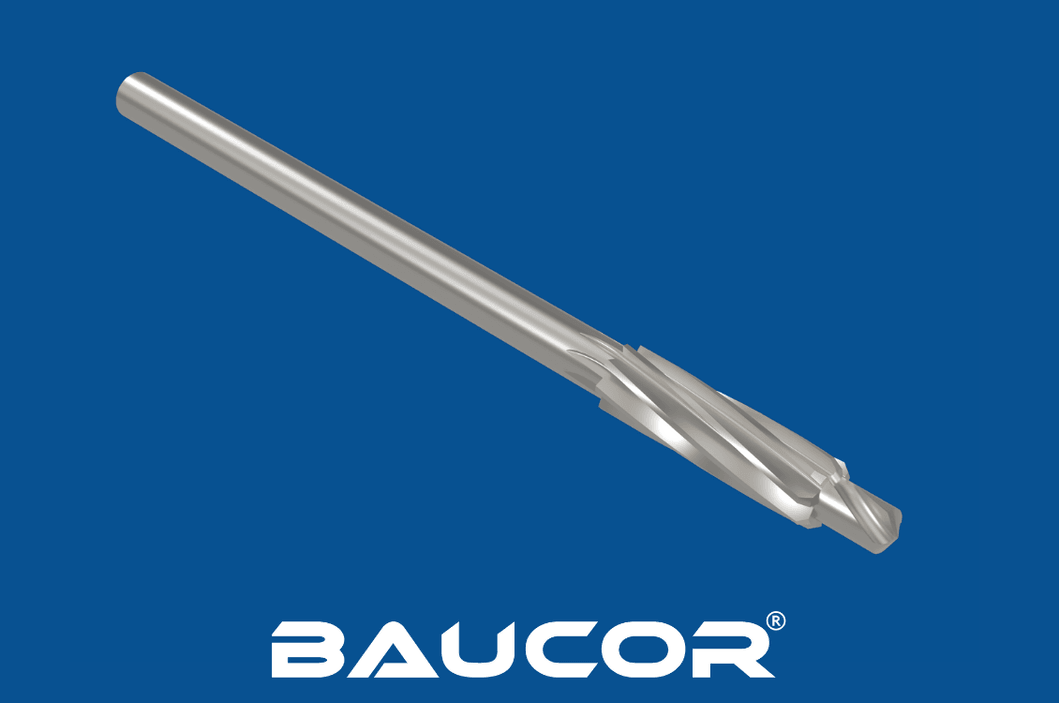
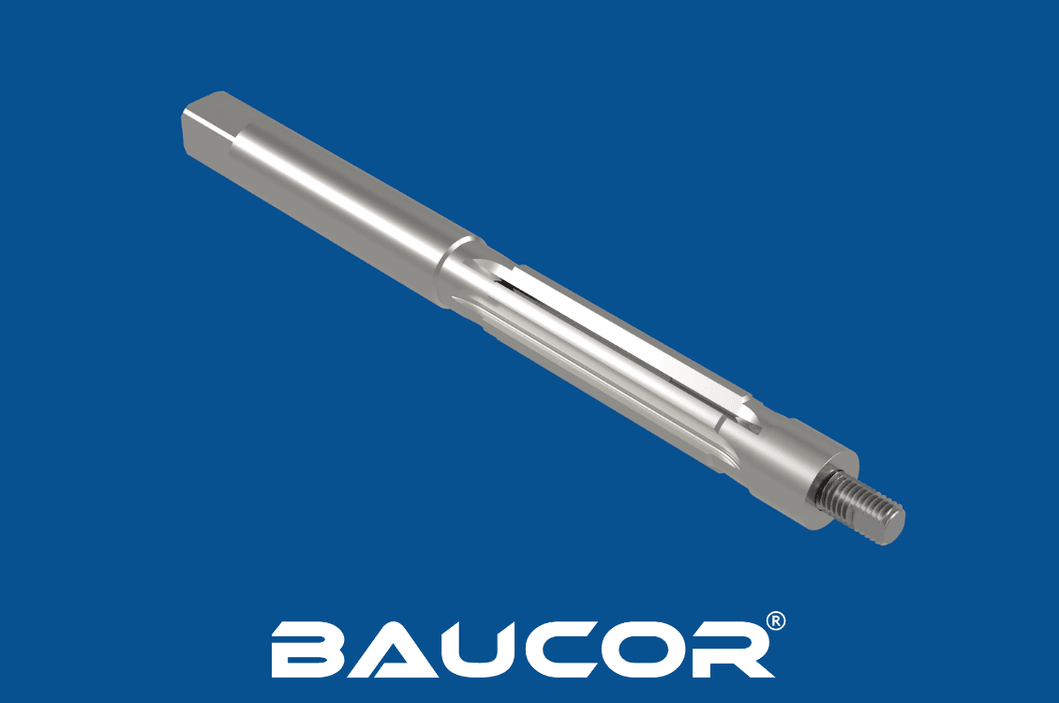
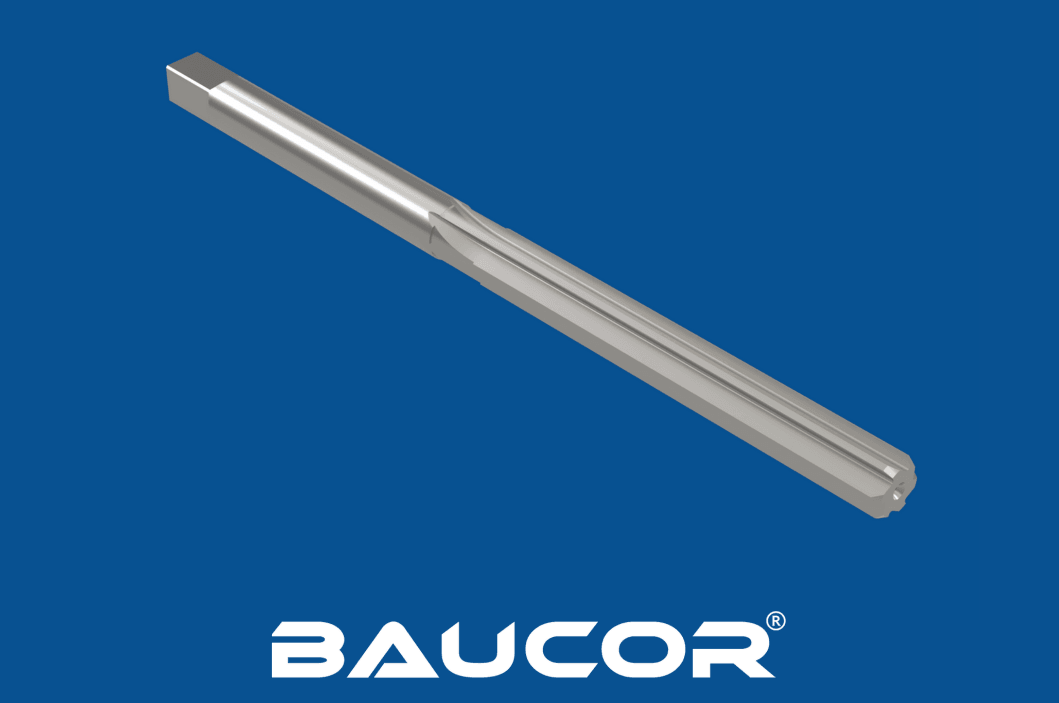
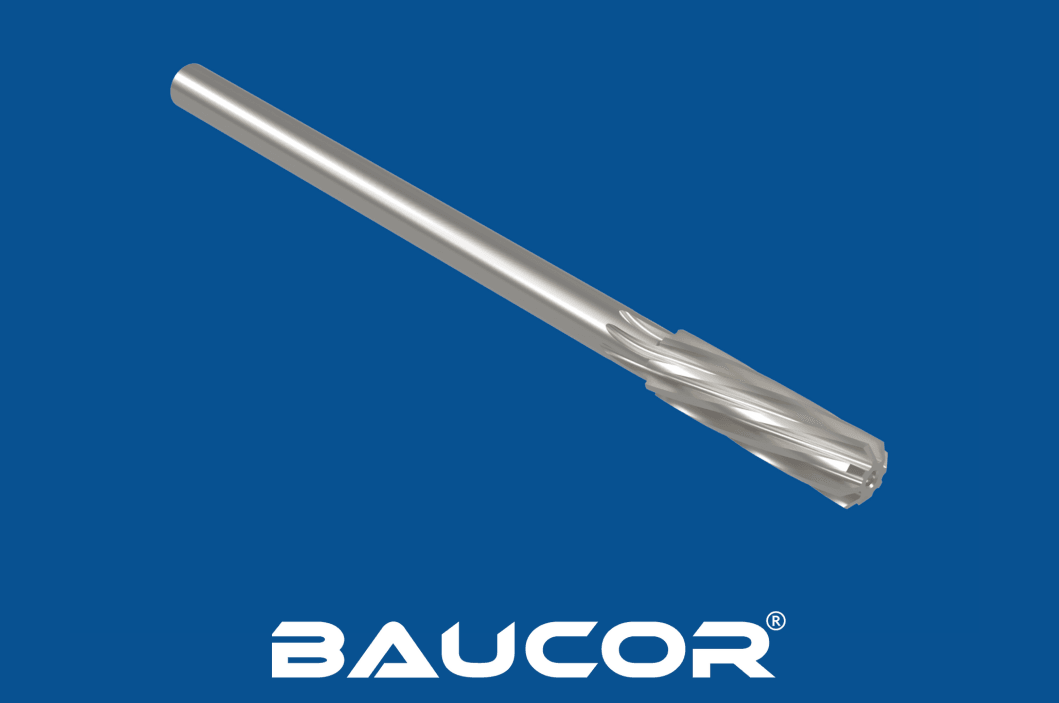
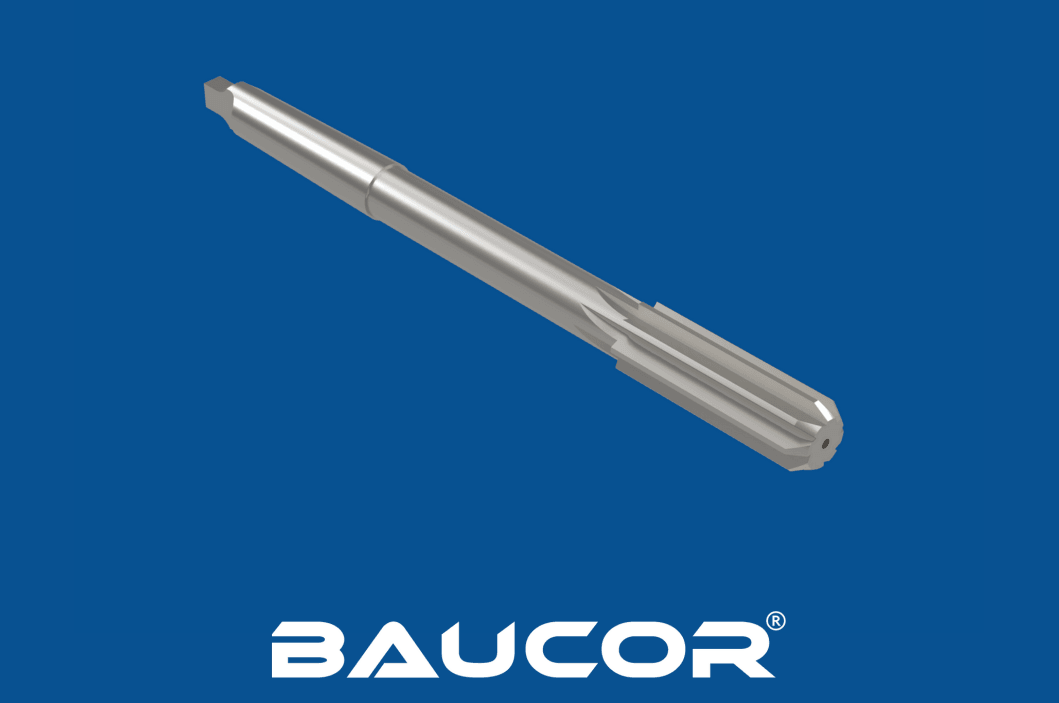
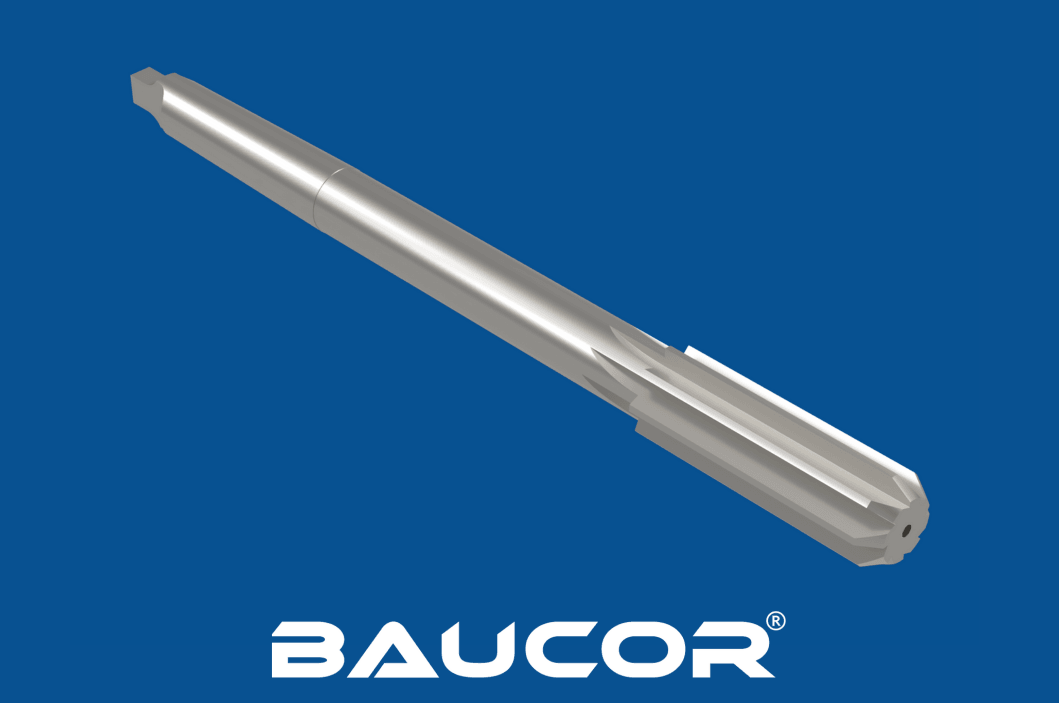
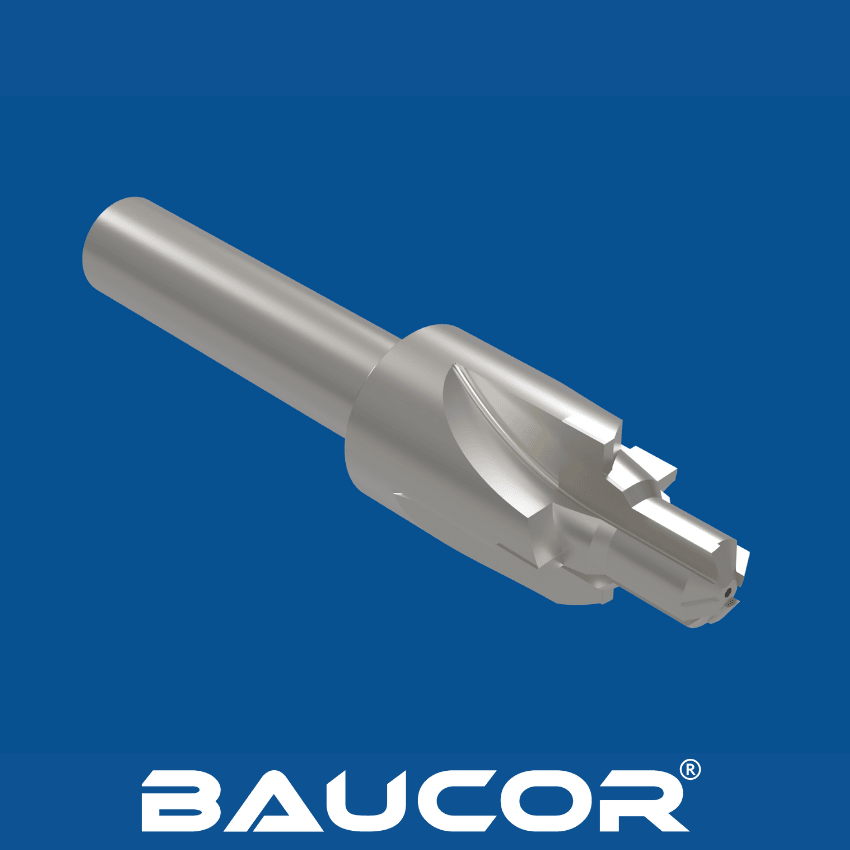
Kammerrival – trinpatronrival

Flere huldiametre med én enkelt trinrival

MAKSIMAL EFFEKTIVITET MED BAUCORS HØJTYDENDE PINDFRÆSERE

BANEBRYDENDE TEKNOLOGI!

Præcisionsfremstilling, som ingeniører og forskere i Fortune 500-virksomheder stoler på

Produktionserfaring, som førende globale virksomheder har tillid til.

  • Lockheed Martin
  • Sumitomo Electric Interconnect Products
  • Saint-Gobain Performance Plastics Pampus GmbH
  • 3M
  • Frito-Lay
  • Parker Hannifin Corporation
  • Boston Scientific
  • General Dynamics – OTS Canada
  • ITW Food Equipment
  • Hemlock Semiconductor
  • Saft Batteries
  • KLA-Tencor
  • Land O'Lakes
  • Fastenal
  • Volvo Construction Equipment

Hvad er trinrivaler? Hvordan fungerer de?

Hvad er en trinrival?

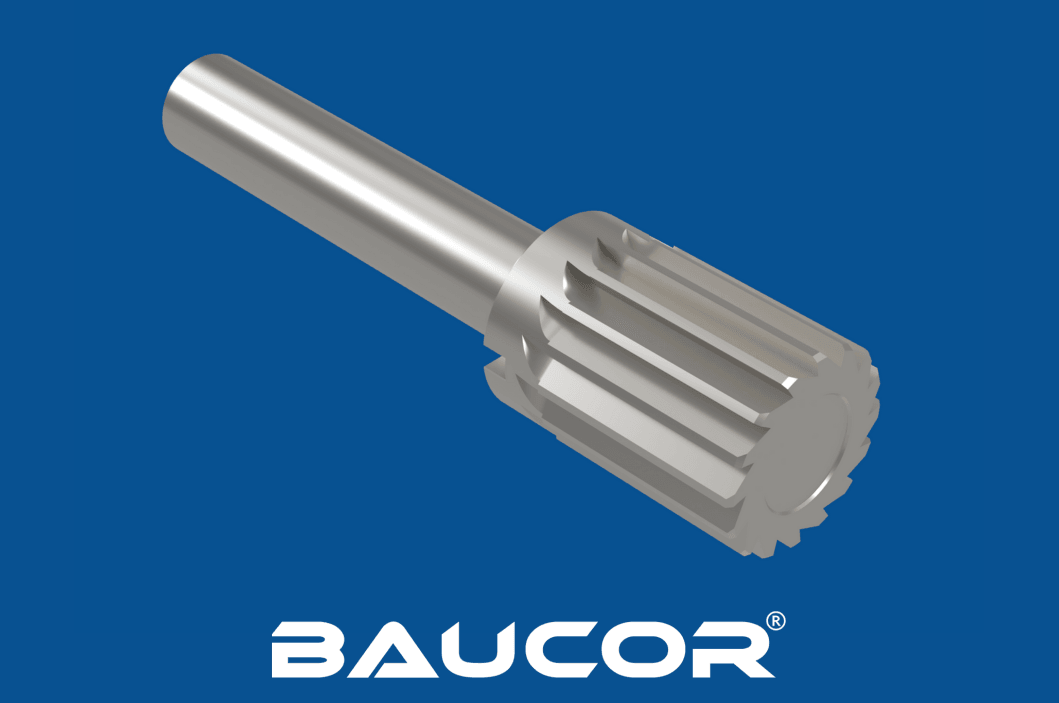
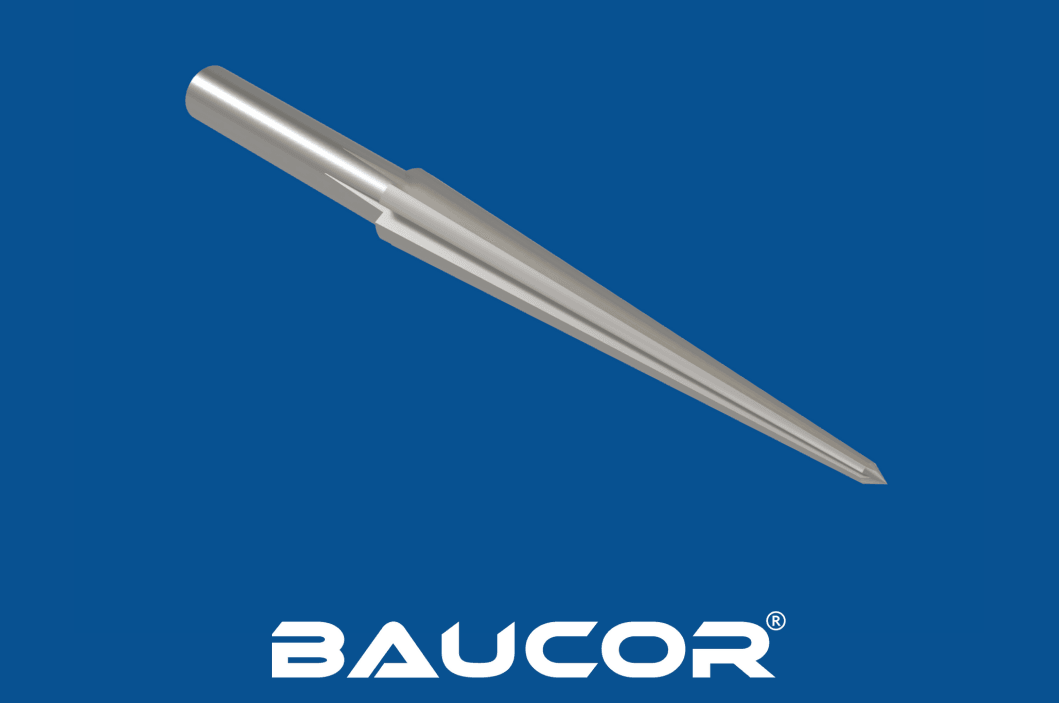
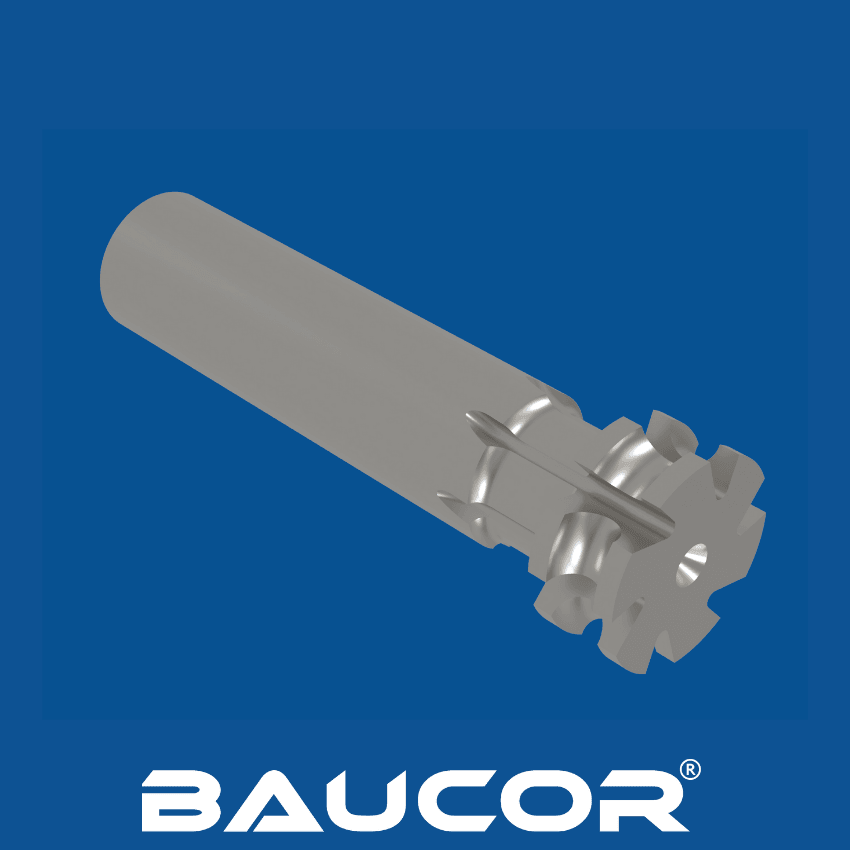
En trinrival er et specialiseret skæreværktøj, der er konstrueret til at udvide og efterbearbejde huller med flere diametre i én operation. Den har:

  • Trinudformning: Flere skærende sektioner langs længden, hver med en gradvist større diameter.
  • Spånriller: Hver skærende sektion har spånriller langs sin længde, ligesom en almindelig rival.
  • Ét værktøj: Gør det overflødigt at skifte rival til forskellige hulstørrelser, hvilket sparer tid og forenkler processerne.

Hvordan fungerer en trinrival?

Indledende pilothul: Et mindre pilothul forbores til størrelsen af rivalens mindste diameter.

Indføring: Trinrivalen føres ind i pilothullet.

Rotation og tilspænding: Rivalen roteres og tilspændes langsomt ind i emnet, som ved almindelig oprivning.

Gradvis udvidelse: Efterhånden som rivalen føres frem, udvider hvert større trin successivt hullet til den ønskede diameter.

Design din egen rival

Design din egen rival

Udfyld formularen i få trin og få specialfremstillede løsninger, der er tilpasset præcis dine behov!

Start dit design

Hvordan fremstilles trinrivaler?

Fremstilling af trinrivaler: præcision og kompleksitet

Trinrivaler

Vigtige fremstillingsprocesser

  • Valg af råmateriale: Der anvendes almindeligvis højhastighedsstål (HSS) eller wolframkarbid, og valget afhænger af rivalens tiltænkte anvendelse, kravene til slidstyrke og produktionsmængderne.
  • Fremstilling af emnet: Råmaterialet skæres og formes groft til den cylindriske form.
  • Trinslibning: Det mest kritiske trin. Præcise CNC-slibemaskiner bruges til at skabe de flere diametertrin, som hver især færdigbearbejdes til meget snævre tolerancer.
  • Dannelse af spånriller: Spånrillerne fræses (eller slibes i meget hårde materialer) ind i hver trinformet skærende sektion langs rivalens længde.
  • Dannelse af skær: Skærene på hvert trin slibes omhyggeligt for at opnå den rette geometri og skarphed.
  • Dannelse af skaft: Skaftet bearbejdes til den form og størrelse, der kræves for at passe i værktøjsholdere.
Trinrivaler
  • Varmebehandling: Varmebehandlinger som hærdning og anløbning optimerer materialets hårdhed, slidstyrke og sejhed.
  • Efterbearbejdning og skærpning: Trinrivaler slibes og honers til de endelige præcise mål og får en glat overflade.
  • Kvalitetskontrol: Strenge kontroller sikrer præcise trindiametre, overfladefinish, spånrillegeometri og værktøjets samlede integritet.

Hvad du skal overveje ved trinrivaler

  • Ekstrem præcision: Specialiseret slibeudstyr og dygtige operatører er nødvendige for at sikre snævre tolerancer på hvert trin.
  • Geometri: Spånrilledesignet og skærvinklerne på hvert trin skal optimeres til den pågældende diameter og emnematerialet.
  • Valg af materiale: Balancen mellem hårdhed, slidstyrke og sejhed er afgørende, især fordi trinrivaler kan være mere udsatte for brud end almindelige rivaler.

FÅ ET TILBUD

I hvilke størrelser fremstiller Baucor trinrivaler?

Forstå størrelser på trinrivaler

  • Flere diametre: En enkelt trinrival har flere skærende diametre langs sin længde, så du kan udvide og efterbearbejde et hul i præcise trin.
  • Skaftdiameter: Skal passe til værktøjsholderen i din maskine.
  • Trindiametre: Størrelserne varierer meget alt efter anvendelsen. En enkelt rival kan f.eks. dække et område fra 0.250" til 0.500" i små trin.
  • Samlet længde og rækkevidde: Sørg for, at rivalen kan nå ned i dybden af det hul, du arbejder med.

Baucors sandsynlige udvalg

  • Standard- og specialstørrelser: Forvent et bredt udvalg af standardtrinrivaler til almindelige anvendelser, plus mulighed for specialstørrelser til unikke behov.
  • Materialevalg: Trinrivaler tilbydes sandsynligvis både i HSS til almindelig brug og i hårdmetal til hårdere materialer og højhastighedsbearbejdning.

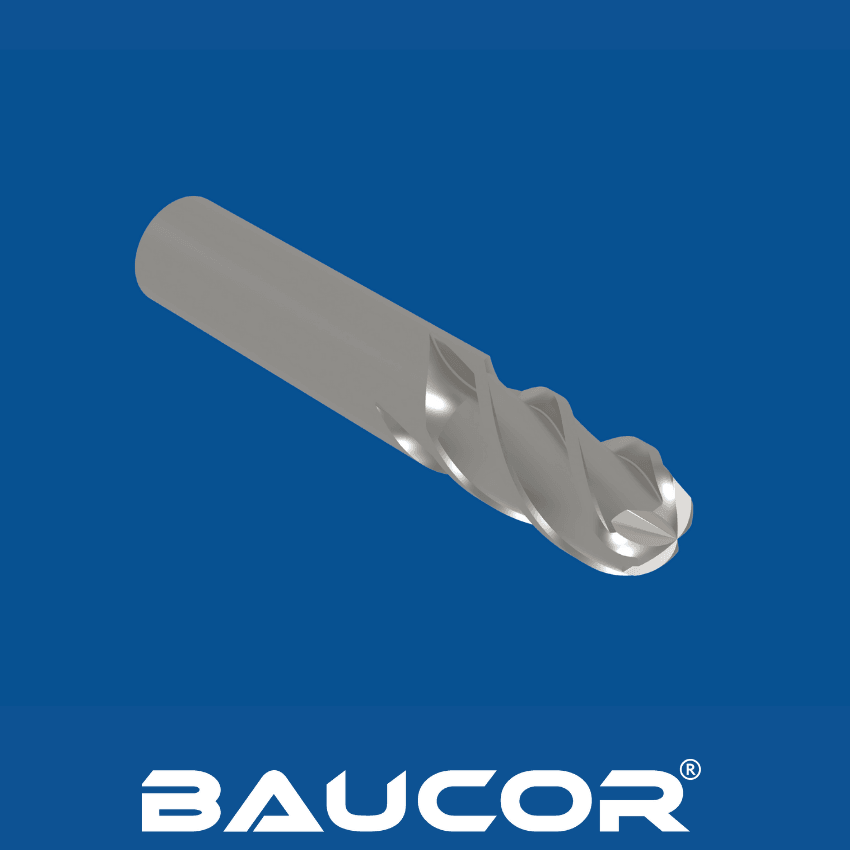
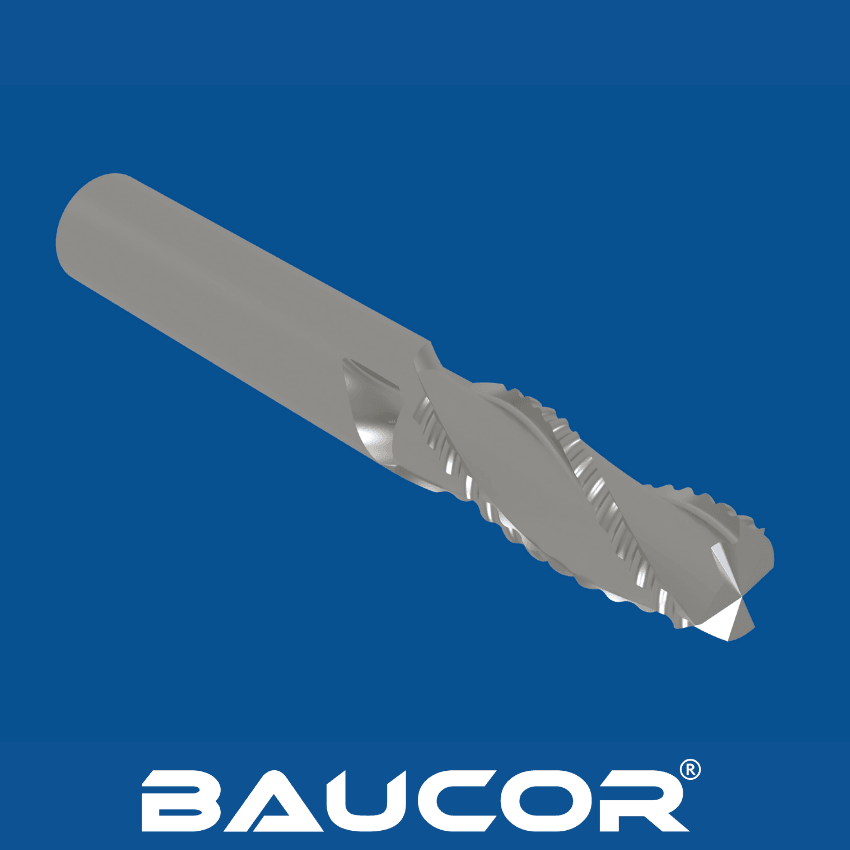
Baucor kan fremstille pindfræsere til mange forskellige fræseopgaver, fra almindelige fræseopgaver til fremstilling af indviklede profiler og komplekse 3D-former.

Pindfræsere fås i en række typer, f.eks. pindfræsere med plan ende til skarpe hjørner, kuglefræsere til jævn konturfræsning og skrubfræsere til hurtig materialefjernelse. Baucor kan fremstille pindfræsere, der egner sig til materialer som metaller, plast og kompositter, i højt specialiserede størrelser og udførelser, der er skræddersyet til dine specifikke krav. Kontakt os for detaljerede oplysninger om mål og tilpasningsmuligheder, så du får de pindfræsere, der passer perfekt til dine fræseopgaver.

Hvilke materialer fremstilles trinrivaler af?

Almindelige materialer til trinrivaler

Højhastighedsstål (HSS):

  • Typer: M2, M7, T15 og koboltholdige kvaliteter som M35 og M42 anvendes til trinrivaler.
  • Fordele: God sejhed, slidstyrke og økonomi ved almindelig trinoprivning i en række materialer.
  • Begrænsninger: Er måske ikke ideelt til krævende anvendelser med meget hårde eller slibende emner.

Wolframkarbid:

Kvaliteter: Trinrivaler af massivt hårdmetal har overlegen slidstyrke, ofte med sejere kvaliteter end dem, der bruges i værktøjer med én skærende diameter.

Fordele: Exceptionel hårdhed, slidstyrke og ydeevne ved højhastighedsbearbejdning og i meget slibende materialer.

Begrænsninger: Højere pris og risiko for skørhed, hvilket kræver forsigtig håndtering og stive opspændinger for at undgå brud.

Pulvermetal (PM):

  • Typer: PM-HSS har fordele i forhold til traditionelt fremstillet HSS.
  • Fordele: Finere kornstruktur giver bedre sejhed, slidstyrke og sliblighed sammenlignet med standard-HSS.
  • Begrænsninger: Relativt højere pris end konventionelt HSS.

Faktorer, der påvirker valget af materiale

  • Emnemateriale: Hårdheden og de slibende egenskaber hos det materiale, der bearbejdes, er de vigtigste hensyn.
  • Produktionsmængde: Større serier taler ofte for den længere værktøjslevetid hos trinrivaler af hårdmetal, hvilket retfærdiggør prisen.
  • Konkret anvendelse: Trinstørrelser, tolerancer og den ønskede overfladefinish påvirker valget af materiale.

Maskinens stivhed: Hårdmetallets ydelsesfordele udnyttes fuldt ud i stive opspændinger, der mindsker risikoen for værktøjsbrud.

Hvilke belægninger forbedrer trinrivaler?

Bedre ydeevne for trinrivaler med belægninger

Almindelige belægningsmuligheder

  • TiN (titannitrid): En alsidig, guldfarvet belægning, der giver generel forbedring af hårdhed og slidstyrke.
  • TiCN (titankarbonitrid): Et hårdere og glattere alternativ til TiN, der forbedrer slidstyrken og spånafgangen.
  • TiAlN (titanaluminiumnitrid): Giver fremragende varmhårdhed og oxidationsbestandighed, ideelt til højhastighedsbearbejdning af hårdere materialer og til trinrivaler.
  • AlTiN (aluminiumtitannitrid): Ligner TiAlN, men med endnu større hårdhed og oxidationsbestandighed, velegnet til bearbejdning af meget hårde materialer eller krævende anvendelser.
  • Flerlagsbelægninger: Ved at kombinere forskellige belægninger i lag kan ydeevnen tilpasses yderligere.
  • Specialbelægninger: Mindre almindelige, men belægninger designet til meget slibende materialer eller bestemte samspil med emnet kan bruges i nicheanvendelser med trinoprivning.

Faktorer, du skal tage hensyn til

  • Økonomi: Belægninger øger prisen. Deres fordele bør opveje dette for trinrivaler, især hvor lang værktøjslevetid og ydeevne i vanskelige materialer er afgørende.
  • Emnemateriale: Det materiale, der bearbejdes, er afgørende. Belægninger giver størst fordel ved bearbejdning af hårde, slibende materialer.
  • Geometri: Det kan være en udfordring at belægge komplekse trinrivalgeometrier. En ujævn fordeling af belægningen kan påvirke ydeevnen negativt.

FÅ ET TILBUD

Hvor bruges trinrivaler?

Anvendelser af trinrivaler: præcision og effektivitet ved flere diametre

Vigtige anvendelsesområder

Trinrivaler er uundværlige værktøjer til at skabe præcisionshuller med flere diametre i mange brancher og anvendelser:

Bearbejdning og produktion:

  • Komponentproduktion: Bearbejdning af dele med trinhuller til lejer, bøsninger, stifter og andre detaljer, hvor diametrene skal gå over i hinanden.
  • Produktionseffektivitet: Færre værktøjsskift og kortere bearbejdningstid sammenlignet med flere almindelige rivaler.

Bilproduktion:

  • Motor- og transmissionskomponenter med trinhuller for præcis pasform og indretning.
  • Ophængs- og chassiskomponenter, hvor der kan være brug for flere diametre i ét hul.

Luftfartsindustrien:

  • Fremstilling af præcise trinhuller til befæstelseselementer og bærende komponenter eller for at tage højde for varierende tolerancer i samlinger.

Forme- og matricefremstilling:

Efterbearbejdning af trinhuller i forme til komponenter med varierende tværsnit.

  • Specialfremstilling:
  • Fremstilling af specialhuller til prototyper, enkeltdele eller reparationer, hvor ét enkelt værktøj forenkler processen.

Hvorfor trinrivaler er uundværlige

  • Præcision og nøjagtighed: Trinrivaler giver nøjagtig dimensionering af flere diametre i ét hul.
  • Effektivitet: Færre værktøjsskift og kortere opsætningstid, især i produktionsmiljøer.

Alsidighed: Velegnet til forskellige materialer og anvendelser, hvor der kræves flere huldiametre.
Hvilke brancher bruger trinrivaler?

Centrale brancher, der bruger trinrivaler

Trinrivaler er uundværlige værktøjer i brancher, hvor præcision, nøjagtighed og evnen til at lave flere diametre i ét hul er altafgørende:

  • Bearbejdning og produktion: En kernebranche for trinrivaler, som omfatter:
  • Almindelige maskinværksteder: Trinrivaler strømliner processerne for komponenter, der kræver trinhuller.
  • Bilproduktion: Fremstilling af præcise trinhuller i motordele, transmissioner, ophængskomponenter og lignende.
  • Flyindustrien: Bearbejdning af trinhuller til befæstelseselementer, bærende samlinger og komponenter med snævre tolerancer.
  • Form- og værktøjsfremstilling: Efterbearbejdning af trinhuller i forme til dele med varierende tværsnit eller til fremstilling af positioneringsfunktioner.
  • Specialfremstilling og reparation: Trinrivaler forenkler fremstillingen af huller med flere diametre i prototyper, enkeltstykker og ved ombygningsarbejde.
  • Tungt udstyr: Trinhuller kan være nødvendige til hydrauliske komponenter, drejepunkter og andre samlinger.

Hvorfor trinrivaler foretrækkes

  • Huller med høj nøjagtighed: Trinrivaler opnår konsekvent snævrere tolerancer på flere diametre i ét hul sammenlignet med flere almindelige rivaler.
  • Effektivitet: Når værktøjsskift udgår og opsætningerne forenkles, går produktionen hurtigere, og omkostningerne falder.

Alsidighed: Trinrivaler kan bearbejde en række materialer og kan tilpasses konkrete behov med flere diametre.

I hvilke maskiner bruges trinrivaler?

Maskiner til præcis trinoprivning

Almindelige maskintyper

Trinrivaler er alsidige, men opnår deres fulde nøjagtighedspotentiale på følgende maskintyper:

  • CNC-bearbejdningscentre: Giver automatisering, præcision og mulighed for at integrere trinoprivning i komplekse bearbejdningssekvenser med varierende huldiametre.
  • Fræsemaskiner:
  • Vertikale fræsemaskiner: Alsidige til trinoprivning i forskellige vinkler.
  • Horisontale fræsemaskiner: Kan bruges til trinoprivning af større eller tungere komponenter.
  • Søjleboremaskiner: Kan bruges til grundlæggende trinoprivning, især med mindre rivaler og i mindre krævende materialer.
  • Drejebænke: Trinoprivning kan udføres på drejebænke til huller, der er koncentriske med delens rotationsakse.
  • Specialiserede oprivningsmaskiner (mindre almindelige): Der findes dedikerede maskiner til højvolumenproduktion af trinhuller.
Faktorer ved valg af maskine

  • Hulstørrelse og -dybde: Større eller dybere huller kan kræve kraftigere og stivere maskiner.
  • Tolerancekrav: Snævre tolerancer taler ofte for CNC-bearbejdningscentre på grund af deres præcision og kontrol.
  • Produktionsmængde: Store mængder kan retfærdiggøre specialiserede oprivningsmaskiner, mens mindre mængder passer godt til universalmaskiner.

Emnemateriale: Hårdere materialer kan kræve lavere hastigheder, robuste maskiner og eventuelt rigelig kølevæske.

Hvilken design- og engineering-support tilbyder Baucor til trinrivaler?

Optimer dit trinrivaldesign med Baucors ekspertise

Mere end værktøjet: Baucors support

Som verdensførende inden for præcisionsbearbejdning ved vi, at gode resultater med trinrivaler kræver mere end blot et førsteklasses værktøj. Selvom specialiserede trinrivaler måske ligger uden for vores kerneudvalg, kan vi støtte på dette område på følgende måder:

  • Rådgivning om materialer: Vi vejleder producenter og brugere i de ideelle materialer (HSS-kvaliteter, hårdmetalkvaliteter) til bestemte emnematerialer, ydelseskrav og produktionsmængder.
  • Optimering af geometri: Baucors ingeniører kan rådgive om designelementer i trinrivaler, herunder spånrilledesign, skærgeometri, fasevinkler, antallet af trin og overgangene mellem dem.
  • Ekspertise i belægninger: Vi rådgiver om, hvilke belægninger (TiN, TiAlN osv.) der egner sig til at forbedre slidstyrke, værktøjslevetid og ydeevne i konkrete trinoprivningsscenarier.
  • Støtte til bearbejdningsprocessen: Vores viden om spånafskærende processer hjælper os med at foreslå teknikker eller ændringer, der optimerer effektivitet og resultater ved brug af trinrivaler.
  • Fokus på præcision: Baucors fokus på kvalitet betyder, at vi støtter producenter i at designe trinrivaler, der lever op til deres kunders strenge krav.

ENESTÅENDE ENGINEERING-SUPPORT

Engineering-support og rådgivning

Engineering-ekspertise hele vejen

Baucor tilbyder specialfremstilling og engineeringløsninger, der er skræddersyet til dine specifikke behov, på tværs af forskellige brancher.

Produktionsvenligt design (DFM)

Optimer dit design til produktion

Baucors ingeniører kan gennemgå dit design og give feedback, der forbedrer produktionsegnetheden, omkostningseffektiviteten og effektiviteten.

Løsninger til prototyper og serieproduktion

Din løsning, dit omfang

Uanset om du har brug for en enkelt prototype eller fuld serieproduktion, står Baucors ingeniører klar til at samarbejde med dig. Kontakt os, så drøfter vi, hvordan vi kan føre din idé ud i livet.

Skræddersyede engineering-løsninger

Skræddersyede løsninger til Baucors kunder

Baucor er specialiseret i unikke fremstillings- og engineeringløsninger, der er udviklet til at dække hver enkelt kundes specifikke behov. Vores ekspertise dækker en bred vifte af brancher og anvendelser.

Hvilke designguider findes der til trinrivaler?

Designprincipper for effektive trinrivaler

Vigtige designelementer og overvejelser

Trindiametre: Fastlægges præcist ud fra de krævede mål på det færdige hul. Snævre tolerancer er afgørende.

Overgange mellem trin: Bløde overgange er vigtige for at føre rivalen, minimere skærekræfterne og forbedre overfladefinishen.

Antal trin: Flere trin giver en mere gradvis udvidelse, men øger værktøjets kompleksitet. Der skal findes en balance mellem antallet af trin og værktøjets styrke.

Spånriller:

  • Antal spånriller: Påvirker spånbelastningen og skæringens jævnhed. Flere spånriller er generelt bedre til hårdere materialer, men kan begrænse styrken på små trinrivaler.
  • Type: Lige spånriller er mest almindelige, mens spiralformede spånriller hjælper med spånafgangen og i nogle tilfælde kan reducere vibrationer.

Skærægsgeometri:

Spånvinkler: Der bruges ofte neutrale eller let positive spånvinkler, der er optimeret til de tiltænkte emnematerialer.

Frihedsvinkler: Giver frigang og forhindrer gnidning.

  • Fase: Den skrå indføring ved begyndelsen af et trin hjælper med at styre det ind i hullet og påvirker skæringen.
  • Skaftudformning: Sikrer korrekt pasform og stivhed i maskinens værktøjsholder. Almindelige typer er cylindriske skaft og morsekegler.
  • Materiale: HSS (forskellige kvaliteter) til almindelig brug, wolframkarbid til krævende anvendelser og højere slidstyrke.

Designfaktorer, der påvirkes af anvendelsen

  • Emnemateriale: Hårdere materialer kræver sejere rivalmaterialer, eventuelt andre belægninger, og kan kræve tilpassede geometrier.
  • Hulstørrelse og -dybde: Påvirker kravene til rivalens stivhed, spånrilledesignet for spånafgang og det samlede styrkebehov.
  • Tolerancekrav: Snævre tolerancer kan kræve bestemte geometrier og materialer samt fokus på maskinens stivhed.
  • Produktionsmængde: Påvirker valget af materiale og belægning for at optimere værktøjslevetid og økonomi i det aktuelle produktionsmiljø.