
Hvordan fremstilles rivaler med lige spånriller?
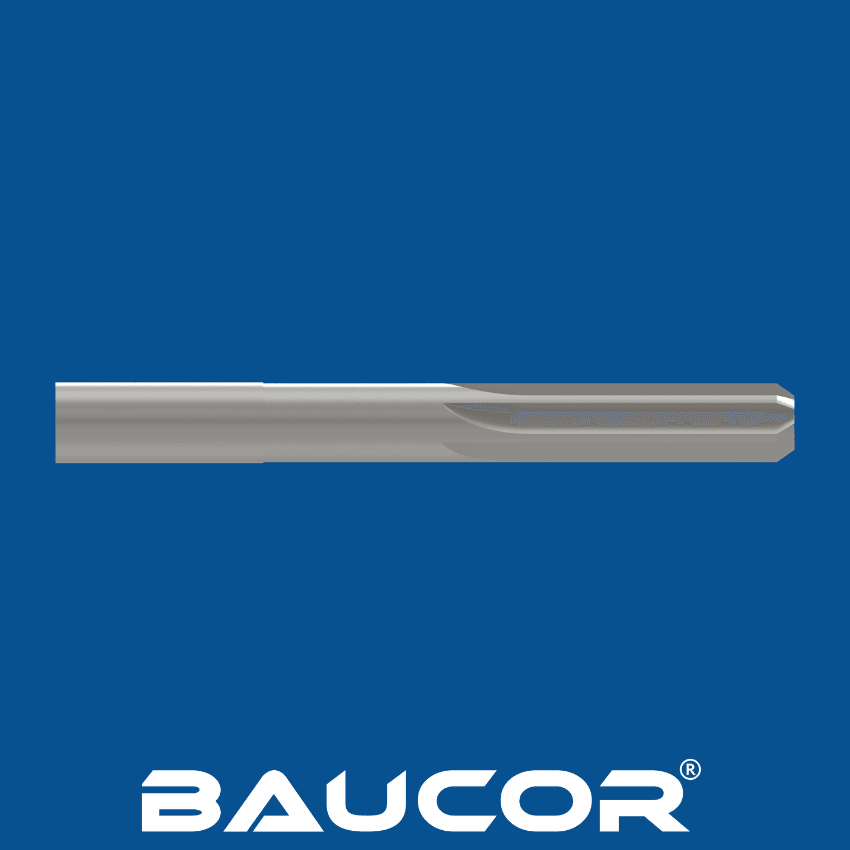
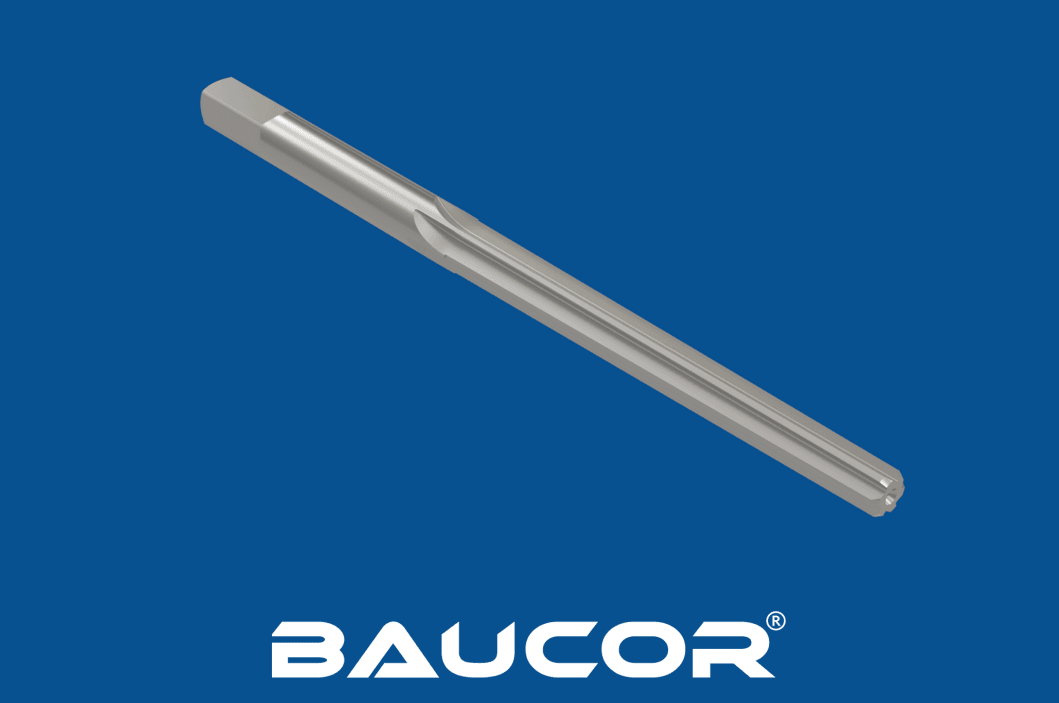
Fremstillingen af rivaler med lige spånriller omfatter flere trin og kombinerer præcisionskonstruktion og materialevalg for at skabe et skæreværktøj af høj kvalitet:
Valg af materiale:
- Højhastighedsstål (HSS): Et almindeligt valg til rivaler til almindelig brug, der giver god slidstyrke og lav pris.
- Koboltstål: Giver øget hårdhed og varmebestandighed til mere krævende anvendelser.
- Hårdmetal: Giver overlegen slidstyrke og skæreydelse, især ved produktion i store mængder eller i hårde materialer.
Klargøring af emner:
- Det valgte materiale skæres til cylindriske emner i den ønskede længde og diameter.
- Emnerne varmebehandles derefter for at opnå den ønskede hårdhed og sejhed.
Rilning:
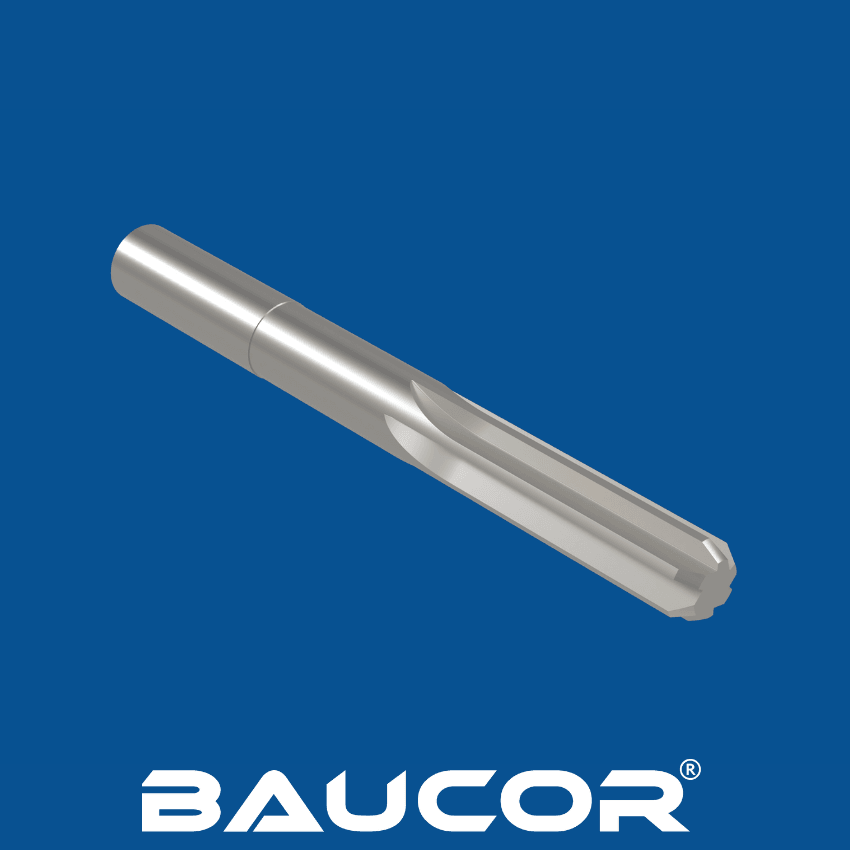
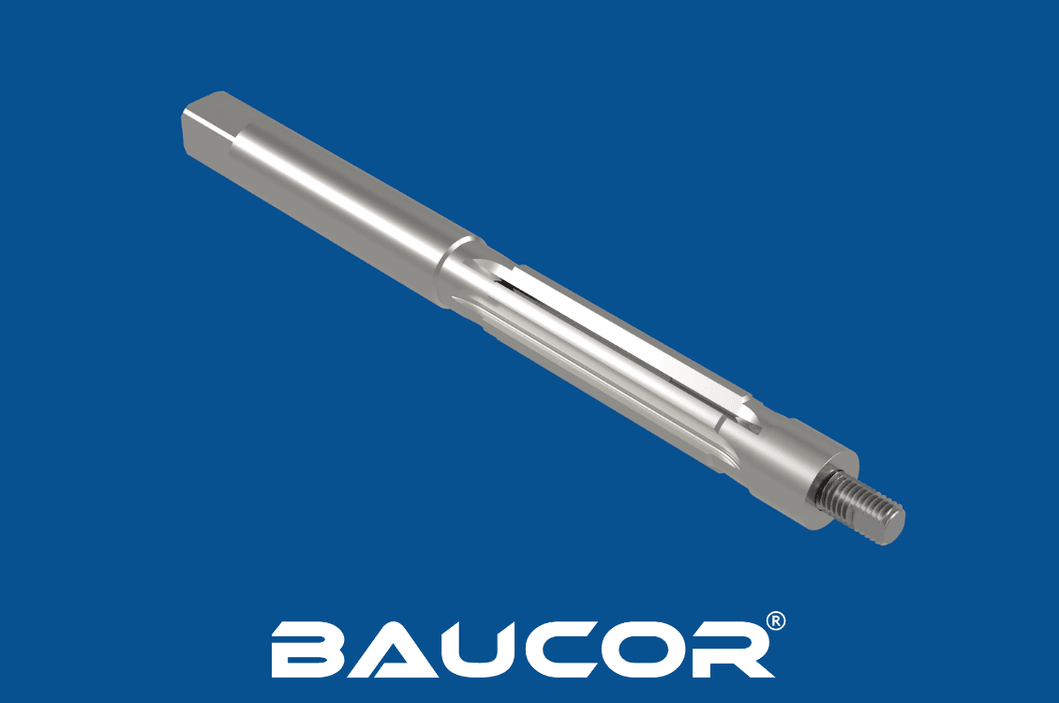
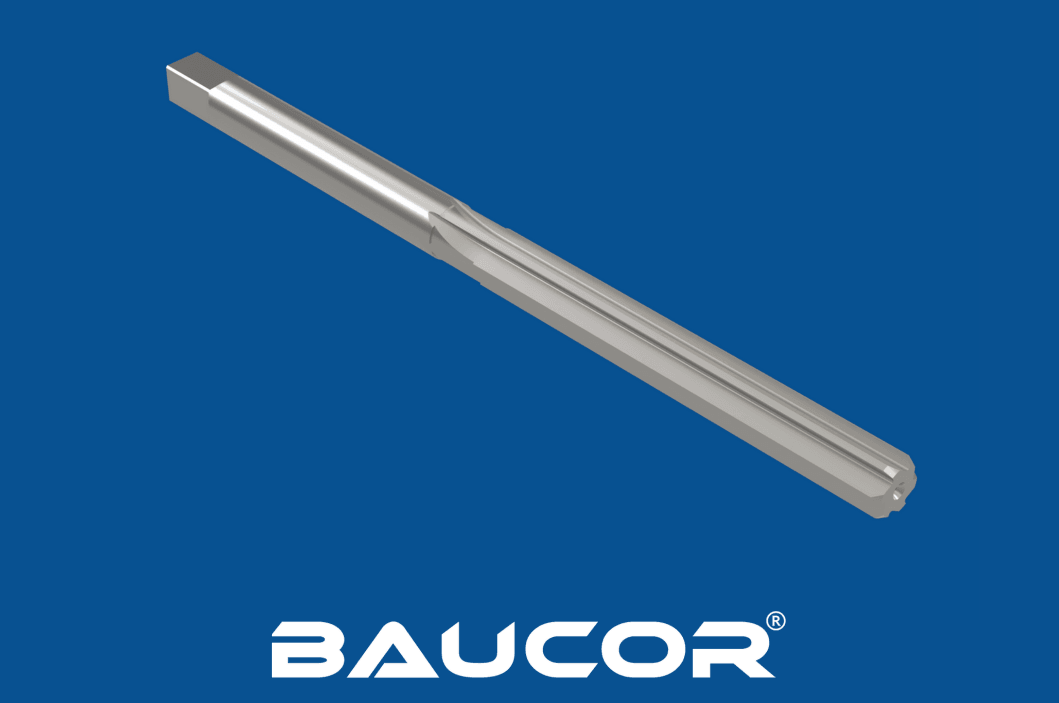
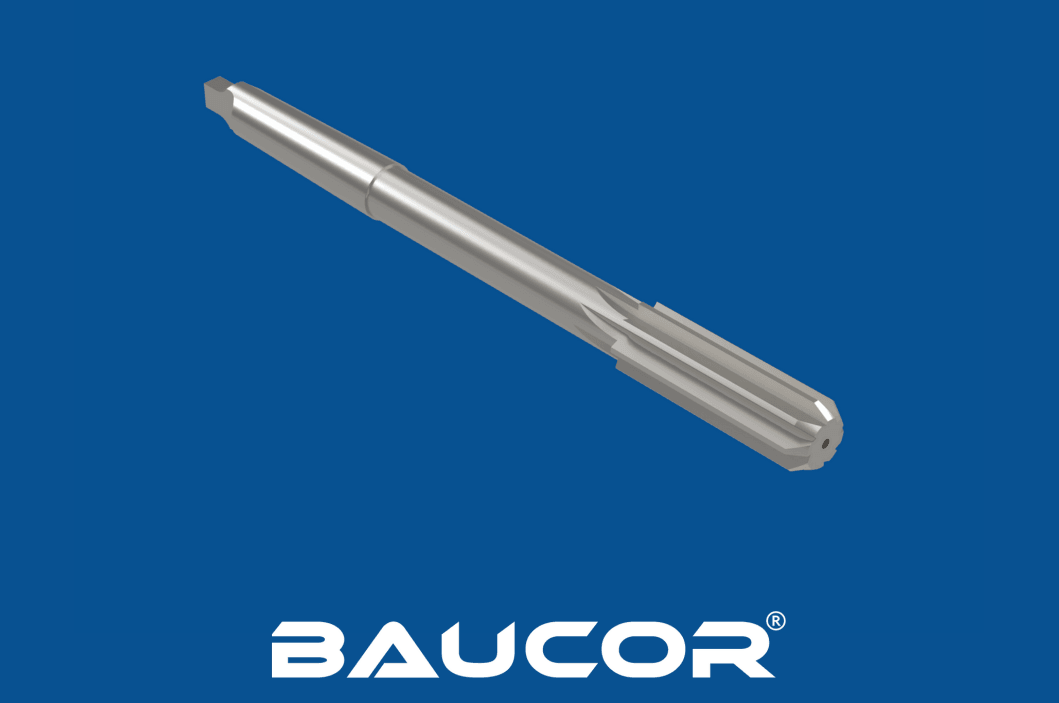
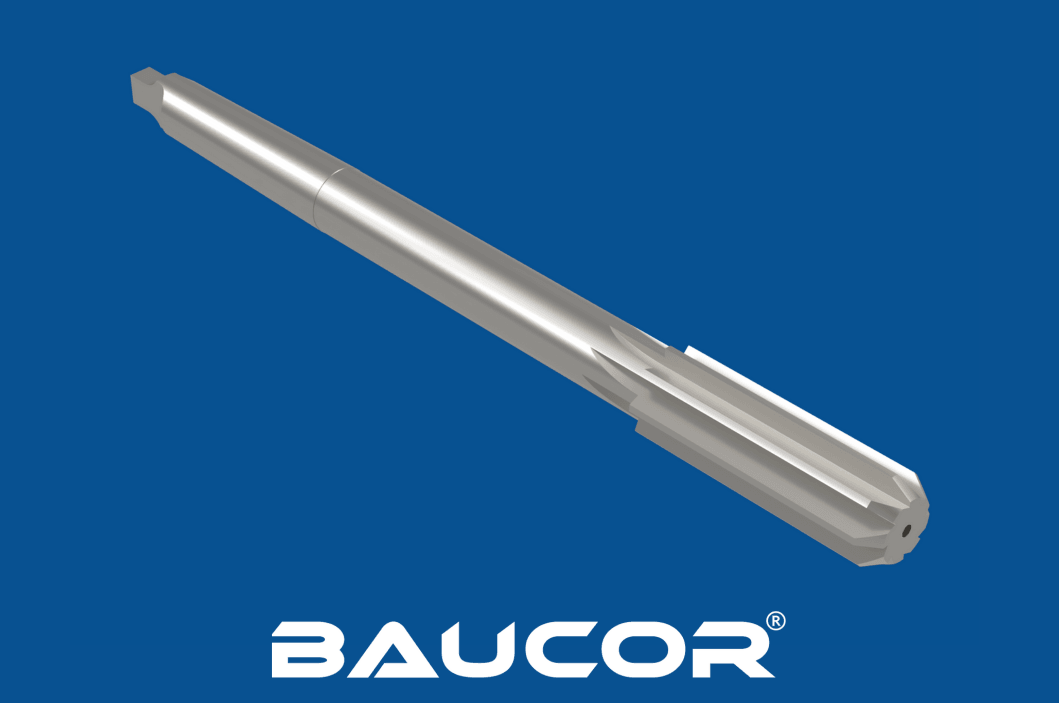
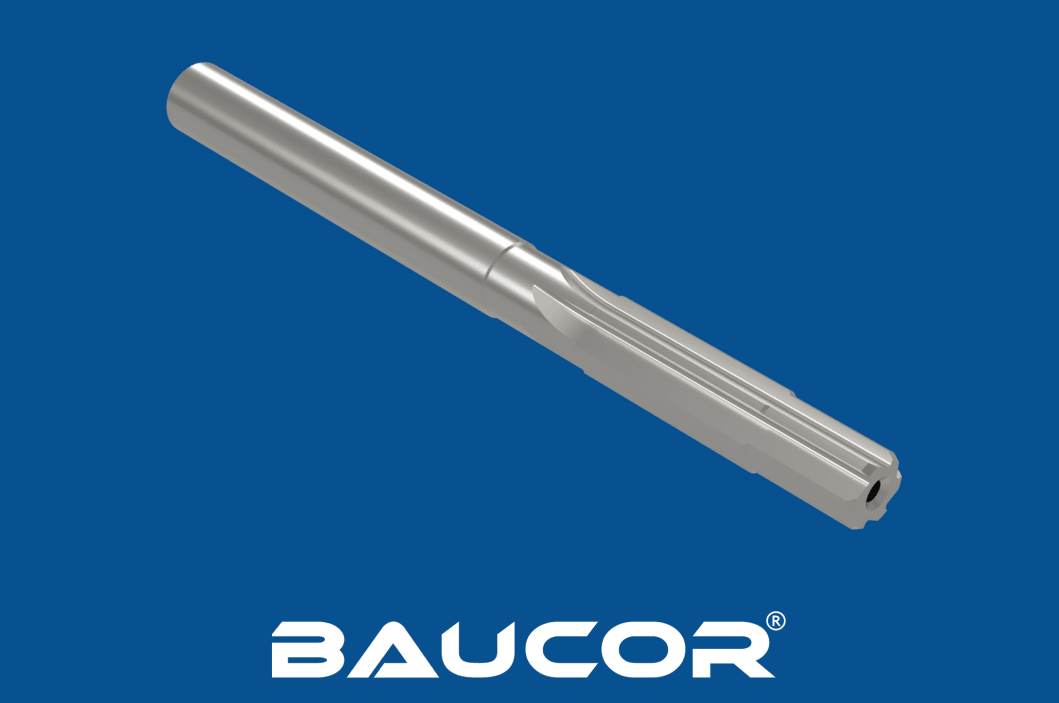
- Spånriller (riller) slibes langs emnets længde med specialiserede slibemaskiner.
- Antallet af spånriller kan variere og ligger typisk mellem 4 og 12, afhængigt af rivalens diameter og tiltænkte anvendelse.
- De lige spånriller slibes parallelt med rivalens akse, hvilket sikrer effektiv spånfjernelse.
Affasning:
- Forkanten af hver spånrille affases (skråtstilles) for at give en jævn skærevirkning og forhindre udskridning af skær.
- Fasevinklen er typisk omkring 45 grader.
Slibning:
- Spånrillernes skær slibes præcist for at opnå den ønskede diameter og skæregeometri.
- Diameteren er ofte lidt konisk mod skaftet for at lette indføringen i hullet.
Efterbehandling:
- Rivalen poleres for at fjerne grater og ujævnheder og sikre en glat overfladefinish.
- Nogle rivaler kan have en belægning af materialer som titannitrid (TiN) for yderligere at forbedre slidstyrken og skæreydelsen.
Kvalitetskontrol:
- Rivalen gennemgår streng inspektion og test for at sikre, at den opfylder de krævede måltolerancer og standarder for skæreydelse.