Gå til indhold
Producent af industriknive, maskinknive og specialfremstillede CNC-værktøjer i USA og Tyskland
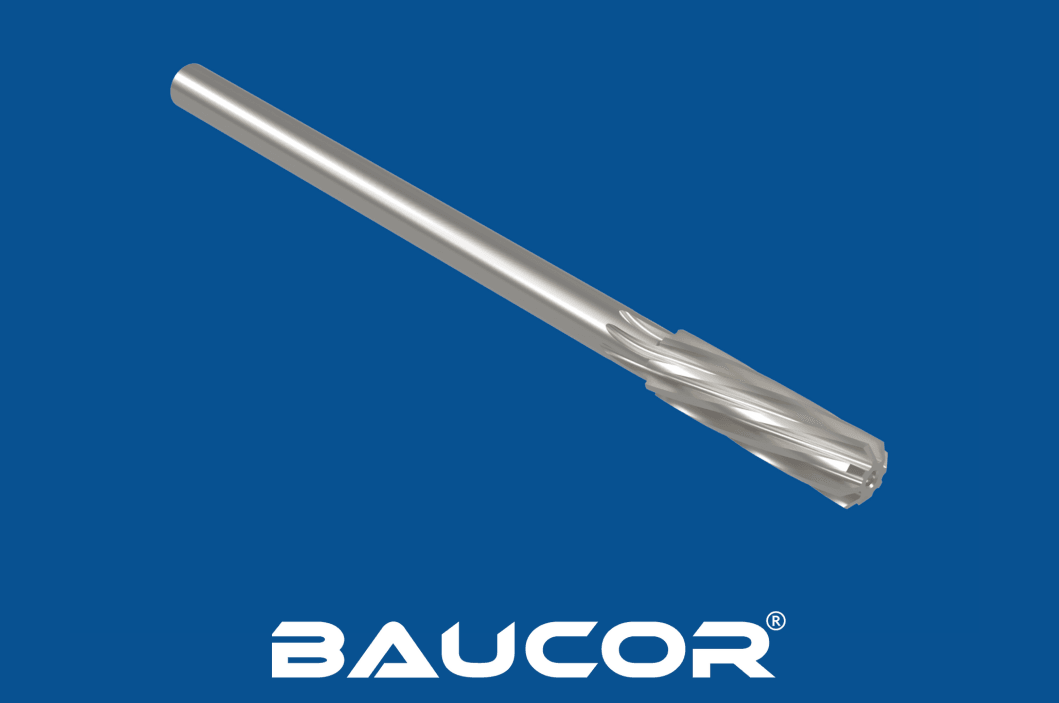
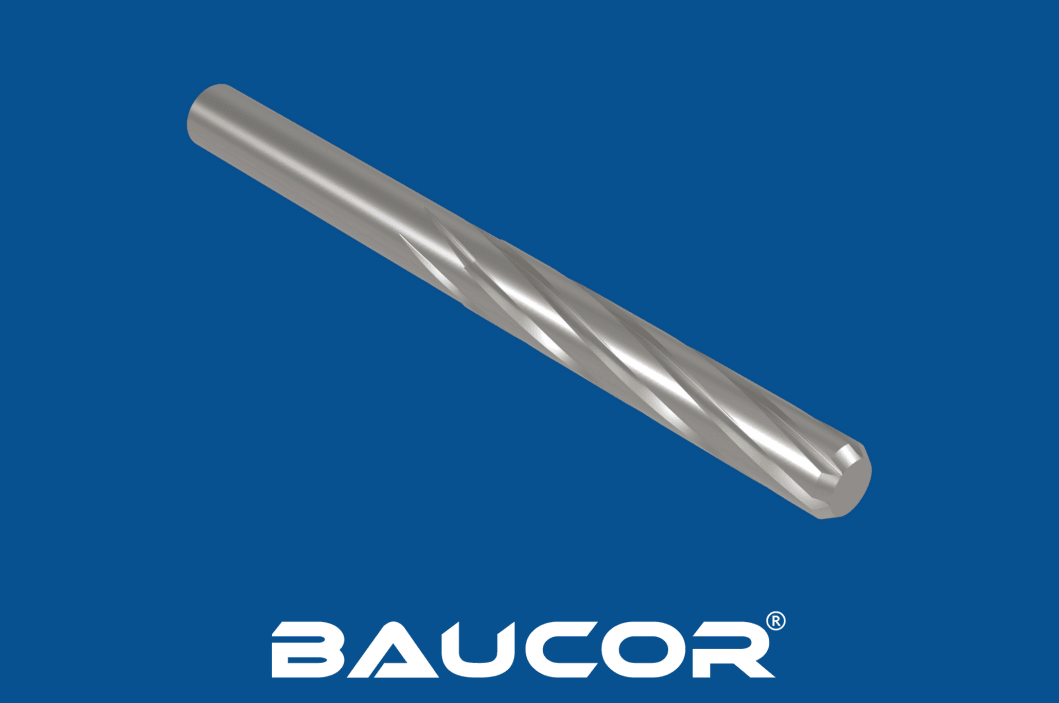
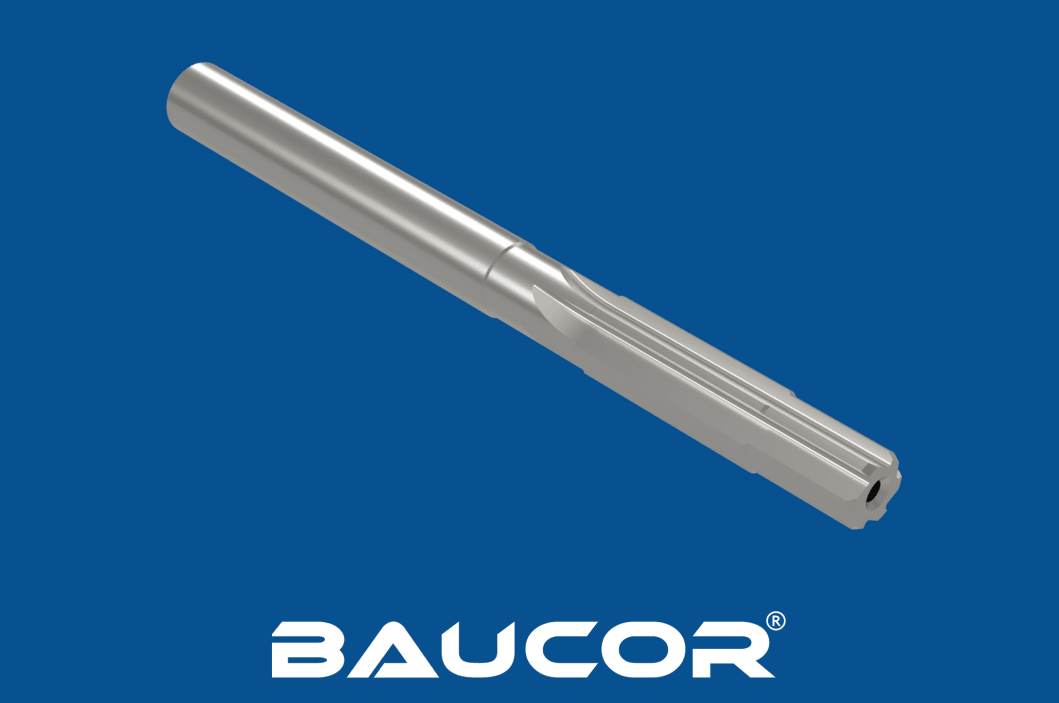
Rival med spiralriller

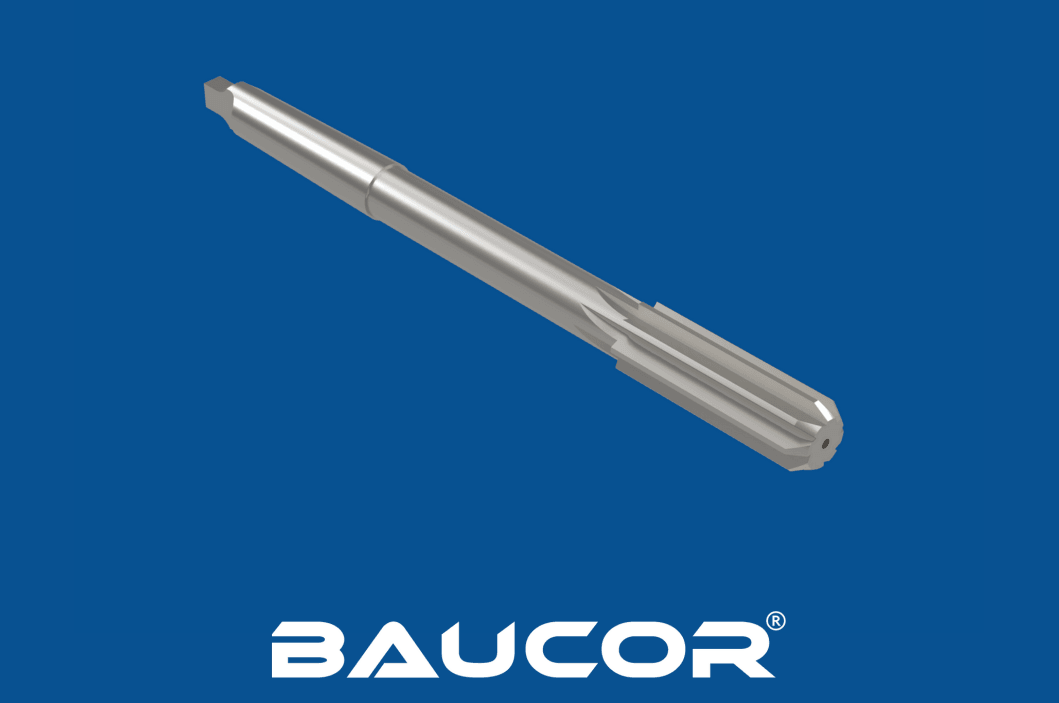
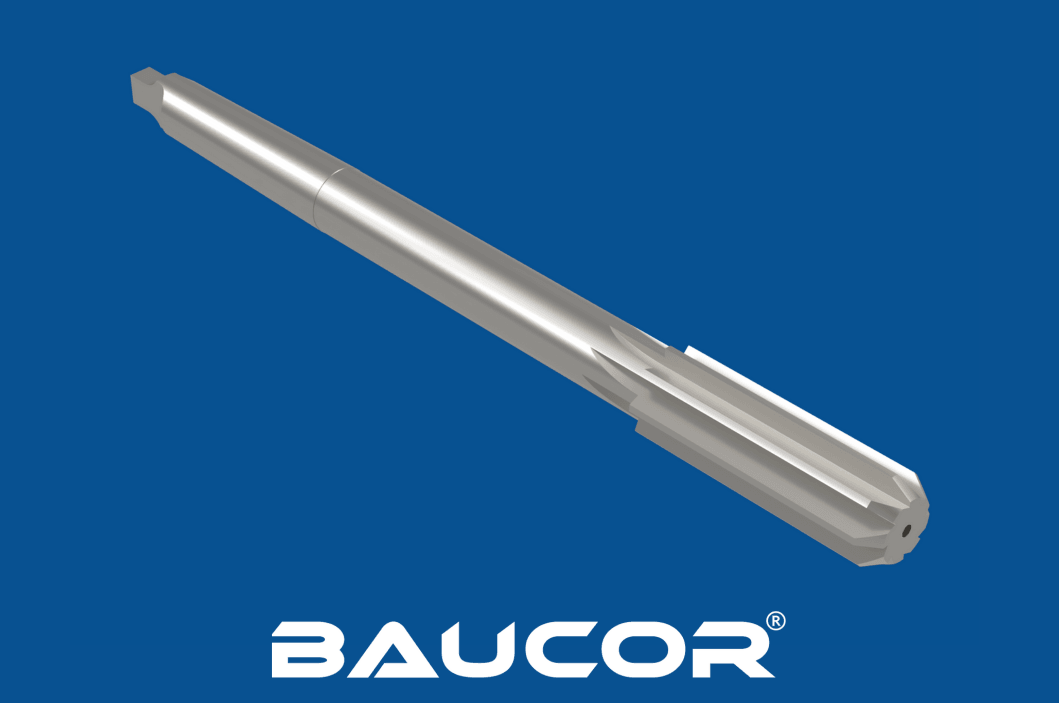
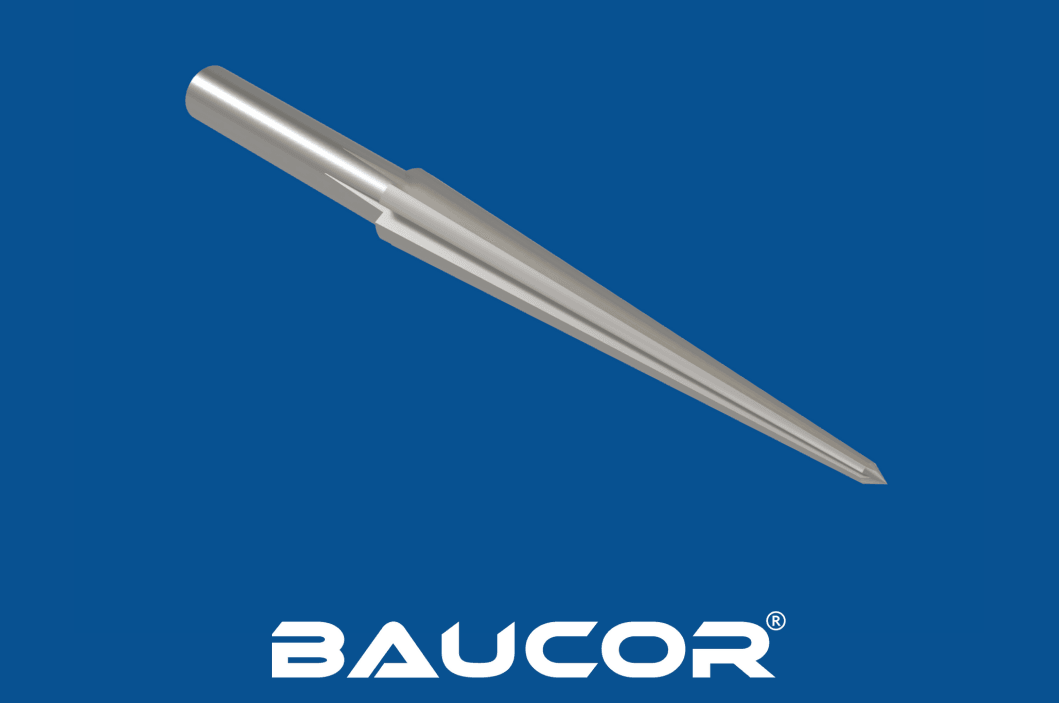
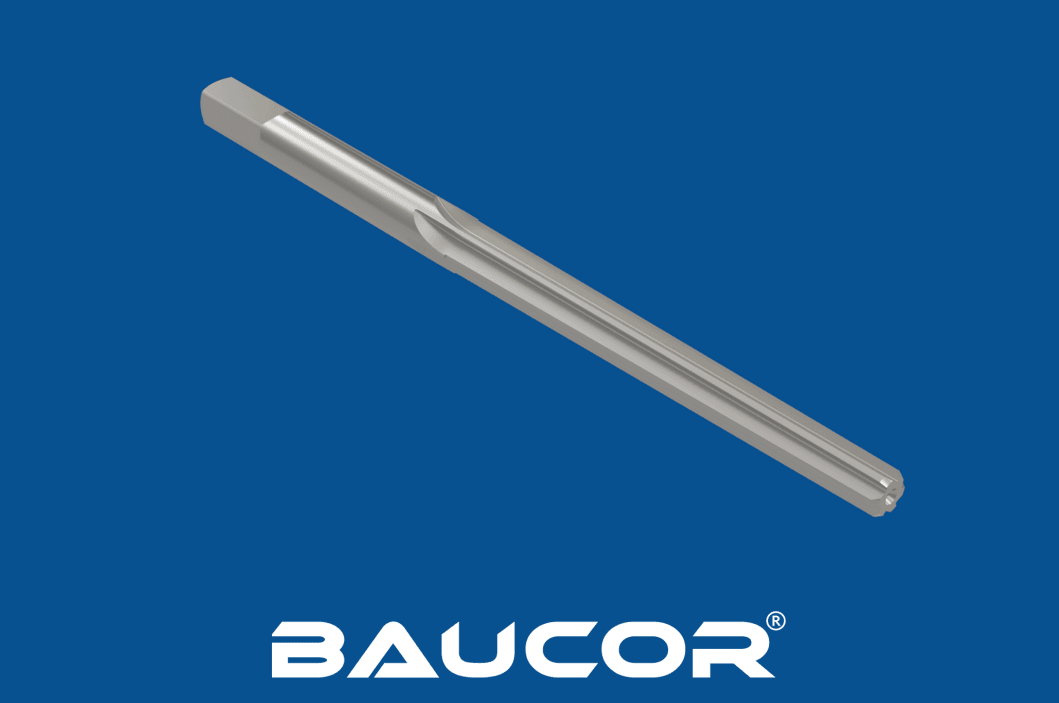
Universel rivning med rivaler med lige spånriller

BAUCOR: PRÆCISIONSKONSTRUEREDE RIVALER TIL EN PERFEKT FINISH.

HVERT HUL. HVER GANG.

Præcisionsfremstilling, som ingeniører og forskere i Fortune 500-virksomheder stoler på

Produktionserfaring, som førende globale virksomheder har tillid til.

  • Lockheed Martin
  • Sumitomo Electric Interconnect Products
  • Saint-Gobain Performance Plastics Pampus GmbH
  • 3M
  • Frito-Lay
  • Parker Hannifin Corporation
  • Boston Scientific
  • General Dynamics – OTS Canada
  • ITW Food Equipment
  • Hemlock Semiconductor
  • Saft Batteries
  • KLA-Tencor
  • Land O'Lakes
  • Fastenal
  • Volvo Construction Equipment

Hvad er en rival med lige spånriller? Hvordan fungerer den?

En håndrival med lige spånriller bruges almindeligvis til vedligeholdelse, reparation og præcisionspasning, hvor der kræves manuel kontrol. Den har typisk lige spånriller (riller) langs hele sin længde, som sørger for spånfjernelsen under oprivningen.

Nogle gange bruges betegnelsen "rival med lige spånriller" synonymt med betegnelsen "patronrival".

Sådan fungerer den:

  1. Udgangspunkt: Rivalen føres ind i et forboret hul, der er lidt mindre end den ønskede slutdiameter.
  2. Skærevirkning: Når rivalen roterer, går skærene på spånrillerne i indgreb med hullets overflade og fjerner små mængder materiale.
  3. Spånfjernelse: De lige spånriller fører spånerne opad og ud af hullet, så de ikke tilstopper rivalen og forårsager skader.
  4. Færdigbearbejdning: Rivalen fortsætter med at skære og fjerne materiale, indtil den ønskede diameter og overfladefinish er opnået.
Design din egen rival

Design din egen rival

Udfyld formularen i få trin og få specialfremstillede løsninger, der er tilpasset præcis dine behov!

Start dit design

Hvordan fremstilles rivaler med lige spånriller?
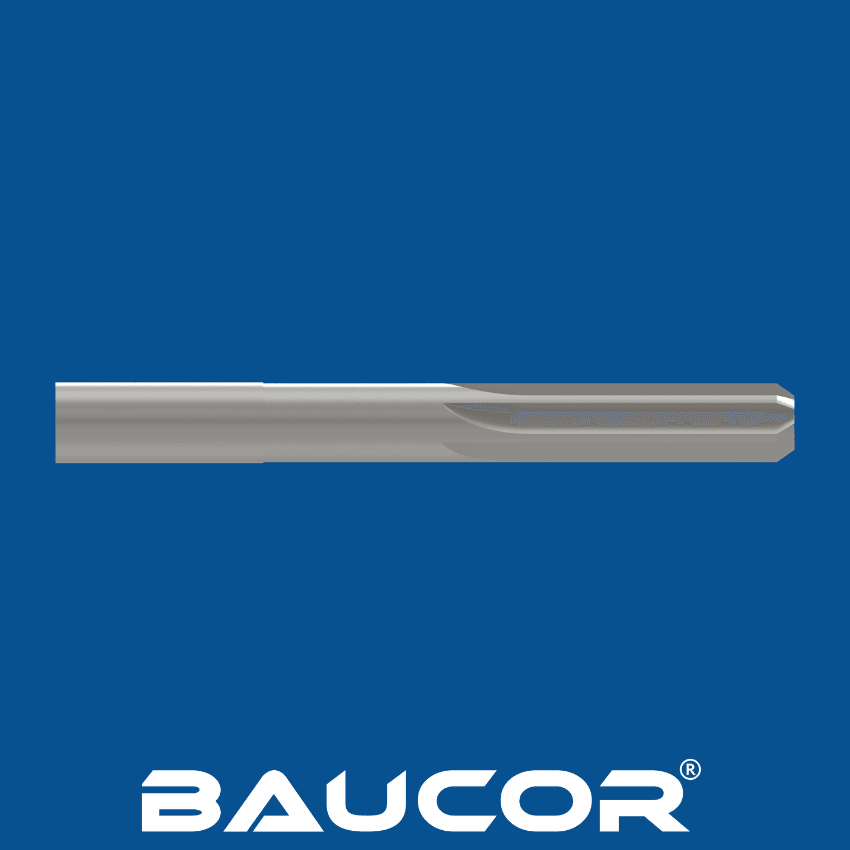
Rivaler med lige spånriller

Fremstillingen af rivaler med lige spånriller omfatter flere trin og kombinerer præcisionskonstruktion og materialevalg for at skabe et skæreværktøj af høj kvalitet:

Valg af materiale:

  • Højhastighedsstål (HSS): Et almindeligt valg til rivaler til almindelig brug, der giver god slidstyrke og lav pris.
  • Koboltstål: Giver øget hårdhed og varmebestandighed til mere krævende anvendelser.
  • Hårdmetal: Giver overlegen slidstyrke og skæreydelse, især ved produktion i store mængder eller i hårde materialer.

Klargøring af emner:

  • Det valgte materiale skæres til cylindriske emner i den ønskede længde og diameter.
  • Emnerne varmebehandles derefter for at opnå den ønskede hårdhed og sejhed.

Rilning:

  • Spånriller (riller) slibes langs emnets længde med specialiserede slibemaskiner.
  • Antallet af spånriller kan variere og ligger typisk mellem 4 og 12, afhængigt af rivalens diameter og tiltænkte anvendelse.
  • De lige spånriller slibes parallelt med rivalens akse, hvilket sikrer effektiv spånfjernelse.

Affasning:

  • Forkanten af hver spånrille affases (skråtstilles) for at give en jævn skærevirkning og forhindre udskridning af skær.
  • Fasevinklen er typisk omkring 45 grader.

Slibning:

  • Spånrillernes skær slibes præcist for at opnå den ønskede diameter og skæregeometri.
  • Diameteren er ofte lidt konisk mod skaftet for at lette indføringen i hullet.

Efterbehandling:

  • Rivalen poleres for at fjerne grater og ujævnheder og sikre en glat overfladefinish.
  • Nogle rivaler kan have en belægning af materialer som titannitrid (TiN) for yderligere at forbedre slidstyrken og skæreydelsen.

Kvalitetskontrol:

  • Rivalen gennemgår streng inspektion og test for at sikre, at den opfylder de krævede måltolerancer og standarder for skæreydelse.
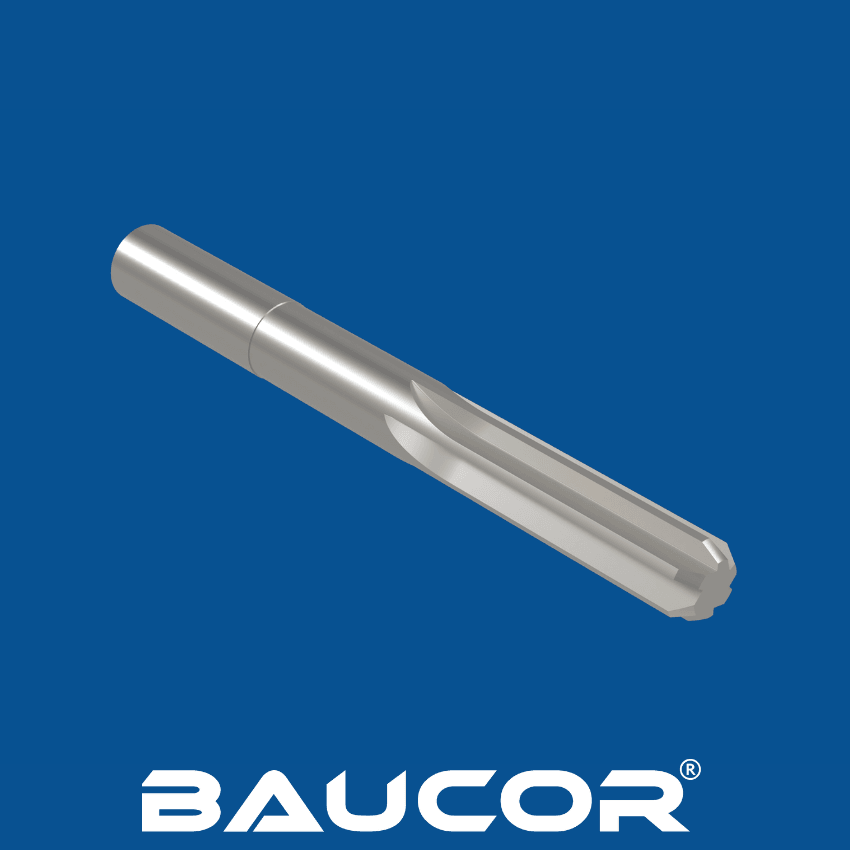
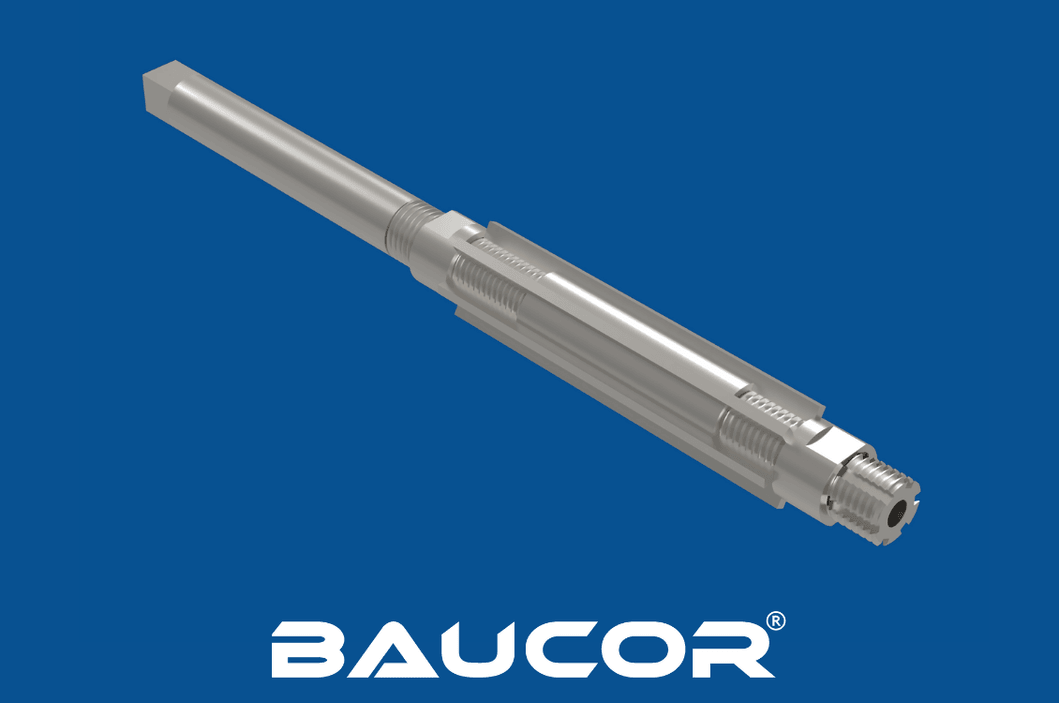
I hvilke størrelser fremstiller Baucor rivaler med lige spånriller?

Rivaler med lige spånriller

Metriske størrelser:

  • Små diametre: 1mm, 1.5mm, 2mm, 2.5mm, 3mm osv. (bruges ofte til finmekanik og smykkefremstilling)
  • Standarddiametre: 4mm, 5mm, 6mm, 8mm, 10mm, 12mm osv. (almindelige til generel bearbejdning)
  • Større diametre: 16mm, 20mm, 25mm, 30mm, 35mm osv. (bruges til større huller og tungere anvendelser)

Tommestørrelser (brøker):

  • Små diametre: 1/16 inch, 3/32 inch, 1/8 inch, 5/32 inch, 3/16 inch osv.
  • Standarddiametre: 1/4 inch, 5/16 inch, 3/8 inch, 1/2 inch, 5/8 inch, 3/4 inch osv.
  • Større diametre: 1 inch, 1 1/4 inch, 1 1/2 inch, 2 inch osv.

Yderligere bemærkninger:

  • Trin: Størrelserne stiger typisk i små trin inden for hvert interval (f.eks. med 0.1mm eller 1/64 inch) for at dække et bredt udvalg af hulstørrelser.
  • Specialstørrelser: Producenter kan ofte fremstille rivaler i specialstørrelser, så de opfylder kundens særlige behov.
  • Skaftstørrelser: Rivalernes skaftstørrelser (den del, der passer i værktøjsholderen) er også standardiserede, men er ofte uafhængige af skærediameteren.

Husk, at dette blot er en generel oversigt. Konkrete producenter kan tilbyde andre størrelsesområder og trininddelinger.

FÅ ET TILBUD

Hvilke materialer fremstilles rivaler med lige spånriller af?

Rivaler med lige spånriller kan fremstilles af en række materialer, som hver har specifikke egenskaber, der passer til forskellige anvendelser og ydelseskrav:

Almindelige materialer:

  1. Højhastighedsstål (HSS):
  • Det mest udbredte materiale til rivaler til almindelig brug.
  • Giver en god balance mellem slidstyrke, sejhed og pris.
  • Egner sig til oprivning af de fleste almindelige metaller og plasttyper.
  • Fås i forskellige kvaliteter, f.eks. M1, M2, M35, M42 osv., hver med varierende niveauer af legeringselementer som molybdæn, wolfram og kobolt for bedre ydeevne.
  1. Koboltstål (HSS-Co):
  • Indeholder en højere andel kobolt end HSS.
  • Giver forbedret hårdhed, slidstyrke og varmebestandighed.
  • Ideelt til oprivning af hårdere materialer og anvendelser ved højere hastigheder.
  • Almindelige kvaliteter er M35, M42 osv.
  1. Massivt hårdmetal:
  • Giver overlegen slidstyrke, hårdhed og skæreydelse.
  • Ideelt til produktion i store mængder og krævende anvendelser.
  • Bruges til oprivning af slibende materialer, hærdede stål og eksotiske legeringer.
  • Fås i forskellige kvaliteter med varierende niveauer af sejhed og slidstyrke.
  1. Hårdmetalbestykket:
  • Kombinerer en skærespids af hårdmetal med et stålskaft.
  • Giver hårdmetallets skæreydelse med stålets fleksibilitet.
  • Økonomisk alternativ til hårdmetalrivaler af massivt hårdmetal.
  • Bruges til oprivning af en bred vifte af materialer, herunder hærdede stål.

Mindre almindelige materialer:

  1. Pulvermetalstål (PM):
  • Fremstillet ved pulvermetallurgiske processer.
  • Giver bedre slidstyrke og sejhed end traditionelt HSS.
  • Bruges til højtydende rivaler i krævende anvendelser.
  1. Cermet:
  • Et kompositmateriale af keramiske og metalliske partikler.
  • Giver fremragende slidstyrke og varmebestandighed.
  • Bruges til oprivning af slibende materialer og anvendelser ved høje temperaturer.
  1. Polykrystallinsk diamant (PCD):
  • Består af syntetiske diamantpartikler, der er sintret sammen.
  • Giver det højeste niveau af slidstyrke og skæreydelse.
  • Ideelt til oprivning af meget slibende materialer som grafit, kompositter og hærdede stål.

Belægninger:

Ud over grundmaterialet er rivaler ofte belagt for yderligere at forbedre ydeevnen:

  • Titannitrid (TiN): Forbedrer slidstyrken og reducerer friktionen.
  • Titankarbonitrid (TiCN): Giver bedre hårdhed og slidstyrke end TiN.
  • Aluminiumtitannitrid (AlTiN): Giver høj termisk stabilitet og oxidationsbestandighed til højhastighedsanvendelser.
  • Diamantlignende kulstof (DLC): Ekstremt hård og slidstærk belægning, velegnet til krævende anvendelser.

Overvejelser ved valg af materiale:

Valget af materiale til en rival med lige spånriller afhænger af flere faktorer, herunder:

  • Emnemateriale: Hårdheden og de slibende egenskaber hos det materiale, der oprives.
  • Skærehastighed: Højere skærehastigheder kan kræve mere varmebestandige materialer.
  • Krævet tolerance: Snævre tolerancer kræver ofte brug af hårdmetal eller andre højtydende materialer.
  • Produktionsmængde: Produktion i store mængder kan retfærdiggøre investeringen i hårdmetal eller andre slidstærke materialer.

Pris: Budgetmæssige begrænsninger kan påvirke valget af materiale, og HSS er den mest økonomiske løsning.

Hvilke belægninger forbedrer rivaler med lige spånriller?

Rivaler med lige spånriller kan forbedres med en række belægninger, der øger ydeevnen, slidstyrken og levetiden. Her er en omfattende oversigt over belægningsmuligheder:

Almindelige belægninger:

  1. Titannitrid (TiN):
  • Guldfarvet belægning
  • Forbedrer hårdheden og slidstyrken og reducerer friktionen
  • Ideel til almindelig bearbejdning og højhastighedsanvendelser
  • Forlænger værktøjslevetiden og forbedrer overfladefinishen
  1. Titankarbonitrid (TiCN):
  • Mørkegrå eller violet belægning
  • Hårdere og mere slidstærk end TiN
  • Velegnet til bearbejdning af hårdere materialer og slibende anvendelser
  • Fremragende til højhastighedsbearbejdning
  1. Titanaluminiumnitrid (TiAlN):
  • Lilla eller mørkeblå belægning
  • Høj termisk stabilitet og oxidationsbestandighed
  • Ideel til højhastighedsbearbejdning, tørbearbejdning og vanskeligt bearbejdelige materialer
  • Giver fremragende slidstyrke og reduceret friktion
  1. Aluminiumtitaniumnitrid (AlTiN):
  • Lysegrå eller sølvfarvet belægning
  • Høj hårdhed og fremragende termisk stabilitet
  • Bedst egnet til højhastighedsbearbejdning og tørbearbejdning af hærdede stål
  • Giver overlegen slidstyrke

Andre belægninger:

  1. Diamantlignende kulstof (DLC):
  • Ekstremt hård og slidstærk belægning
  • Lav friktionskoefficient
  • Ideel til højtydende anvendelser og slibende materialer
  • Forlænger værktøjslevetiden og forbedrer overfladefinishen
  1. Chromnitrid (CrN):
  • Sølvfarvet belægning
  • Giver god slidstyrke og korrosionsbeskyttelse
  • Velegnet til bearbejdning af bløde og ikke-jernholdige materialer
  • Giver en glat overfladefinish
  1. Zirkoniumnitrid (ZrN):
  • Guldfarvet belægning
  • Høj hårdhed og slidstyrke
  • Bruges til bearbejdning af vanskeligt skærbare materialer som titan og nikkellegeringer
  • Giver fremragende termisk stabilitet
  1. Flerlagsbelægninger:
  • Kombination af forskellige belægninger påført i flere lag
  • Giver en bredere vifte af ydelsesfordele
  • Kan tilpasses specifikke bearbejdningskrav
  • Eksempler er flerlag af TiAlN/TiN eller AlTiN/TiN

Sådan vælger du den rette belægning:

Den ideelle belægning til en rival med lige spånriller afhænger af flere faktorer, f.eks.:

  • Emnemateriale: Hårdheden, de slibende egenskaber og de termiske egenskaber hos det materiale, der oprives.
  • Skæreparametre: Hastighed, tilspænding og snitdybde.
  • Ønsket værktøjslevetid: Rivalens krævede levetid før omslibning eller udskiftning.
  • Budget: Prisen på belægninger kan variere, og nogle er dyrere end andre.

Når du overvejer disse faktorer omhyggeligt, kan du vælge den rigtige belægning, der maksimerer ydeevnen og levetiden for din rival med lige spånriller.

FÅ ET TILBUD

Hvor bruges rivaler med lige spånriller?

Rivaler med lige spånriller bruges i et bredt spektrum af brancher og processer, fordi de kan lave præcise, glatte huller. Her er en oversigt over deres almindelige anvendelser:

1. Præcisionsteknik:

  • Luftfart og rumfart: Oprivning af huller i flykomponenter, hvor præcise tolerancer og overfladefinish er afgørende for sikkerhed og ydeevne.
  • Bilindustrien: Efterbearbejdning af huller i motorblokke, transmissionsdele og andre bilkomponenter for optimal pasform og funktion.
  • Medicinsk udstyr: Fremstilling af præcise huller i implantater, kirurgiske instrumenter og andet medicinsk udstyr, hvor nøjagtighed er altafgørende.

2. Almindelig bearbejdning:

  • Metalbearbejdning: Udvidelse og efterbearbejdning af borede huller i forskellige metalkomponenter, f.eks. tandhjul, bøsninger og aksler.
  • Plast: Oprivning af huller i plastdele, der bruges i forbrugsvarer, elektronik og industrielle anvendelser.
  • Træbearbejdning: Efterbearbejdning af huller i træmøbler, skabe og musikinstrumenter.

3. Specifikke anvendelser:

  • Bøssemageri: Oprivning af kamre og løb på skydevåben for optimal nøjagtighed og ydeevne.
  • Værktøjs- og formfremstilling: Fremstilling af præcise huller i værktøjer og forme, der bruges i fremstillingsprocesser.
  • Vedligeholdelse og reparation: Genopretning af slidte huller eller korrektion af forskudte huller i maskiner og udstyr.

Fordele ved rivaler med lige spånriller i disse anvendelser:

  • Præcision: Rivaler med lige spånriller er fremragende til at lave huller med snævre tolerancer og en fremragende overfladefinish, hvilket er afgørende i mange præcisionsteknikanvendelser.
  • Alsidighed: De kan bruges på et bredt udvalg af materialer, herunder metaller, plast og træ, hvilket gør dem velegnede til forskellige brancher.
  • Spånfjernelse: Den lige spånrilleudformning giver effektiv spånfjernelse, især i blindhuller, så værktøjet ikke tilstoppes, og oprivningen forløber jævnt.

Selvcentrering: De lige spånriller hjælper rivalen med at centrere sig selv i hullet, hvilket mindsker risikoen for skævhed og sikrer nøjagtige resultater.

Hvilke brancher bruger rivaler med lige spånriller?

Rivaler med lige spånriller er alsidige værktøjer, der bruges i et bredt spektrum af brancher på grund af deres præcision og evne til at lave glatte huller. Her er en oversigt over de vigtigste brancher, der er afhængige af dem:

Luft- og rumfart:

  • Til oprivning af huller i kritiske komponenter som motordele, landingsstel og vingestrukturer, hvor præcise tolerancer er afgørende for sikkerhed og ydeevne.

Bilindustri:

  • Bruges til efterbearbejdning af huller i motorblokke, transmissionskomponenter, bremsesystemer og andre dele, der kræver snævre tolerancer og glatte overflader.

Medicinsk udstyr:

  • Afgørende for at lave nøjagtige huller i kirurgiske instrumenter, implantater og medicinsk udstyr, hvor præcision er afgørende for patientsikkerheden.

Produktion:

  • Bruges i vid udstrækning i almindelige bearbejdningsoperationer til at udvide og efterbearbejde borede huller i forskellige metal- og plastkomponenter til maskiner, værktøjer og forbrugsprodukter.

Energi:

  • Bruges i produktion og vedligeholdelse af olie- og gasudstyr, turbiner og kraftproduktionssystemer.

Byggeri:

  • Anvendes til oprivning af huller i komponenter af konstruktionsstål og præfabrikerede bygningselementer.

Værktøjs- og formfremstilling:

  • Uundværlige til præcise huller i matricer, forme og fastspændingsanordninger, der bruges i produktionsprocesser.

Elektronik:

  • Bruges til efterbearbejdning af huller i printplader, stik og andre elektroniske komponenter.

Forsvar:

  • Anvendes i produktionen af skydevåben, ammunition og militærudstyr.

Marine:

  • Bruges på skibsværfter og ved skibsreparation til oprivning af huller i forskellige skibskomponenter.

Landbrug:

  • Anvendes ved fremstilling og vedligeholdelse af landbrugsmaskiner og -udstyr.

Smykker og urmageri:

  • Bruges til præcis oprivning af små huller i smykkefatninger, urværker og andre sarte komponenter.

Ud over disse brancher bruges rivaler med lige spånriller også inden for mange andre områder, hvor der kræves præcis efterbearbejdning af huller, f.eks. fremstilling af musikinstrumenter, møbelproduktion og endda gør-det-selv-projekter.

I hvilke maskiner bruges rivaler med lige spånriller?

Rivaler med lige spånriller bruges i mange forskellige maskiner, både manuelle og CNC-styrede, til præcis efterbearbejdning af huller. Her er de vigtigste maskintyper, der anvender rivaler med lige spånriller:

Boremaskiner:

  • Søjleboremaskiner: Bruges til manuel eller halvautomatisk oprivning af huller i mindre emner.
  • Radialboremaskiner: Gør det muligt at rive større emner op med større fleksibilitet i positioneringen.
  • Flerspindelboremaskiner: Gør det muligt at rive flere huller op samtidig og dermed øge effektiviteten.

Drejebænke:

  • Drejebænke: Alsidige maskiner til drejning og oprivning af cylindriske emner.
  • Revolverdrejebænke: Velegnede til masseproduktion med flere værktøjsstationer til forskellige bearbejdningsoperationer, herunder oprivning.
  • CNC-drejebænke: Computerstyrede drejebænke giver høj præcision og gentagenøjagtighed ved komplekse oprivningsopgaver.

Fræsemaskiner:

  • Lodrette fræsemaskiner: Bruges til oprivning af huller i forskellige retninger, både vandret og lodret.
  • Vandrette fræsemaskiner: Bruges typisk til oprivning af større emner eller flere huller i én opspænding.
  • CNC-fræsemaskiner: Computerstyrede fræsemaskiner giver præcis styring og automatisering til komplekse oprivningsoperationer.

Bearbejdningscentre:

  • Lodrette bearbejdningscentre (VMC): Alsidige maskiner, der kan udføre flere bearbejdningsoperationer, herunder fræsning, boring og oprivning, i én opspænding.
  • Vandrette bearbejdningscentre (HMC): Ligner VMC'er, men har en vandret spindel og bruges ofte til større emner og kraftigere snit.

Specialmaskiner:

  • Oprivningsmaskiner: Dedikerede maskiner, der er konstrueret specifikt til oprivning og giver høj præcision og effektivitet.
  • Transfermaskiner: Bruges i højvolumenproduktion til automatiseret oprivning af flere huller i en rækkefølge af operationer.

Yderligere bemærkninger:

  • Værktøjsholdere: Rivaler med lige spånriller spændes typisk i patroner, spændetænger eller værktøjsholdere, der passer til den pågældende maskine.
  • Skærevæsker: Skærevæsker eller kølemidler bruges ofte under oprivning for at reducere friktion, aflede varme og forbedre spånafgangen, hvilket forlænger værktøjets levetid og forbedrer overfladekvaliteten.
  • Sikkerhed: Korrekte sikkerhedsforanstaltninger, f.eks. brug af øjenbeskyttelse og overholdelse af maskinspecifikke sikkerhedsregler, skal altid følges, når du betjener en maskine med en rival.

Hvilken design- og engineering-support tilbyder Baucor til rivaler med lige spånriller?

Som en førende producent er vi hos Baucor stolte af vores engagement i kundetilfredshed. Til vores rivaler med lige spånriller tilbyder vi en omfattende pakke af design- og engineeringsupport, så du opnår optimal ydeevne.

Vores designsupport omfatter:

  • Specialdesignede rivaler: Vores dygtige ingeniører arbejder tæt sammen med dig for at forstå dine specifikke behov og tilpasser hver rival til din applikations helt særlige krav.
  • Valg af materiale: Vi vurderer omhyggeligt dit emnemateriale, dine skæreforhold og dine forventninger til værktøjets levetid og anbefaler det mest egnede materiale, hvad enten det er højhastighedsstål, koboltstål, hårdmetal eller andre avancerede løsninger.
  • Valg af belægning: Vi giver ekspertrådgivning om de bedste belægninger, f.eks. TiN, TiCN eller TiAlN, der øger slidstyrken, reducerer friktionen og forbedrer ydeevnen generelt.

Vores engineeringsupport omfatter:

  • Optimering af oprivningsprocessen: Vi analyserer din oprivningsproces for at maksimere værktøjets levetid, forbedre overfladekvaliteten og reducere omkostningerne ved at finjustere skæreparametre som hastighed, tilspænding og valg af kølemiddel.
  • Fejlfinding: Vores team hjælper dig med at løse eventuelle udfordringer under oprivningen. Vi yder ekspertvejledning og løsninger, så driften forløber smidigt og effektivt.
  • Træning og uddannelse: Vi giver dig den viden, du skal bruge for at få mest muligt ud af vores rivaler, gennem træningsprogrammer og undervisningsmateriale om oprivningens principper, brug af værktøjet og vedligeholdelse.

Vi går den ekstra mil med:

  • Applikationsengineering: Vores applikationsingeniører samarbejder med dig om at udvikle skræddersyede oprivningsløsninger til dine specifikke behov, uanset om det drejer sig om en kompleks geometri, et vanskeligt bearbejdeligt materiale eller en højvolumenproduktion.
  • Værktøjsanbefalinger: Vi foreslår supplerende værktøjer som bor, borestænger og afgratningsværktøjer, så din bearbejdningsproces bliver komplet.
  • Teknisk dokumentation: Vi leverer detaljerede produktspecifikationer, ydelsesdata og vedligeholdelsesvejledninger som kontinuerlig støtte gennem hele din rivals levetid.

Hos Baucor vil vi være mere end blot en leverandør. Vi stræber efter at være din pålidelige partner i arbejdet med at opnå overlegne oprivningsresultater.

ENESTÅENDE ENGINEERING-SUPPORT

Engineering-support og rådgivning

Engineering-ekspertise hele vejen

Baucor tilbyder specialfremstilling og engineeringløsninger, der er skræddersyet til dine specifikke behov, på tværs af forskellige brancher.

Produktionsvenligt design (DFM)

Optimer dit design til produktion

Baucors ingeniører kan gennemgå dit design og give feedback, der forbedrer produktionsegnetheden, omkostningseffektiviteten og effektiviteten.

Løsninger til prototyper og serieproduktion

Din løsning, dit omfang

Uanset om du har brug for en enkelt prototype eller fuld serieproduktion, står Baucors ingeniører klar til at samarbejde med dig. Kontakt os, så drøfter vi, hvordan vi kan føre din idé ud i livet.

Skræddersyede engineering-løsninger

Skræddersyede løsninger til Baucors kunder

Baucor er specialiseret i unikke fremstillings- og engineeringløsninger, der er udviklet til at dække hver enkelt kundes specifikke behov. Vores ekspertise dækker en bred vifte af brancher og anvendelser.

Hvilke designguider findes der til rivaler med lige spånriller?

Design af rivaler med lige spånriller handler om at afveje flere faktorer for at sikre optimal ydeevne, nøjagtighed og værktøjslevetid. Her er nogle vigtige designretningslinjer:

1. Spånrillegeometri:

Antal spånriller:

  • 4-6 spånriller: Bruges til generel oprivning og blødere materialer.
  • 8-12 spånriller: Foretrækkes til hårdere materialer og finere overfladefinish.
  • Flere spånriller: Giver en mere jævn skærevirkning, men kan give problemer med spånafgangen.

Spånrillelængde:

Kortere spånriller: Øget stivhed, bedre til afbrudte snit og mindre vibrationer.

Længere spånriller: Mere jævn skærevirkning og bedre spånafgang, men mindre stivhed.

  • Spiralvinkel: Rivaler med lige spånriller har en spiralvinkel på 0° for effektiv spånafgang i blindhuller.

2. Skæreeggens geometri:

Spånvinkel:

  • Positiv spånvinkel: Skarp skærevirkning, men mindre robust.
  • Negativ spånvinkel: Stærkere skæreeg, bedre til hårde materialer.

Fasevinkel:

Typisk omkring 45° til generel oprivning.

Større vinkler til skrubning, mindre vinkler til efterbearbejdning.

  • Frihedsvinkel: Giver frigang bag skæreegen, så værktøjet ikke gnider, og spånerne løber bedre.

3. Diameter og konicitet:

  • Diameter:
  • Skal være en smule større end det forborede hul, så skæringen bliver effektiv.
  • Almindelige standardstørrelser fås, eller der kan fremstilles specialstørrelser.
  • Konicitet:
  • En svag konicitet mod skaftet (typisk 0.001"-0.003" pr. tomme længde) letter indføring og centrering.

4. Skaftdesign:

  • Lige skaft: Mest almindeligt og passer i standardværktøjsholdere.
  • Morsekeglskaft: Giver et mere sikkert greb ved kraftige applikationer.
  • Weldon-skaft: Det affladede design forhindrer rotation i holderen.

5. Valg af materiale:

  • Tag hensyn til emnematerialet, skæreforholdene og den ønskede værktøjslevetid, når du vælger rivalens materiale (HSS, koboltstål, hårdmetal osv.).

6. Valg af belægning:

  • Vælg en belægning, der øger slidstyrken, reducerer friktionen og forbedrer værktøjets levetid ud fra applikationens krav (TiN, TiCN, TiAlN osv.).

7. Samlet design:

  • Stivhed: Sørg for tilstrækkelig stivhed for at minimere udbøjning og vibrationer under skæring.
  • Balance: En velafbalanceret rival hjælper med at reducere vibrationer og forbedre overfladekvaliteten.
  • Spånafgang: Lige spånriller er konstrueret til optimal spånafgang i blindhuller.

Ved at følge disse designretningslinjer og tage hensyn til de specifikke applikationskrav kan ingeniører og producenter skabe rivaler med lige spånriller, der leverer enestående ydeevne, præcision og lang levetid.

Vis som