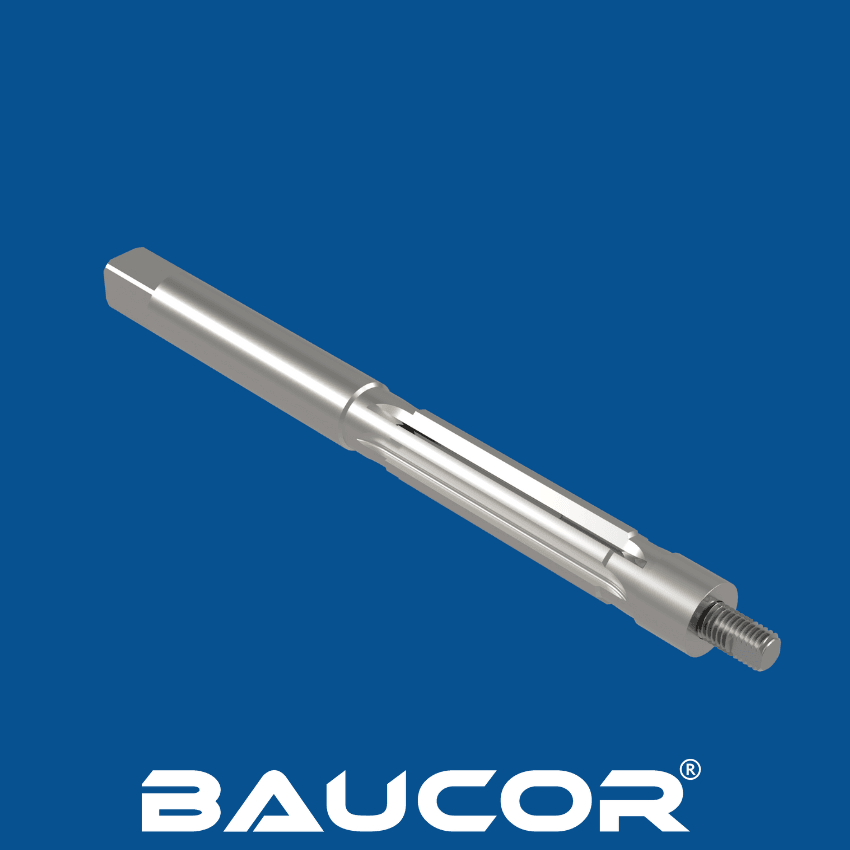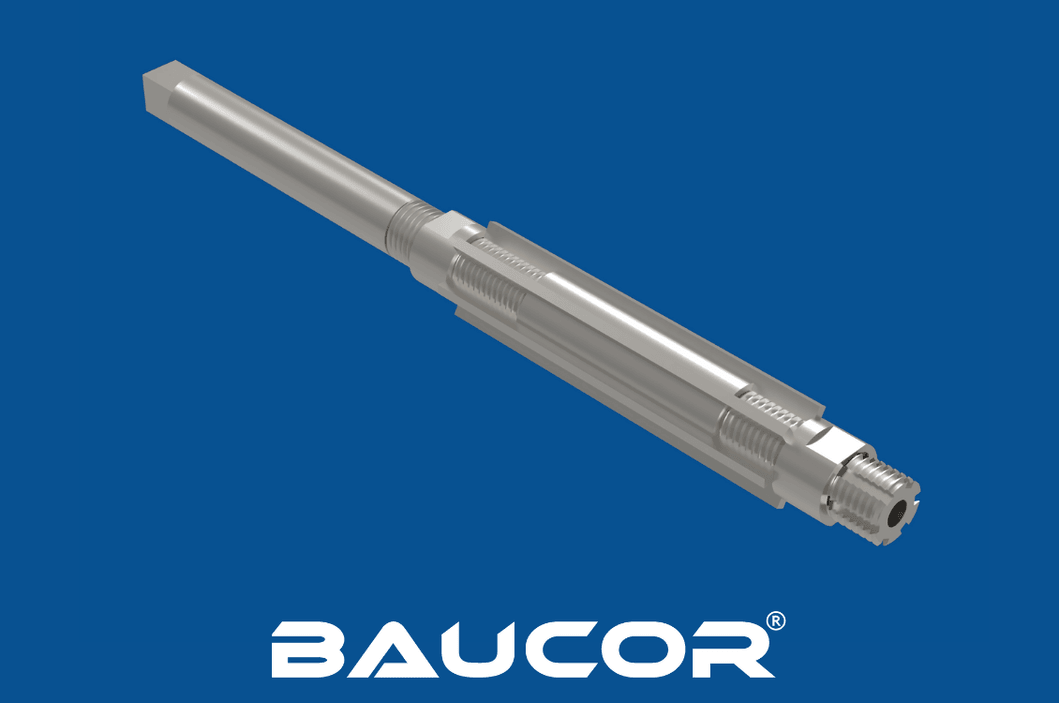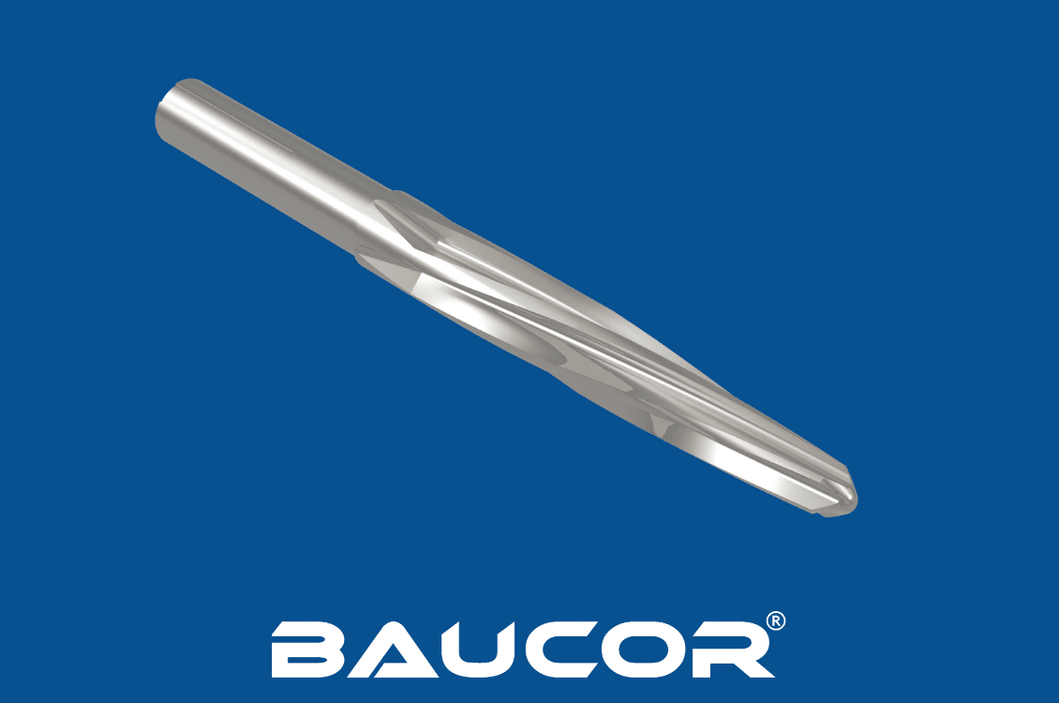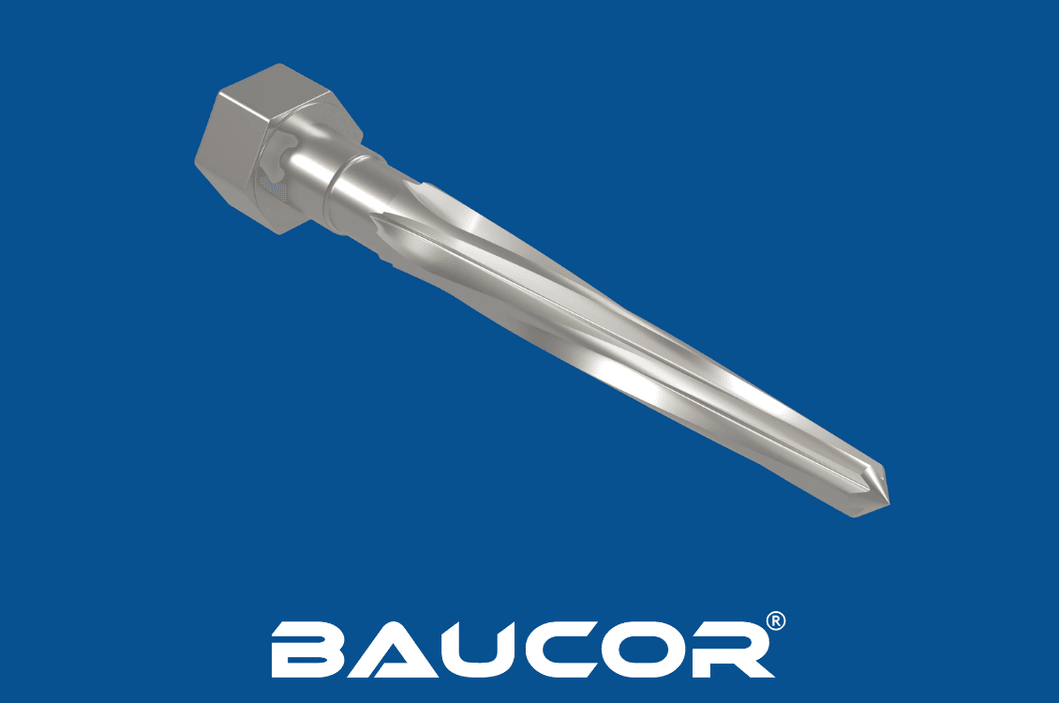
Drejning og fræsning
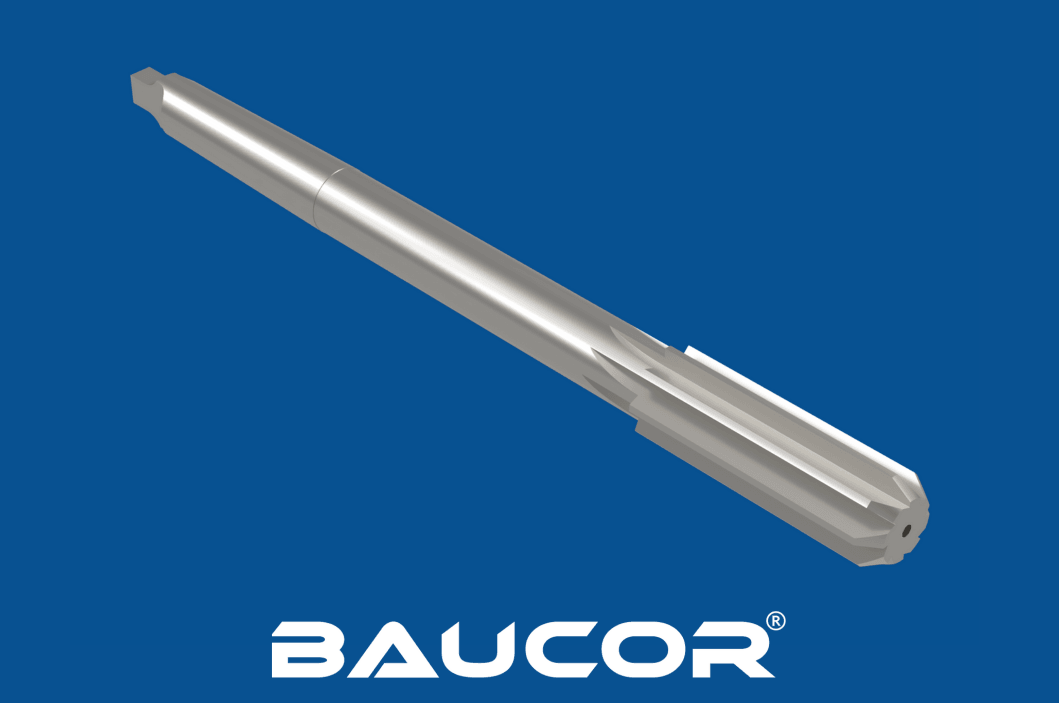
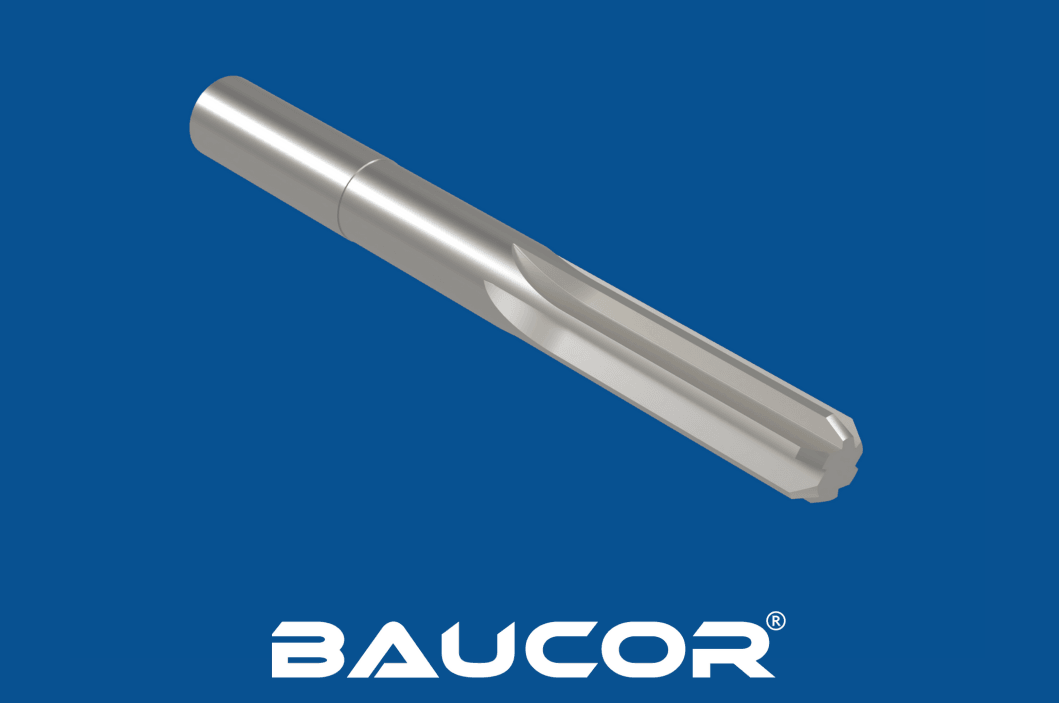
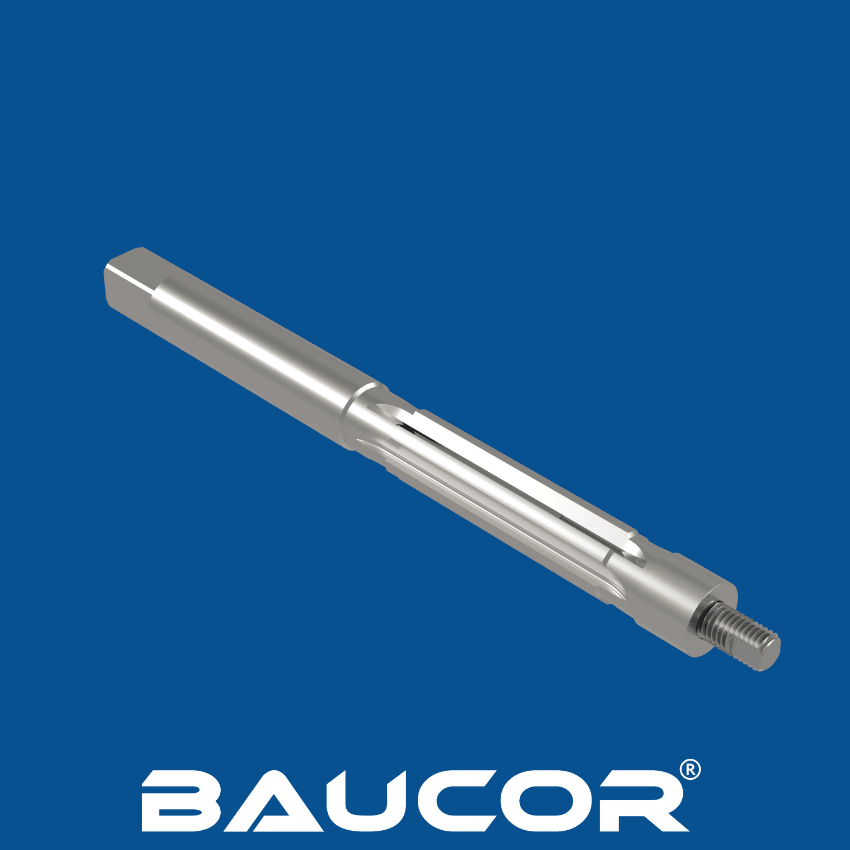
Emnerne spændes fast i en drejebænk eller CNC-maskine til drejeoperationer, der danner den ydre profil, herunder det koniske skaft og kroppen.
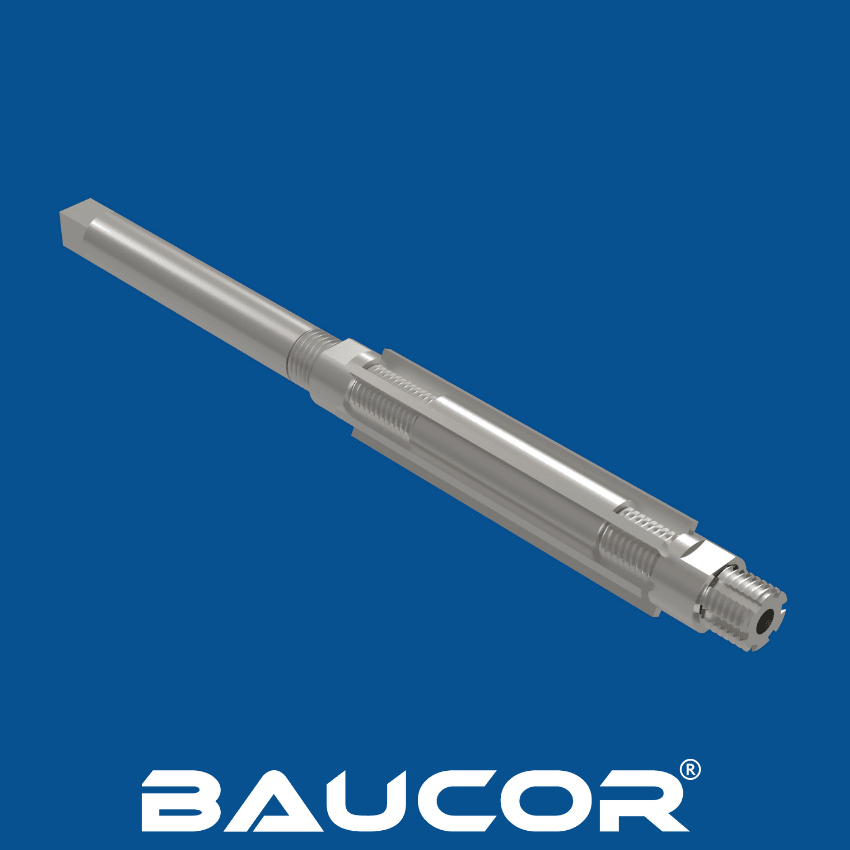
Fræseoperationer bruges til at lave spånrillerne (skærekanterne) og justeringsskruemekanismen.
Varmebehandling:
Rivalerne gennemgår hærdning og anløbning for at opnå den ønskede hårdhed og sejhed.
Hærdning indebærer, at rivalen opvarmes til en høj temperatur og derefter køles hurtigt ned, så der opstår en martensitisk struktur, som øger hårdheden.
Anløbning indebærer, at rivalen opvarmes igen til en lavere temperatur og derefter køles langsomt ned for at reducere sprødheden og forbedre sejheden.
Slibning og efterbehandling:
Der udføres præcisionsslibning for at opnå rivalens endelige mål og overfladefinish.
Spånrillerne slibes til de korrekte vinkler og frigange for optimal skæreydelse.
Justeringsskruemekanismen slibes også for at sikre en jævn og nøjagtig udvidelse.
Inspektion og kvalitetskontrol:
Hver rival gennemgår en streng inspektion, der kontrollerer mål, skæregeometri og overfladefinish.
De afprøves også for funktion og skæreydelse for at sikre, at de opfylder de krævede standarder.
Mærkning og emballering:
Rivalerne mærkes med relevante oplysninger som størrelse, materiale og producentens identifikation.
Derefter pakkes de til distribution og salg.
Fremstillingen af ekspansionsrivaler kræver specialviden, præcisionsbearbejdning og strenge kvalitetskontrolforanstaltninger, så der produceres værktøjer af høj kvalitet, som giver nøjagtig og pålidelig ydeevne i mange forskellige applikationer.