Gå til indhold
Producent af industriknive, maskinknive og specialfremstillede CNC-værktøjer i USA og Tyskland
Industrielt skæreværktøj under boring

Forskærere til professionelle og gør-det-selv-folk

VÆLG BAUCOR, OG HÆV DINE FORVENTNINGER:

OPLEV FORSKELLEN MED FEJLFRIE GEVINDBOR, DER NYDEFINERER YDEEVNE OG STIL

Præcisionsfremstilling, som ingeniører og forskere i Fortune 500-virksomheder stoler på

Produktionserfaring, som førende globale virksomheder har tillid til.

  • Lockheed Martin
  • Sumitomo Electric Interconnect Products
  • Saint-Gobain Performance Plastics Pampus GmbH
  • 3M
  • Frito-Lay
  • Parker Hannifin Corporation
  • Boston Scientific
  • General Dynamics – OTS Canada
  • ITW Food Equipment
  • Hemlock Semiconductor
  • Saft Batteries
  • KLA-Tencor
  • Land O'Lakes
  • Fastenal
  • Volvo Construction Equipment

Hvad er en forskærer? Hvordan fungerer den?

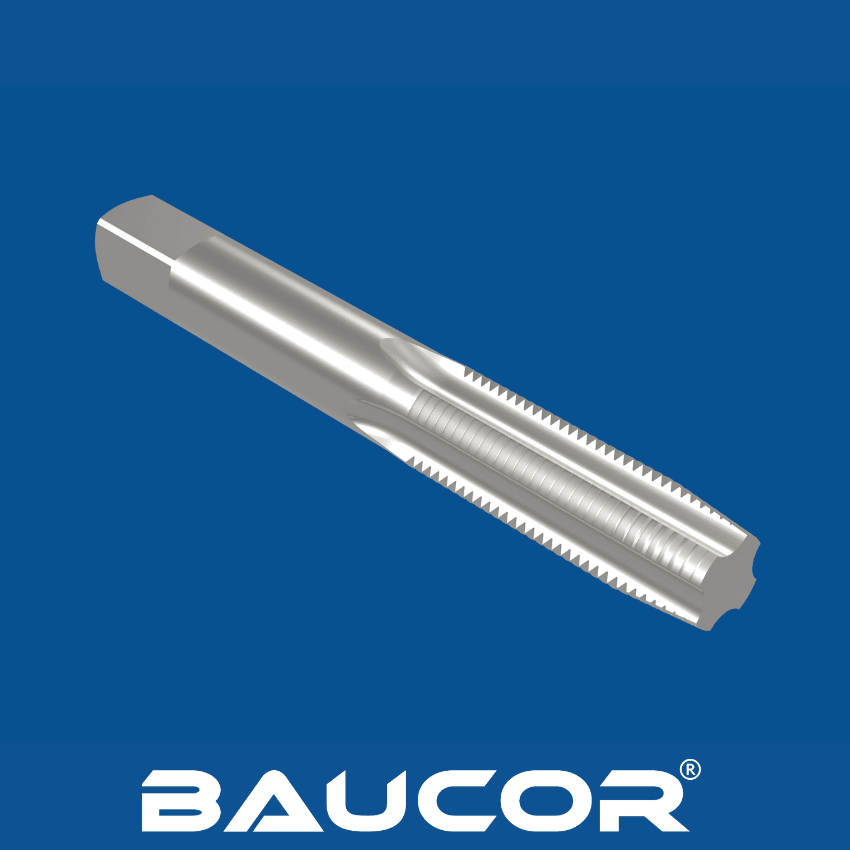
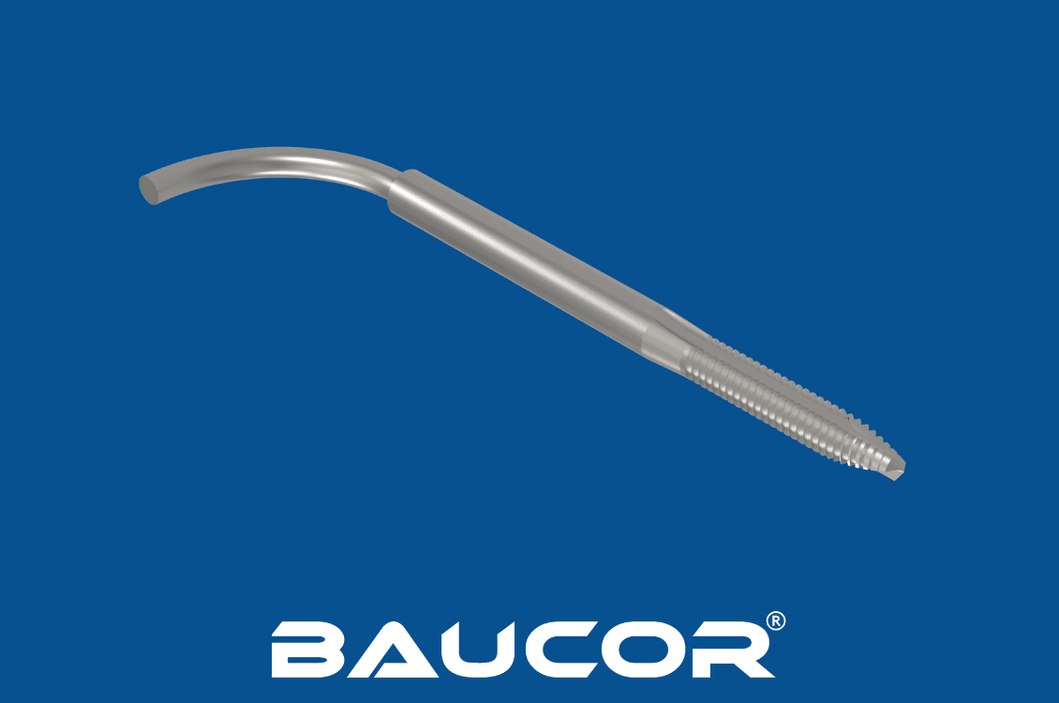
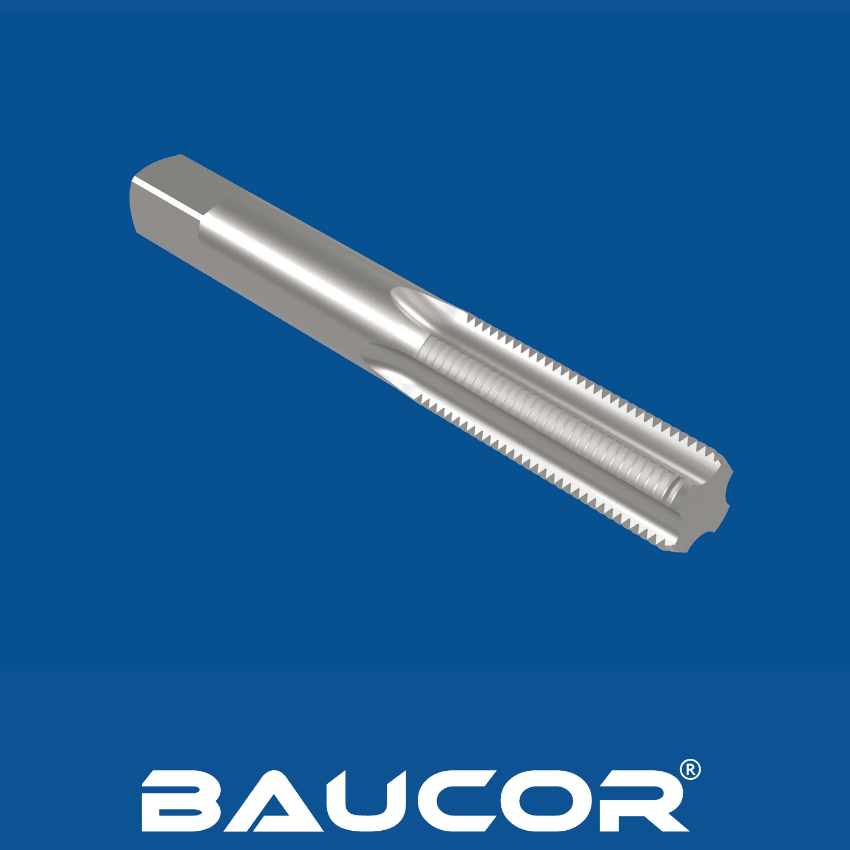
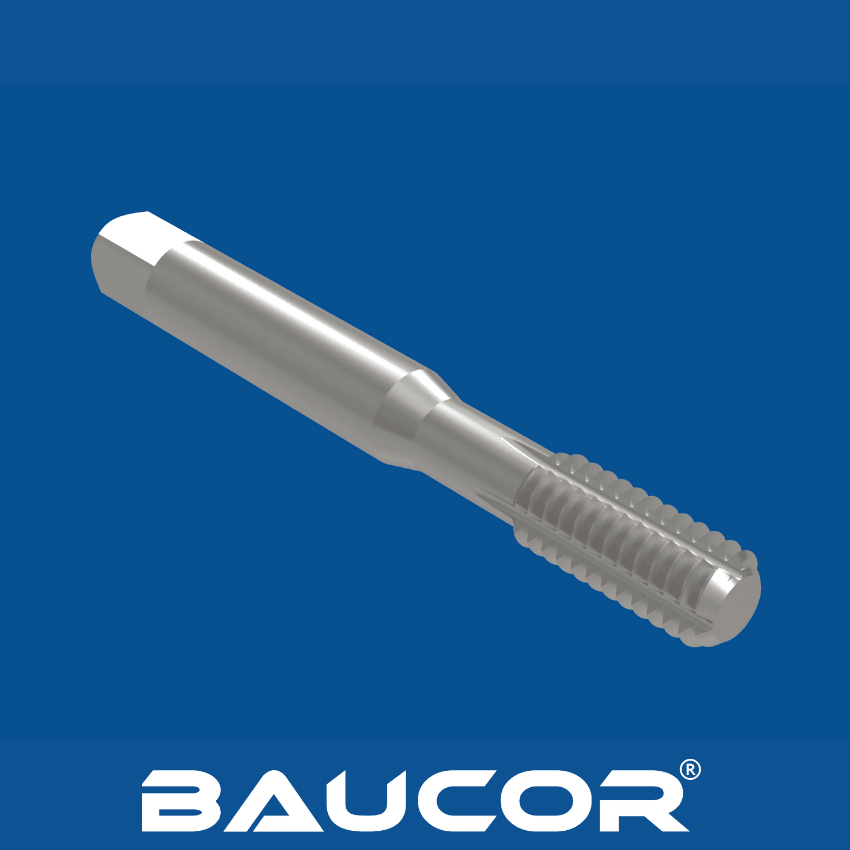
Forskærere, også kaldet startgevindbor, er skæreværktøjer, der er konstrueret til at starte gevindskæringen i et hul. Deres unikke koniske udformning gør dem ideelle til at starte gevind jævnt og reducerer risikoen for fejlskæring af gevindet.

Sådan fungerer forskærere

  • Konisk indgang: Forskærerens kendetegn er den gradvise konicitet i startenden, som typisk strækker sig over 8-10 gevindgange. Denne koniske del hjælper med at lede gevindboret ind i hullet og skærer gradvist materialet væk, så der dannes en delvis gevindform, der går over i den fulde gevindprofil.

Skærevirkning og gradvis gevinddannelse med forskærere

  • Skærevirkning: Som andre gevindbor har forskærere skærekanter, der fjerner materiale fra emnet for at danne gevindet. Når gevindboret roterer og føres ind i hullet, skærer skærekanterne gradvist materiale væk og danner de spiralformede riller, der udgør det indvendige gevind.
  • Gevinddannelse: Gevindborets koniske indgang gør, at det gradvist går i indgreb med emnet, hvilket reducerer den indledende skærekraft og gør det lettere at starte gevindet. Når gevindboret kommer dybere ned i hullet, overtager den fulde gevindprofil og danner den komplette gevindform.

Forskærere er konstrueret til gradvis gevindskæring og bedre opretning under gevindskæringen. Baucors ekspertise i fremstilling af specialgevindbor sikrer ensartet gevindkvalitet, præcision og værktøjsydelse i krævende anvendelser.

Design dit eget gevindbor

Design dit eget gevindbor

Udfyld formularen i få trin og få specialfremstillede løsninger, der er tilpasset præcis dine behov!

Start dit design

Hvordan fremstilles forskærere?

Forskærere

Forskærere er afgørende for at starte indvendige gevind og gennemgår en omhyggeligt udformet fremstillingsproces for at sikre præcision og holdbarhed:

Valg af materiale:

  • Højhastighedsstål (HSS): Det mest almindelige materiale til forskærere på grund af den optimale balance mellem hårdhed, varmebestandighed og omkostningseffektivitet. Egner sig til almindelig gevindskæring i de fleste materialer.
  • Koboltstål (HSS-Co): Bruges til gevindskæring i hårdere materialer og giver bedre varme- og slidbestandighed end HSS.

Hårdmetal: Kendt for sin enestående hårdhed og slidstyrke – ideelt til produktion i store serier og gevindskæring i slibende materialer.

Klargøring af emner

Forskærere
  • Det valgte materiale skæres til cylindriske emner i den ønskede diameter og længde.
  • Emnerne udglødes (varmebehandles) for at gøre dem bløde til videre bearbejdning.

Gevindslibning:

  • Præcisionsslibemaskiner bruges til at danne gevindformen på gevindboret og sikrer nøjagtig stigning og profil.
  • Den koniske indgang, som er et nøgleelement ved forskærere, slibes omhyggeligt for at sikre en jævn gevindstart og reducere risikoen for fejlskæring af gevindet.

Fræsning af spånriller:

  • Der fræses spånriller i gevindborets krop, så der dannes skærekanter og kanaler til spånafledning. Spånrillernes antal og form varierer afhængigt af gevindborets formål og det materiale, der skæres gevind i.

Slibning af affasning:

  • Indgangsfasen, den koniske indgang i forenden, slibes præcist for at sikre optimalt gevindindgreb og reducere skærekræfterne under den indledende gevindskæring.

Varmebehandling:

  • Gevindborene hærdes og anlades for at øge hårdhed, sejhed og slidstyrke. Det indebærer normalt, at gevindboret opvarmes til en bestemt temperatur og derefter afkøles hurtigt, efterfulgt af en anlægning, der fjerner indre spændinger.

Belægning (valgfrit):

  • Nogle forskærere belægges med materialer som titannitrid (TiN) eller titankarbonitrid (TiCN) for at forbedre hårdheden yderligere, reducere friktionen og forlænge værktøjets levetid.

Slutslibning og efterbehandling:

  • Gevindborene gennemgår en afsluttende slibeproces for at opnå den ønskede overfladefinish og dimensionsnøjagtighed. Dette trin sikrer, at gevindboret lever op til strenge kvalitetsstandarder og yder ensartet.

Inspektion og kvalitetskontrol:

  • Der gennemføres grundig kvalitetskontrol gennem hele fremstillingsprocessen for at verificere gevindnøjagtighed, målnøjagtighed og gevindborets samlede ydeevne.

Mærkning og emballering:

  • De færdige gevindbor mærkes med relevante oplysninger som størrelse, materiale og belægning og pakkes derefter til distribution til slutbrugerne.

Ved at følge denne omhyggelige fremstillingsproces og bruge avancerede teknikker kan producenter lave forskærere af høj kvalitet, der giver pålidelig og effektiv gevindskæring i mange forskellige anvendelser.

FÅ ET TILBUD

I hvilke størrelser fremstiller Baucor forskærere?

Som en førende producent af skæreværktøjer tilbyder Baucor et bredt udvalg af størrelser af forskærere, der opfylder kundernes forskellige behov i mange brancher. Selvom det konkrete produktkatalog kan variere, kan du forvente følgende størrelsesintervaller:

Tommestørrelser:

  • Standard: Almindeligt anvendte størrelser som #0-80, #2-56, #4-40, #6-32, #8-32, #10-24, #12-24, 1/4-20 og så videre, der dækker et bredt udvalg af gevindstørrelser til anvendelser baseret på tommemål.
  • Overmål: Baucor kan også tilbyde forskærere i overmål til specifikke anvendelser, hvor et lidt større gevind ønskes for bedre pasform eller styrke.

Metriske størrelser (millimeter):

  • Standard: Et bredt udvalg af metriske størrelser, sandsynligvis fra M1, M1.2, M1.6, M2 og op til større diametre som M10, M12, M16 eller endnu større, til brugere der foretrækker metriske mål.

Specialstørrelser:

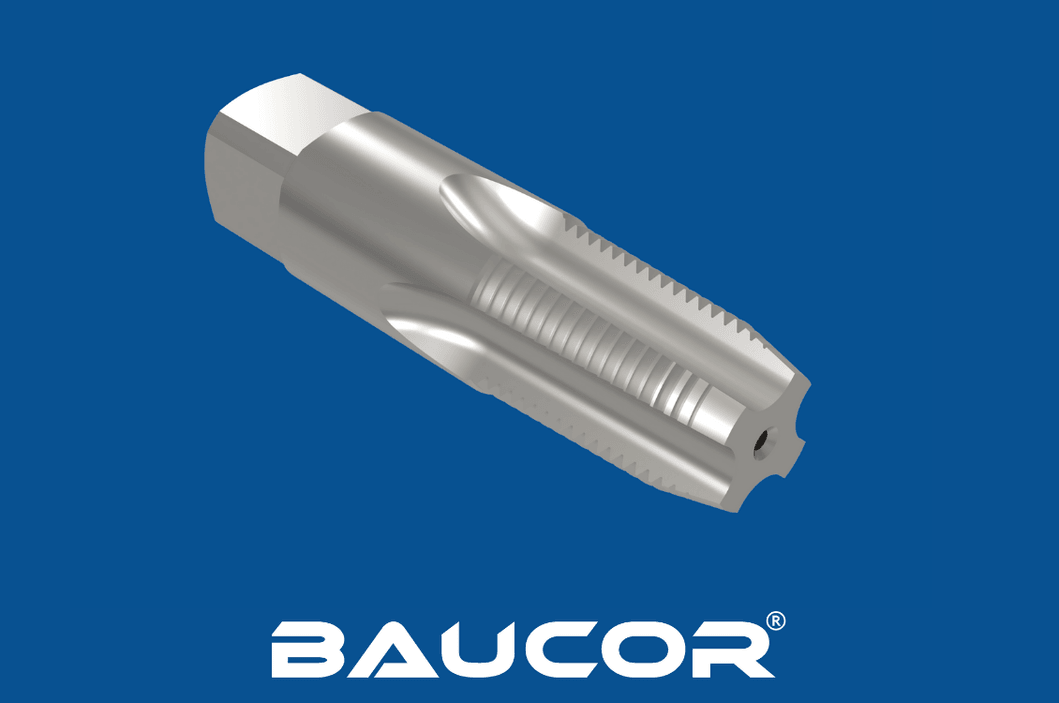
  • Rørgevindbor: Til gevindskæring i rør og fittings kan Baucor tilbyde konisk NPT-gevindbor (National Pipe Thread) eller BSPT-gevindbor (British Standard Pipe Thread) i forskellige størrelser.

Hvilke materialer fremstilles forskærere af?

Forskærere kan fremstilles af forskellige materialer, som hver har sine egne fordele og bedst egnede anvendelser:

  • Højhastighedsstål (HSS): Et almindeligt og alsidigt materiale, der er kendt for sin balance mellem hårdhed, sejhed og slidstyrke. Egner sig til almindelig gevindskæring i en række materialer.
  • Pulvermetallurgisk (PM) HSS: En mere raffineret form for HSS med forbedrede egenskaber som bedre slidstyrke, sejhed og varmhårdhed (evnen til at bevare hårdheden ved høje temperaturer). Ideelt til krævende anvendelser og højere skærehastigheder.
  • Koboltstål (HSS-E eller HSSE): Indeholder kobolt for øget varmebestandighed og hårdhed, hvilket gør det velegnet til bearbejdning af hårde materialer og anvendelser ved høje temperaturer.
  • Hårdmetal: Ekstremt hårdt og slidstærkt og giver enestående værktøjslevetid, især i slibende materialer og ved produktion i store serier. Bruges ofte til CNC-bearbejdning og krævende anvendelser.
  • HSS med hårdmetalskær: Kombinerer HSS' sejhed med hårdmetals slidstyrke ved skærekanterne for bedre ydeevne og alsidighed.

Derudover kan forskellige belægninger påføres forskærere for at forbedre deres egenskaber:

  • Titannitrid (TiN): Øger hårdheden og reducerer friktionen, så slidstyrken og værktøjets levetid forbedres.
  • Titankarbonitrid (TiCN): Hårdere og mere slidstærk end TiN og dermed velegnet til højhastighedsbearbejdning og materialer, der er vanskelige at skære i.
  • Titanaluminiumnitrid (TiAlN): Har fremragende varmebestandighed og hårdhed og er ideel til højhastighedsbearbejdning og tørbearbejdning.
  • Aluminiumtitannitrid (AlTiN): Ligner TiAlN, men yder endnu bedre ved høje temperaturer, hvilket gør den velegnet til meget krævende anvendelser.

Valget af materiale til en forskærer afhænger af den specifikke anvendelse, emnets materiale, den ønskede gevindkvalitet og produktionsvolumen. Det er vigtigt at tage højde for disse faktorer, når du skal vælge det mest egnede materiale til optimal gevindskæring og værktøjslevetid.

Hvilke belægninger forbedrer forskærere?

Forskærere kan ligesom andre skæreværktøjer forbedres med forskellige belægninger, der øger ydeevne, levetid og alsidighed. Her er de almindelige og specialiserede belægninger, der bruges:

Almindelige belægninger:

  1. Titannitrid (TiN): Denne guldfarvede belægning er meget udbredt på grund af sin hårdhed, reducerede friktion og forbedrede varmebestandighed. Forskærere med TiN-belægning har længere værktøjslevetid og yder bedre i en række materialer.
  2. Titankarbonitrid (TiCN): Denne hårde, sorte belægning giver overlegen slidstyrke og lavere friktion end TiN. Gevindbor med TiCN-belægning egner sig godt til bearbejdning af slibende materialer og til højtydende gevindskæring.
  3. Titanaluminiumnitrid (TiAlN): Denne violette belægning har fremragende varmebestandighed og hårdhed, hvilket gør den ideel til højhastighedsgevindskæring og bearbejdning af materialer, der er vanskelige at skære i, som rustfrit stål og titanlegeringer.

Andre belægninger:

  1. Blank overflade: Det er teknisk set ikke en belægning, men en poleret overflade, der kan hjælpe med at reducere friktionen og forbedre spånafgangen. Den bruges ofte på gevindbor til blødere materialer som aluminium og messing.
  2. Dampanløbning: Denne proces skaber et tyndt oxidlag på gevindborets overflade, som øger hårdheden og slidstyrken.
  3. Nitrering: Denne overfladebehandling øger gevindborets overfladehårdhed og slidstyrke, så det egner sig til højtydende gevindskæring.
  4. Belægninger påført ved dampaflejring: Disse belægninger, f.eks. aluminiumchromnitrid (AlCrN) eller zirkoniumnitrid (ZrN), giver bedre slidstyrke, reduceret friktion og bedre ydeevne i bestemte anvendelser.

Sådan vælger du den rette belægning:

Den ideelle belægning til en forskærer afhænger af flere faktorer, herunder:

  • Materialet, der skæres gevind i: Materialets hårdhed og slibende egenskaber påvirker, hvilken type belægning der er brug for. Hårdere materialer kræver generelt mere slidstærke belægninger.
  • Gevindskæringsforhold: Gevindskæring ved høj hastighed eller i store serier kan kræve belægninger med overlegen varmebestandighed og smøreevne.
  • Ønsket værktøjslevetid: Belægninger kan forlænge forskærernes levetid betydeligt, så det rette valg af belægning kan være med til at reducere udgifterne til værktøjsskift.

FÅ ET TILBUD

Hvor bruges forskærere?

Forskærere, også kaldet startgevindbor, er alsidige værktøjer, der bruges i mange brancher og anvendelser, fordi de let kan starte et gevind. Her er en oversigt over de almindelige anvendelser:

Industrielle anvendelser:

  • Metalbearbejdning og fremstilling: Forskærere er uundværlige i produktionen til at lave indvendige gevind i gennemgående huller (huller, der går helt igennem et emne). Deres koniske udformning giver en jævn og nøjagtig gevindstart og reducerer risikoen for skader på emnet eller gevindboret.
  • Vedligeholdelse og reparation: Forskærere bruges til at reparere eller genoprette beskadigede gevind i eksisterende huller. Den gradvise konicitet hjælper med at genopfange gevindboret i de eksisterende gevind og skærer forsigtigt materiale væk, så gevindprofilen genoprettes.
  • Prototyper og småserieproduktion: På grund af deres brugervenlighed og alsidighed foretrækkes forskærere ofte til prototyper og småserieproduktion, hvor specialiserede gevindskæremaskiner ikke er tilgængelige.
  • Byggeri: I byggeriet kan forskærere bruges til at lave gevindhuller i metalkonstruktioner, rammer og udstyr. Deres evne til at håndtere forskellige materialer gør dem til et værdifuldt værktøj i byggeriet.

Specifikke anvendelser:

  • Gevindskæring i gennemgående huller: Forskærere er særligt gode til gevindskæring i gennemgående huller, fordi den koniske indgang giver en jævn indføring og gradvist indgreb, hvilket reducerer risikoen for fejlskæring af gevindet.
  • Start af gevind i blindhuller: Selvom forskærere ikke er ideelle til gevindskæring i blindhuller i fuld dybde, kan de bruges til at starte gevind i blindhuller, inden man skifter til en mellemskærer eller en bundskærer.
  • Gevindskæring i bløde materialer: Forskærere bruges ofte til gevindskæring i blødere materialer som aluminium, messing og plast, hvor spånfjernelsen er lettere på grund af materialets lavere styrke.

Brancher:

  • Bilindustri: Fremstilling af gevindhuller i motorkomponenter, gearkassedele, karrosseripaneler og andre bildele.
  • Luft- og rumfart: Gevindskæring i gennemgående huller i flykomponenter, motordele og andre luftfartskonstruktioner.
  • Medicinsk udstyr: Fremstilling af medicinske instrumenter og implantater med indvendige gevind.
  • Elektronik: Fremstilling af gevindhuller i elektronikkabinetter, stik og andre komponenter.
  • Gør-det-selv og boligforbedring: Forskærere er også nyttige til gør-det-selv-projekter og reparationer i hjemmet, hvor der skal skæres gevind i gennemgående huller i metal eller plast.

Forskærernes alsidighed gør dem til uundværlige værktøjer i mange brancher og anvendelser, hvor der kræves nem start og nøjagtig gevindskæring.

Hvilke brancher bruger forskærere?

Forskærere er alsidige gevindværktøjer, der kan bruges i forskellige maskiner afhængigt af den konkrete anvendelse og det ønskede automatiseringsniveau:

  1. Håndgevindskæring: Forskærere bruges ofte til manuel gevindskæring med et vindejern, fordi deres koniske udformning gør dem lettere at starte og rette ind i et hul. Det egner sig til småprojekter eller når præcisionen ikke er afgørende.
  2. Gevindskæremaskiner: Disse maskiner er konstrueret specifikt til gevindskæring og giver præcis styring af gevindskæringscyklussen, herunder tilspænding, dybde og tilbagegang. De kan være manuelle, halvautomatiske eller fuldautomatiske afhængigt af det ønskede automatiseringsniveau og produktionsvolumen.
  3. CNC-bearbejdningscentre: Disse alsidige maskiner kan udføre en lang række bearbejdningsoperationer, herunder gevindskæring. CNC-bearbejdningscentre giver høj præcision og repeterbarhed og mulighed for at programmere komplekse gevindskæringscyklusser, hvilket gør dem ideelle til komplekse emner og produktion i store mængder.
  4. Drejebænke: Selvom de primært bruges til drejning, kan CNC-drejebænke udstyres med drevne værktøjer, så de også kan udføre gevindskæring. Det bruges ofte til at skære indvendige gevind i cylindriske emner.
  5. Drejeautomater: Disse automatiske maskiner er konstrueret specifikt til masseproduktion af små drejede dele. Drejeautomater kan udstyres med forskelligt værktøj, herunder forskærere, så indvendige gevind laves på en meget effektiv måde.
  6. Søjleboremaskiner: Selvom søjleboremaskiner ikke er lige så specialiserede som gevindskæremaskiner, kan de bruges sammen med forskærere til manuel gevindskæring. Du skal dog passe på ikke at bruge for stor kraft eller tilspænde for hurtigt, da det kan beskadige gevindboret eller emnet.

Valget af den rette maskine til brug af forskærere afhænger af flere faktorer:

  • Hullets størrelse og dybde: Størrelsen og dybden på det hul, der skal skæres gevind i, bestemmer, hvilken maskine og gevindborstørrelse der er den rette.
  • Materiale: Emnets materiale påvirker valget af gevindbor og de nødvendige skæreparametre.
  • Produktionsvolumen: Ved produktion i store mængder foretrækkes automatiske gevindskæremaskiner eller CNC-bearbejdningscentre ofte på grund af deres hastighed og effektivitet.
  • Præcision og nøjagtighed: Anvendelser, der kræver snævre tolerancer og høj præcision, kan gøre CNC-maskiner eller specialiserede gevindskæremaskiner nødvendige.
  • Budget: Tag højde for prisen på maskine og værktøj, når du træffer dit valg.

Når du vurderer disse faktorer omhyggeligt, kan du vælge den mest egnede maskine til din gevindskæring med forskærere og sikre effektiv og nøjagtig gevindfremstilling.

I hvilke maskiner bruges forskærere?

Forskærere, der er konstrueret til at starte gevind, kan bruges i en række maskiner til både manuel og automatiseret gevindskæring:

Manuel gevindskæring:

  • Vindejern til gevindbor: Dette er den enkleste metode til at bruge forskærere. Gevindboret holdes i vindejernet og drejes manuelt ind i hullet. Metoden egner sig til småprojekter og anvendelser, hvor præcisionen ikke er afgørende.
  • T-vindejern: Ligner et almindeligt vindejern, men med et T-formet håndtag, der giver bedre momentarm og kontrol. Bruges ofte til større gevindbor, eller når der kræves mere drejningsmoment.

Maskinel gevindskæring:

  • Boremaskiner:
  • Søjleboremaskiner: Disse maskiner giver præcis styring af bore- og gevindskæringsprocessen. Der kan monteres en gevindskæreenhed på en søjleboremaskine, så gevindskæringscyklussen automatiseres, og resultaterne bliver ensartede.
  • Håndholdte boremaskiner: Selvom håndholdte boremaskiner ikke er ideelle til præcis gevindskæring, kan de bruges sammen med forskærere til lettere eller mindre kritiske anvendelser. Du skal dog passe på ikke at tilspænde for hurtigt eller bruge for højt drejningsmoment.
  • Gevindskæremaskiner: Disse maskiner er udviklet specielt til gevindskæring og giver præcis styring af gevindskæringscyklussen, herunder tilspænding, dybde og vending. Gevindskæremaskiner kan være manuelle, halvautomatiske eller fuldautomatiske afhængigt af ønsket automatiseringsgrad og produktionsvolumen.
  • CNC-bearbejdningscentre: Disse alsidige maskiner kan udføre en lang række bearbejdningsoperationer, herunder gevindskæring. CNC-bearbejdningscentre giver høj præcision og repeterbarhed og mulighed for at programmere komplekse gevindskæringscyklusser, hvilket gør dem ideelle til komplekse emner og produktion i store mængder.
  • Drejebænke: Selvom de primært bruges til drejning, kan CNC-drejebænke udstyres med drevne værktøjer, så de også kan udføre gevindskæring. Det bruges ofte til at skære indvendige gevind i cylindriske emner.

Valget af den rette maskine til brug af forskærere afhænger af flere faktorer:

Hulstørrelse og dybde: Størrelsen og dybden af det hul, der skal skæres gevind i, afgør, hvilken maskine og gevindborsstørrelse der er den rette.

Materiale: Emnets materiale påvirker valget af gevindbor og de nødvendige skæreparametre.

Produktionsvolumen: Ved produktion i store serier foretrækkes automatiske gevindskæremaskiner eller CNC-bearbejdningscentre ofte på grund af deres hastighed og effektivitet.

Præcision og nøjagtighed: Anvendelser med snævre tolerancer og høj præcision kan kræve CNC-maskiner eller specialiserede gevindskæremaskiner.

Budget: Tag højde for omkostningerne til maskine og værktøj, når du træffer dit valg.

Hvilken design- og engineering-support tilbyder Baucor til forskærere?

Hos Baucor er vi stolte af at være mere end blot producent af forskærere af høj kvalitet. Vi er din dedikerede partner, når du vil opnå optimal gevindskæring og effektivitet. Vores omfattende design- og engineeringsupport er skræddersyet til både enkeltbrugeres og industrikunders særlige behov.

Designekspertise til dine specifikke behov:

Vi ved, at ethvert projekt er forskelligt. Vores erfarne ingeniører arbejder tæt sammen med dig om at designe specialfremstillede forskærere, der matcher dine krav perfekt. Uanset om du har brug for en bestemt geometri, et bestemt materiale eller en bestemt belægning, laver vi et gevindbor, der giver maksimal ydeevne og produktivitet i din anvendelse.

Ekspertvejledning til det optimale valg af materiale og belægning:

Det rette valg af materiale og belægning er afgørende for gevindborets levetid og ydeevne. Vores team guider dig gennem valget af det ideelle materiale, f.eks. højhastighedsstål, pulvermetallurgisk HSS, koboltstål eller hårdmetal, ud fra dit emnemateriale og dine gevindskæringsforhold. Vi giver også ekspertanbefalinger til belægninger som TiN, TiCN og andre, der forbedrer værktøjets levetid og ydeevne.

Engineeringsupport for højere effektivitet:

Vores engagement i din succes stopper ikke ved designfasen. Vores ingeniører analyserer dine gevindskæringsprocesser for at finde forbedringsmuligheder og optimere dine operationer. Vi kan hjælpe dig med at finjustere skæreparametrene, anbefale alternative værktøjsstrategier og yde hjælp til fejlfinding ved eventuelle problemer.

Skræddersyede løsninger til specifikke anvendelser:

Med vores dybe forståelse af forskellige brancher og anvendelser kan vi levere skræddersyede løsninger til dine unikke udfordringer. Uanset om du arbejder inden for luft- og rumfart, bilindustri, medicinalbranchen eller et helt andet område, sikrer vores ekspertise i gevindbordesign og anvendelse optimale resultater.

Fokus på uddannelse og innovation:

Hos Baucor tror vi på at give vores kunder viden. Vi tilbyder kurser og undervisningsmateriale, så du får mest muligt ud af dine forskærere. Derudover sørger vores løbende forskning og udvikling for, at vi hele tiden innoverer og forbedrer vores produkter, så de matcher branchens skiftende behov.

Vælg Baucor som partner til succes:

Baucor arbejder tæt sammen med kunderne om at udvikle værktøjer, der er tilpasset specifikke gevindkrav, og fremstiller specialløsninger til gevindskæring til unikke materialer, gevindprofiler og produktionsmiljøer. Vælg Baucor som din partner til forskærere, og oplev forskellen, vores omfattende supporttjenester kan gøre. Vi er dedikerede til at hjælpe dig med at opnå de bedst mulige resultater i din gevindskæring. Kontakt os i dag, og hør mere om, hvordan vi kan støtte din succes.
ENESTÅENDE ENGINEERING-SUPPORT

Engineering-support og rådgivning

Engineering-ekspertise hele vejen

Baucor tilbyder specialfremstilling og engineeringløsninger, der er skræddersyet til dine specifikke behov, på tværs af forskellige brancher.

Produktionsvenligt design (DFM)

Optimer dit design til produktion

Baucors ingeniører kan gennemgå dit design og give feedback, der forbedrer produktionsegnetheden, omkostningseffektiviteten og effektiviteten.

Løsninger til prototyper og serieproduktion

Din løsning, dit omfang

Uanset om du har brug for en enkelt prototype eller fuld serieproduktion, står Baucors ingeniører klar til at samarbejde med dig. Kontakt os, så drøfter vi, hvordan vi kan føre din idé ud i livet.

Skræddersyede engineering-løsninger

Skræddersyede løsninger til Baucors kunder

Baucor er specialiseret i unikke fremstillings- og engineeringløsninger, der er udviklet til at dække hver enkelt kundes specifikke behov. Vores ekspertise dækker en bred vifte af brancher og anvendelser.

Hvilke designguider findes der til forskærere?

Forskærere, også kaldet startgevindbor, er udformet med specifikke egenskaber, der sikrer en jævn og nøjagtig gevindstart i et hul. Her er de vigtigste designretningslinjer for forskærere:

  1. Konisk indgang: Forskærerens kendetegn er den gradvise konicitet i startenden, som typisk strækker sig over 8-10 gevindgange. Denne koniske del hjælper med at lede gevindboret ind i hullet og skærer gradvist materialet væk, så der dannes en delvis gevindform, der går over i den fulde gevindprofil. Keglevinklen er omhyggeligt valgt, så der opnås balance mellem nem start og skæreeffektivitet.
  2. Skærekantsgeometri: Forskærernes skærekanter er præcisionsslebne, så den ønskede gevindform dannes, og gevindskæringen bliver nøjagtig. Spånvinkel, frihedsvinkel og indgangsfasens længde er omhyggeligt udformet for at optimere skæreydelsen, minimere friktionen og reducere risikoen for brud på gevindboret.
  3. Gevindfrihed: Gevindfrihed er den frigang bag skærekanterne, der giver et jævnt spånflow og reducerer friktionen under gevindskæring. Ved forskærere er friheden generelt mindre udtalt end ved andre typer gevindbor, fordi den koniske indgang er med til at fordele skærekræfterne mere jævnt.
  4. Spånrilledesign: Forskærernes spånriller er udformet til at give effektiv spånfjernelse, især i de første faser af gevindskæringen. Spånrillernes antal og form kan variere afhængigt af gevindborets størrelse og det materiale, der skæres gevind i.
  5. Materialevalg: Højhastighedsstål (HSS) er det mest almindelige materiale til forskærere på grund af balancen mellem hårdhed, varmebestandighed og overkommelig pris. Til hårdere materialer eller produktion i store serier kan der dog vælges koboltstål eller hårdmetal.
  6. Belægning: Belægninger som titannitrid (TiN) eller titankarbonitrid (TiCN) kan påføres for at øge gevindborets hårdhed, reducere friktionen og forlænge værktøjets levetid. Belægninger er især gavnlige i krævende gevindskæringsanvendelser, hvor slidstyrke er afgørende.
  7. Skaftdesign: Forskærere har typisk lige skaft, der passer i standardholdere til gevindbor. Skaftdiameteren skal passe til gevindborets størrelse og den gevindskæremaskine, der bruges.

Ved at følge disse designretningslinjer kan producenter fremstille forskærere af høj kvalitet, der sikrer en jævn og nøjagtig gevindstart og minimerer risikoen for fejlskæring af gevindet og skader på emnet. Den præcise kombination af konisk indgang, skærekantsgeometri og materialevalg gør det muligt at bruge forskærere effektivt i mange forskellige anvendelser i en lang række brancher.

Vis som