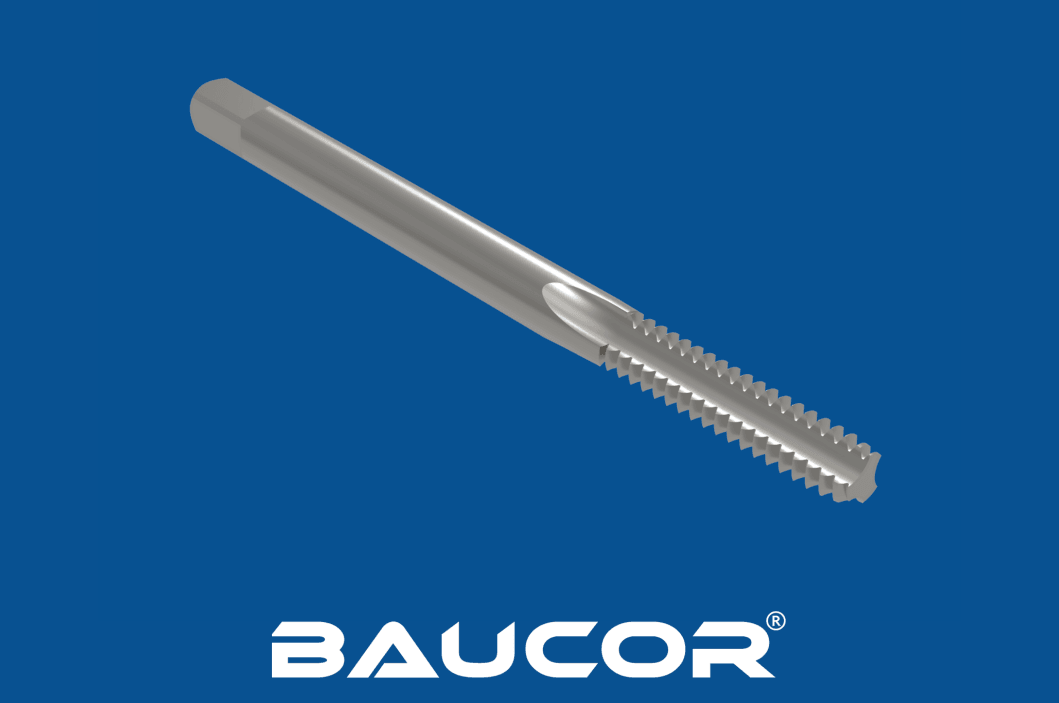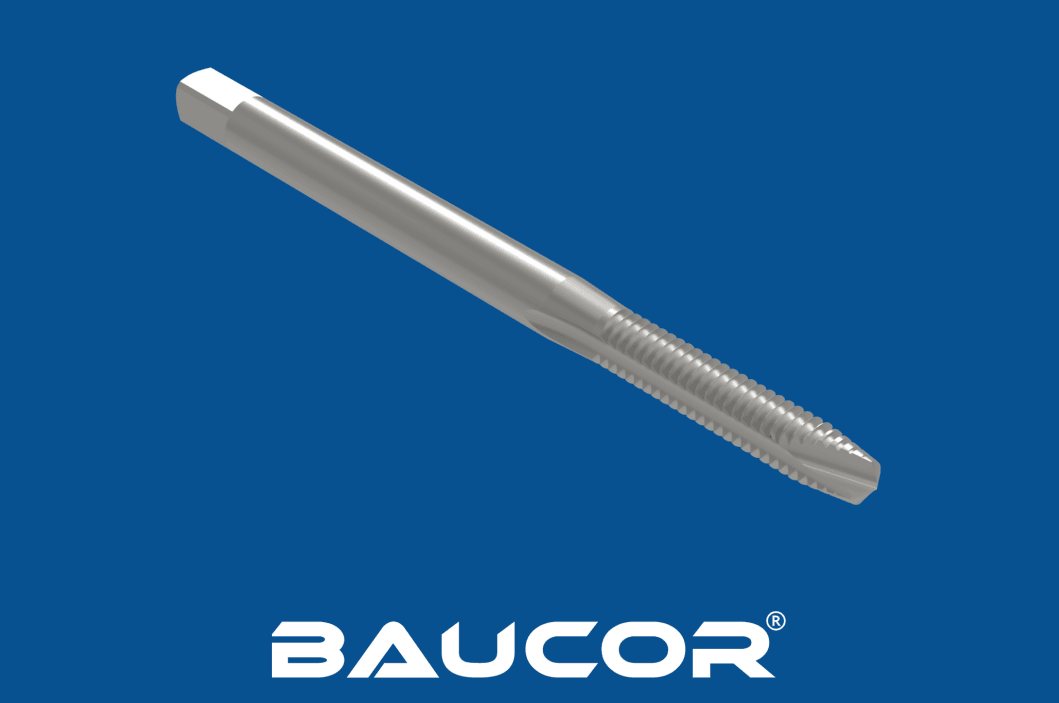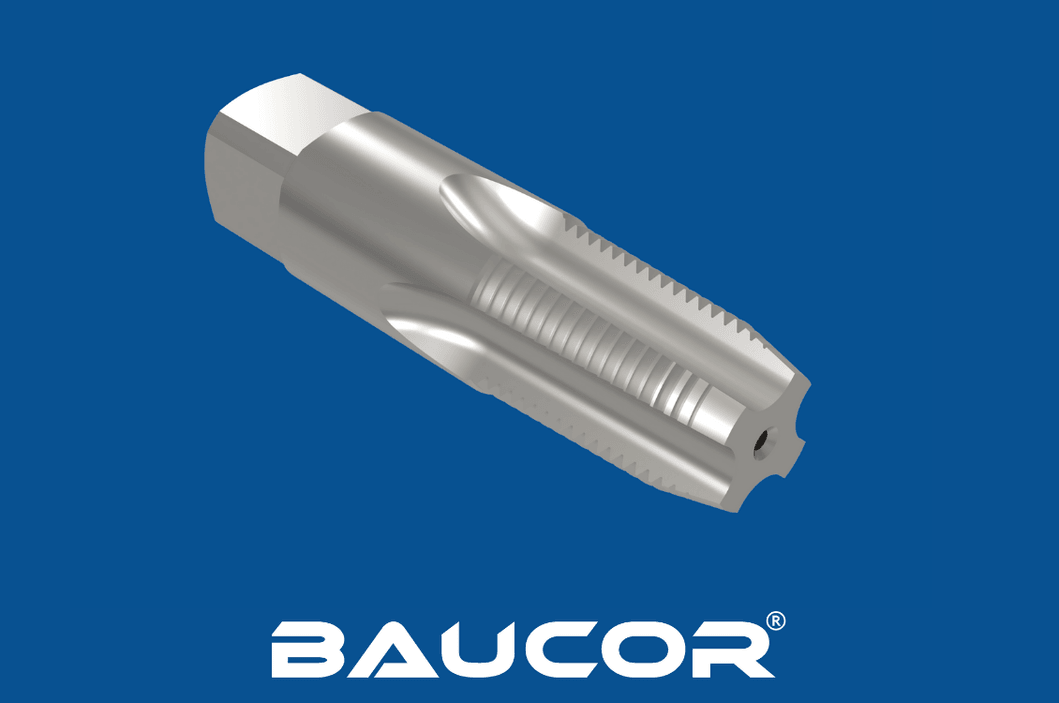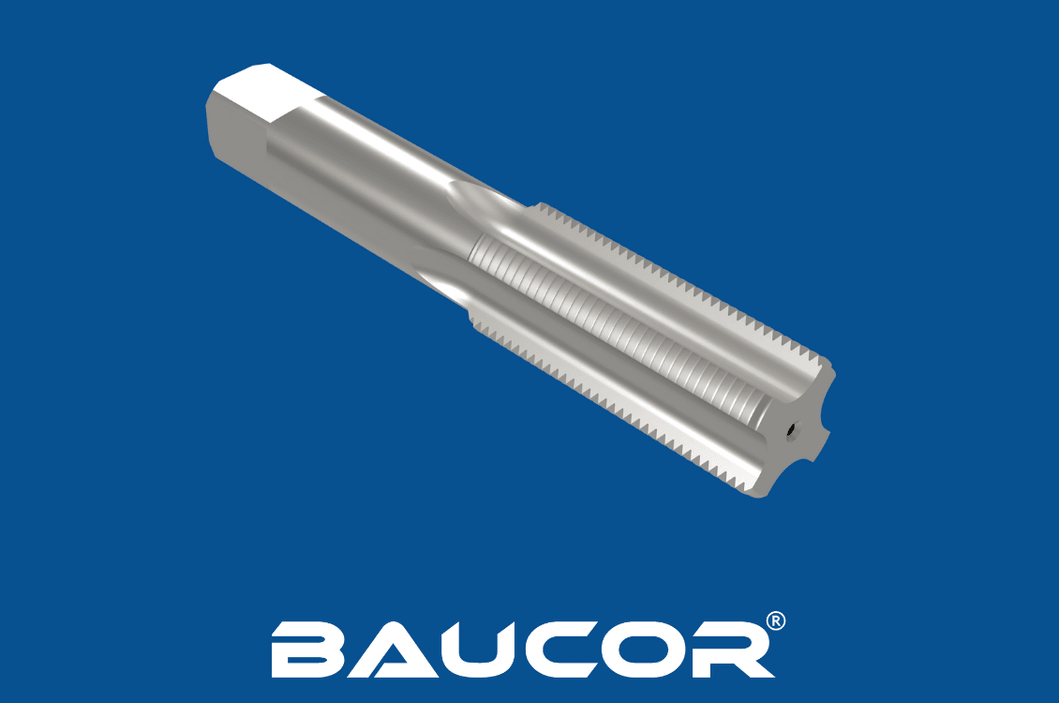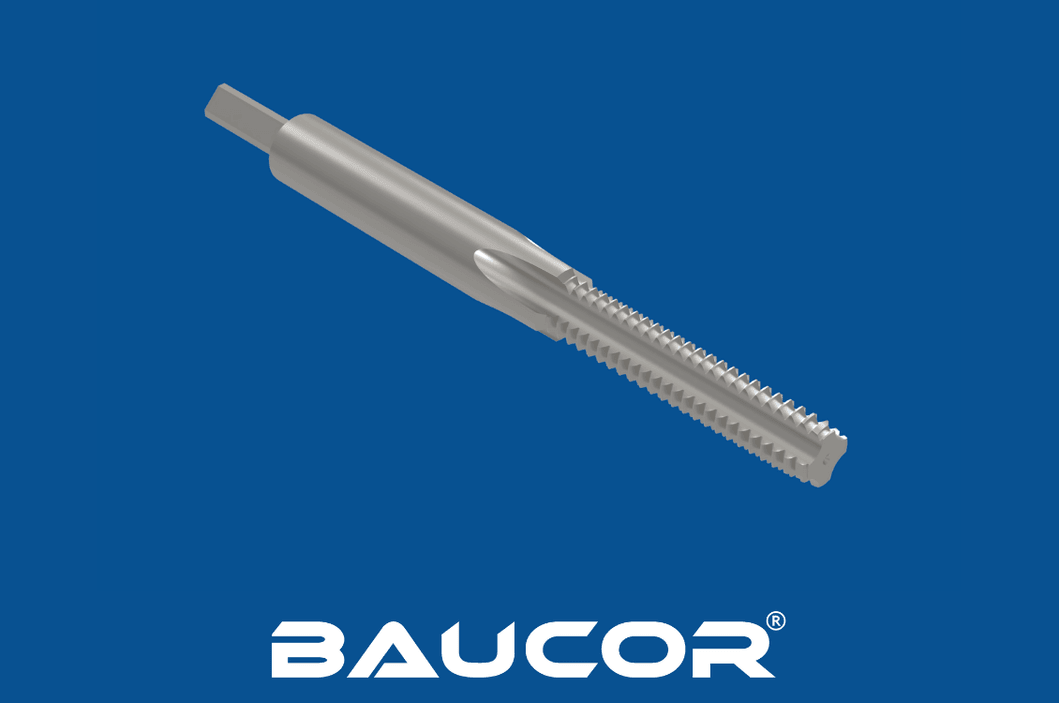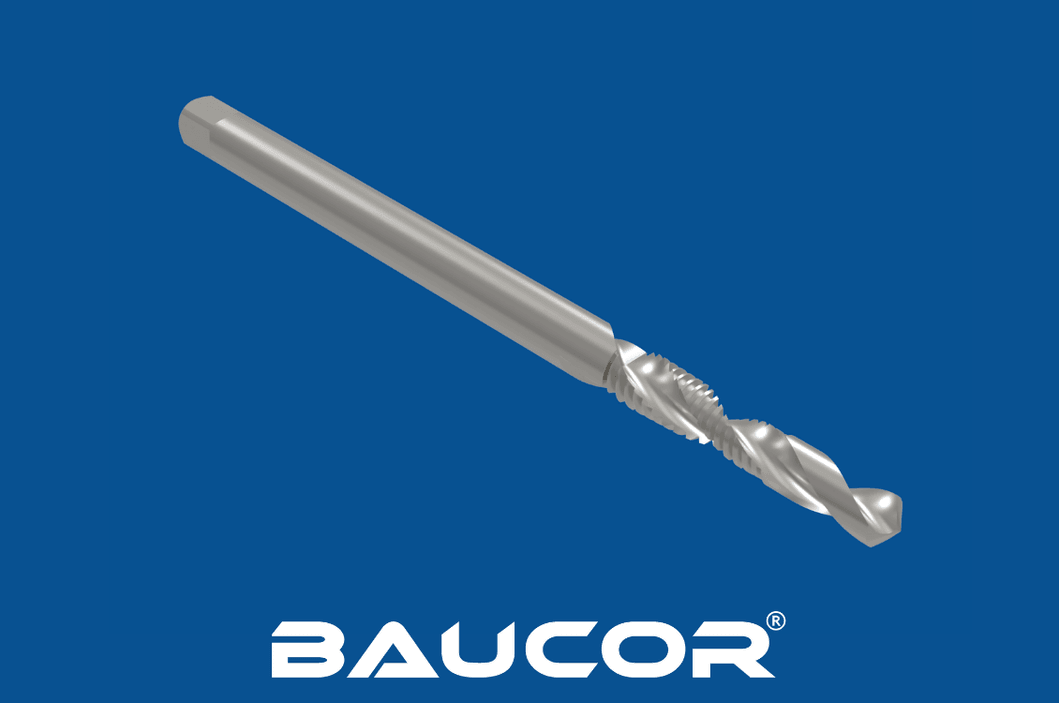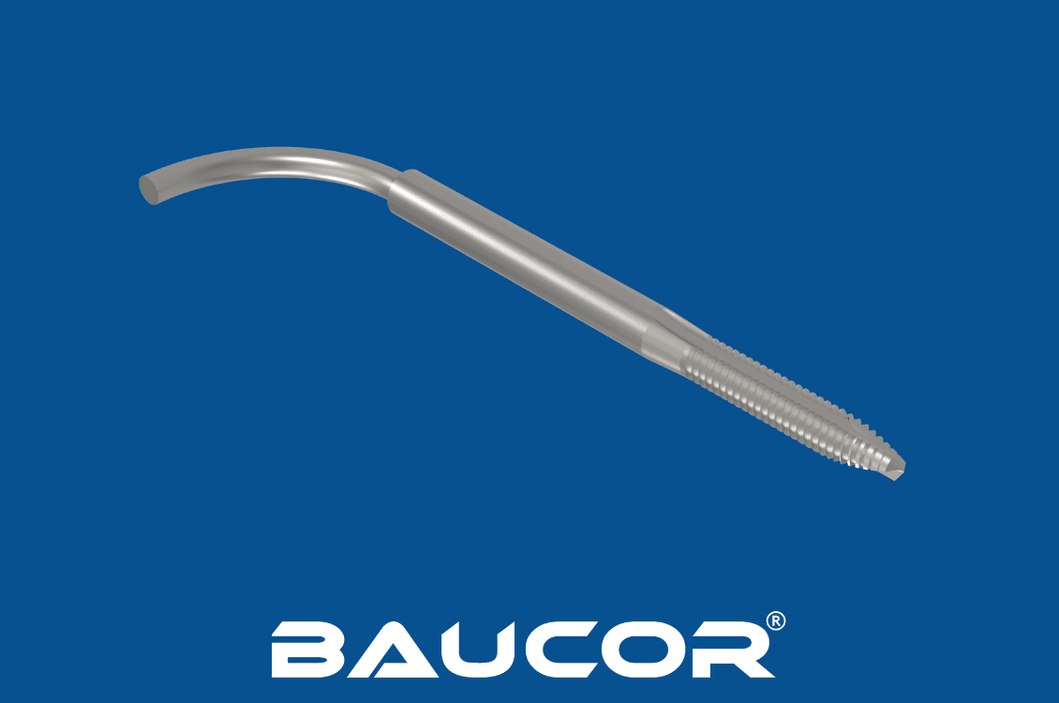

Hvordan fremstilles gevindbor med spiralriller?
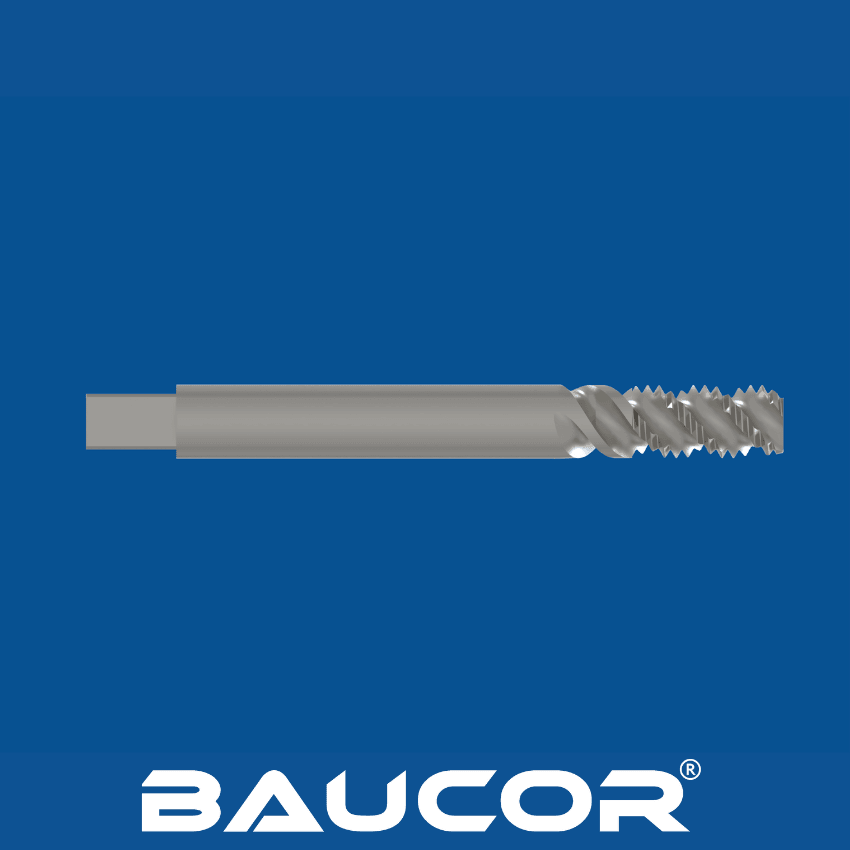
Fremstillingen af et gevindbor med spiral omfatter flere trin, præcis bearbejdning og specialudstyr for at opnå den ønskede nøjagtighed og ydeevne.
Vigtigste produktionstrin
- Valg og forberedelse af materiale: Processen begynder med en stang af værktøjsstål af høj kvalitet, typisk højhastighedsstål (HSS) eller kobolt-højhastighedsstål (HSS-E). Stangen skæres til omtrentlig længde og varmebehandles for øget hårdhed. Andre mulige materialer er højhastighedsstål (HSS), kobolt-højhastighedsstål (HSS-Co), pulvermetal (PM), hårdmetal samt belagte varianter af ovenstående materialer (f.eks. TiN, TiCN).
- Formgivning af emnet: Gevindborets grundform dannes ved slibe- eller drejeoperationer. Skaftet og den samlede diameter begynder at tage form.
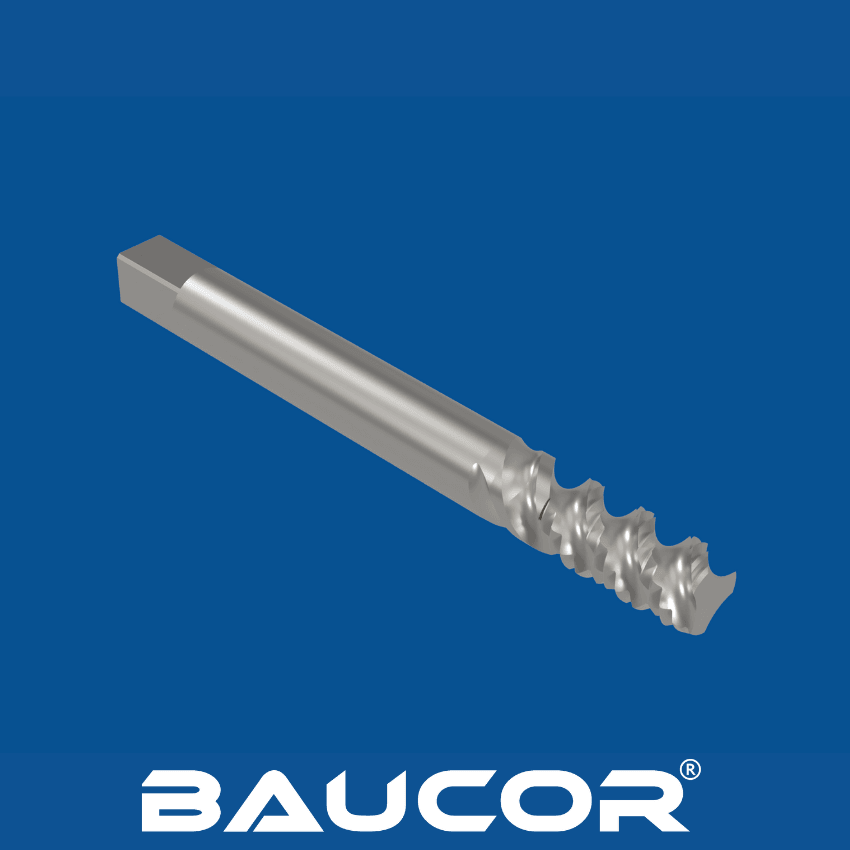
- Fremstilling af spånriller: Specialiserede fræsemaskiner skaber de karakteristiske spiralriller. Spånrillernes vinkel og dybde er afgørende for spånafledningen.
- Gevindskæring: Højpræcisionsslibemaskiner bruger særlige slibeskiver til at slibe den nøjagtige gevindprofil efter standarder (f.eks. metrisk, UNC, UNF).
- Varmebehandling (afsluttende): Gevindboret gennemgår en afsluttende varmebehandling for at opnå optimal hårdhed og slidstyrke.
- Belægning (valgfri): Belægninger som titannitrid (TiN) eller andre kan påføres for yderligere at forbedre ydeevne og værktøjslevetid.
- Kvalitetskontrol: Målnøjagtighed (gevind, diameter, spånrillegeometri), hårdhed og overfladefinish kontrolleres grundigt.