
Hvordan fremstilles rørgevindbor?
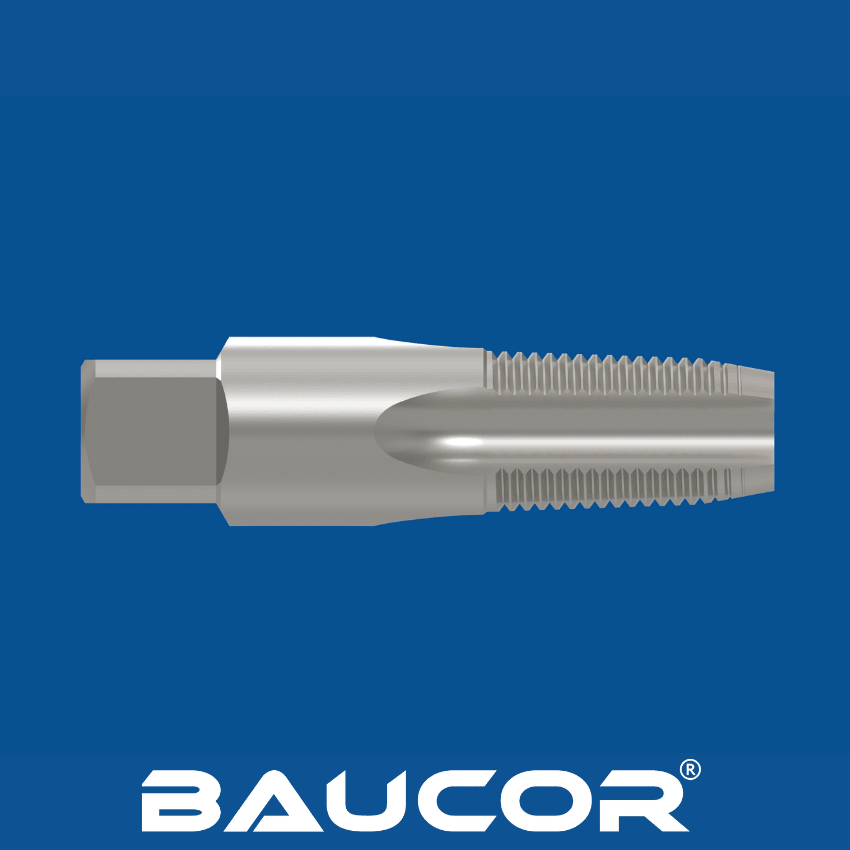
Fremstillingen af rørgevindbor med deres specialiserede koniske udformning, der er afgørende for lækagesikre samlinger, er en omhyggelig proces, hvor nøjagtighed og materialeegenskaber er altafgørende. Lad os se nærmere på de vigtigste trin:
- Materialevalg og forberedelse:
- Materialevalg: Højhastighedsstål (HSS) er grundlaget for mange rørgevindbor på grund af balancen mellem sejhed, slidstyrke og pris. Ved særligt hårde rør eller krævende anvendelser kan producenterne vælge kobolt-højhastighedsstål (HSS-E) for den bedre varmebestandighed eller endda pulvermetallurgisk højhastighedsstål (PM HSS) for maksimal sejhed.
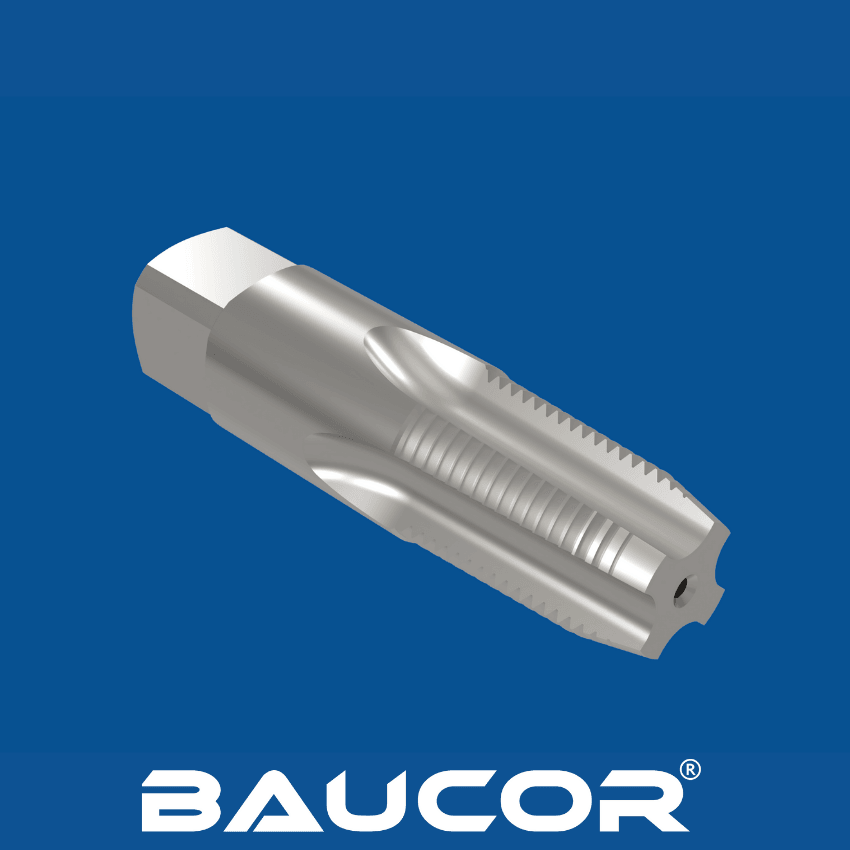
- Andre mulige materialer er kobolt-højhastighedsstål (HSS-Co), pulvermetal (PM), højtydende højhastighedsstål (HP-HSS), hårdmetal, titannitrid (TiN), titankarbonitrid (TiCN), titanaluminiumnitrid (TiAlN), diamantlignende kulstof (DLC) og aluminiumtitannitrid (AlTiN).
- Indledende formgivning: Den valgte ståltap skæres til cirka rigtig længde og varmebehandles for at øge hårdheden, så den er klar til de krav, som bearbejdningen stiller.
Formning af emnet:
- Slibning eller drejning: Ved spåntagende bearbejdning fjernes overskydende materiale, så gevindborets skaft (den ugevindede del, som værktøjsholderen griber fat i) og den samlede diameter opnås. Disse mål kontrolleres allerede nøje, fordi de påvirker den endelige gevindstørrelse og kompatibilitet.
- Fræsning af spånriller: Specialiserede fræsemaskiner udskærer gevindborets karakteristiske spånriller. Rørgevindbor kan have lige spånriller til korte spåner i almindelige materialer eller spiralriller for bedre spånudkast ved sejere materialer eller dybere huller.
Gevindskæring:
- Specialiseret gevindslibning: Præcisionsslibemaskiner spiller den mest afgørende rolle. Disse maskiner bruger slibeskiver med en profil, der spejler den ønskede gevindstandard (f.eks. NPT eller NPTF), og som indeholder den nødvendige konicitet.
- Præcision og kontrol: CNC-teknologi (Computer Numerical Control) sikrer nøjagtighed og gentagelsesnøjagtighed i gevindskæringsprocessen. Producenterne styrer omhyggeligt slibeskivernes hastighed, maskinens bevægelser og endda kølevæskens flow for at opretholde optimale skæreforhold.
Varmebehandling
- Optimering af materialeegenskaberne: Gevindboret gennemgår endnu en varmebehandling. Dette sidste trin finjusterer hårdhed, sejhed og slidstyrke, så det kan klare de kræfter, der opstår ved skæring af gevind i rørmaterialer.
Overfladebehandlinger (valgfrit):
- Titannitrid (TiN): Den klassiske guldfarvede belægning reducerer friktion og slid.
- Avancerede belægninger: Muligheder som titanaluminiumnitrid (TiAlN) til højtemperaturanvendelser eller kromnitrid (CrN) til korrosionsbestandighed kan vælges strategisk.
Kvalitetskontrol: Strenge kontroller sikrer kvaliteten:
- Målnøjagtighed: Gevind, diametre, konicitet og gevindborets samlede geometri kontrolleres omhyggeligt mod de stramme tolerancer, som branchestandarderne og producenten fastsætter.
- Hårdhedsprøvning: Bekræfter, at materialet har opnået de ønskede egenskaber gennem varmebehandlingen
- Overfladeinspektion: Gevindboret undersøges for fejl eller ufuldkommenheder, der kan påvirke ydeevnen eller værktøjets levetid.