
Hvordan fremstilles gevindbor med bøjet skaft?
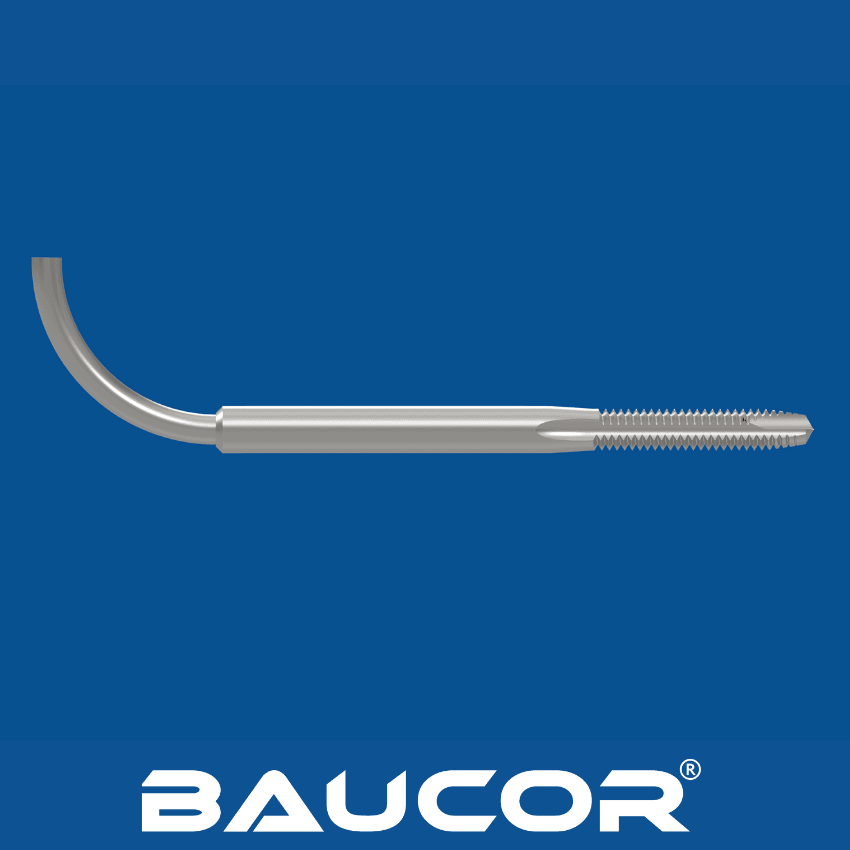
Fremstillingen af gevindbor med bøjet skaft (gevindborsfremstilling) består af en række præcise trin, der giver et værktøj af høj kvalitet:
- Valg af materiale: Højhastighedsstål (HSS) er det mest almindelige materiale på grund af hårdheden, slidstyrken og evnen til at tåle høje temperaturer. Andre materialer som koboltstål eller hårdmetal kan bruges til særlige anvendelser.
- Fremstilling af emner: Det valgte materiale skæres til emner af passende størrelse og form. Emnerne udglødes derefter for at blødgøre materialet, så det er lettere at bearbejde.
- Gevindslibning: Præcisionsslibemaskiner bruges til at lave gevindene på emnet. Gevindene slibes efter nøjagtige specifikationer for stigning, diameter og stigningsvinkel.
- Slibning af spånriller: Spånrillerne slibes ind i emnet, så der er kanaler til spånafledning under gevindskæringen. Antallet og typen af spånriller afhænger af det konkrete gevindbordesign og anvendelsen.
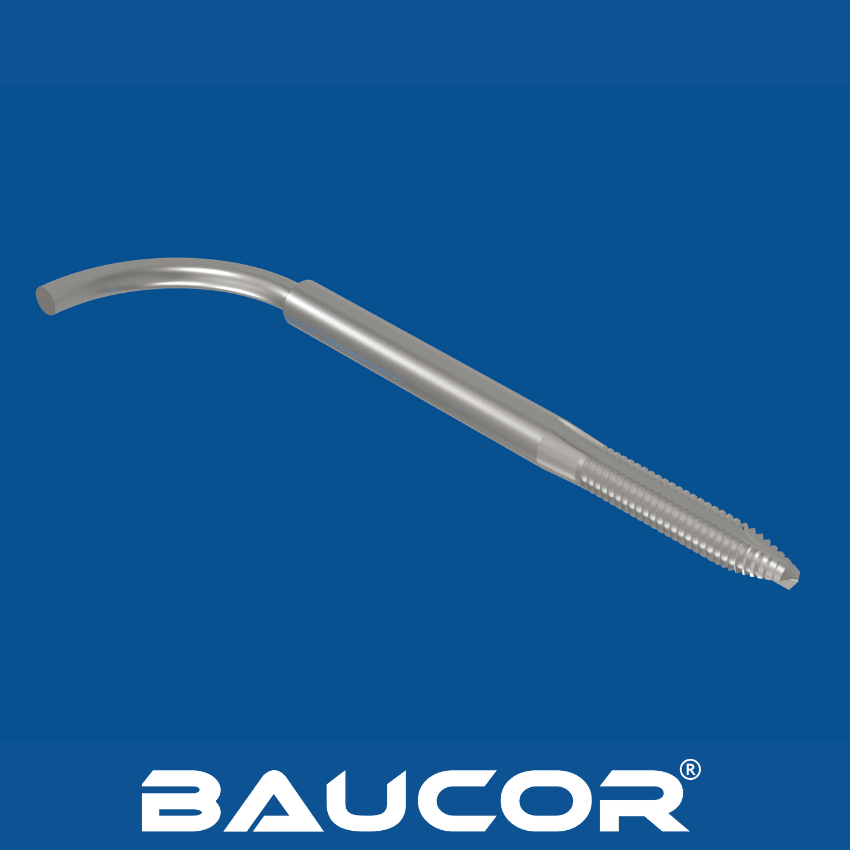
- Bøjning af skaftet: Gevindborets lige skaft opvarmes til en bestemt temperatur og bøjes derefter til den ønskede vinkel på 90 grader. Processen styres omhyggeligt for at sikre den rigtige bøjningsvinkel og undgå at beskadige gevindboret.
- Varmebehandling: Gevindboret med bøjet skaft varmebehandles for at hærde skærene og forbedre den samlede holdbarhed. Det sker ved bratkøling (hurtig afkøling) og anløbning (genopvarmning til en lavere temperatur).
- Belægning (valgfrit): Afhængigt af anvendelsen kan gevindboret belægges med et tyndt lag af et materiale som titannitrid (TiN) eller titancarbonitrid (TiCN) for yderligere at forbedre slidstyrken og reducere friktionen.
- Slutkontrol: Hvert gevindbor kontrolleres omhyggeligt for at sikre, at det opfylder strenge kvalitetskrav til målnøjagtighed, gevindkvalitet og samlet ydeevne.