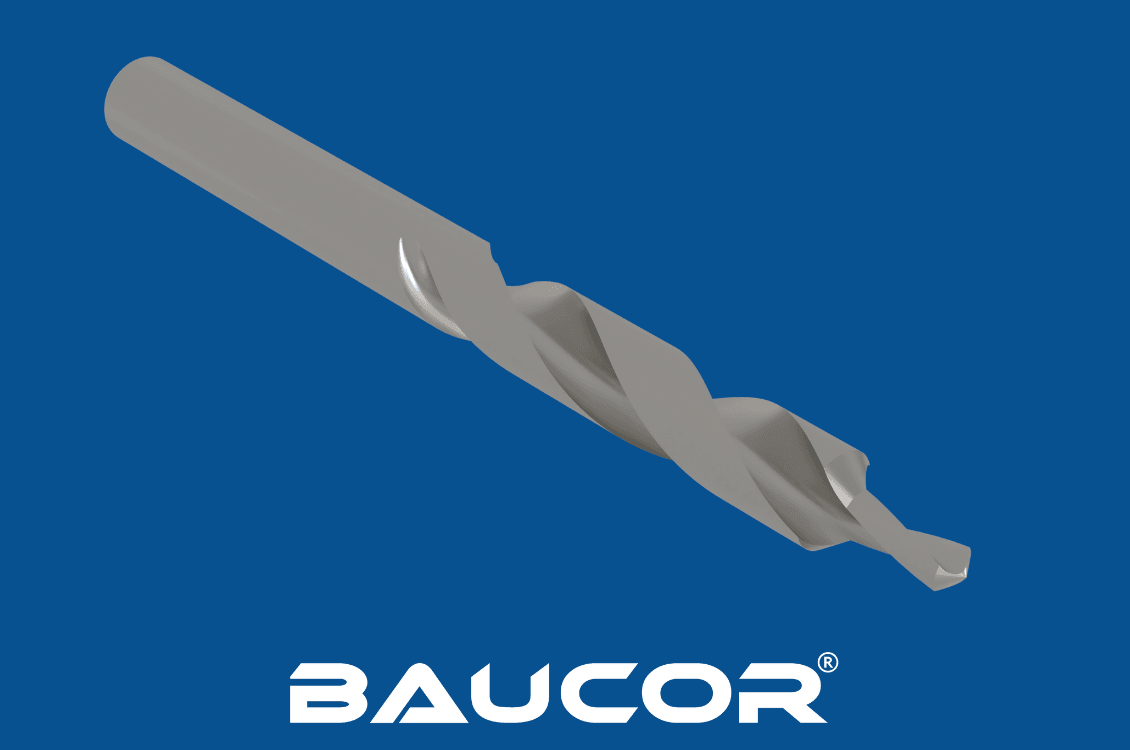

Hvordan fremstilles forsænkere?
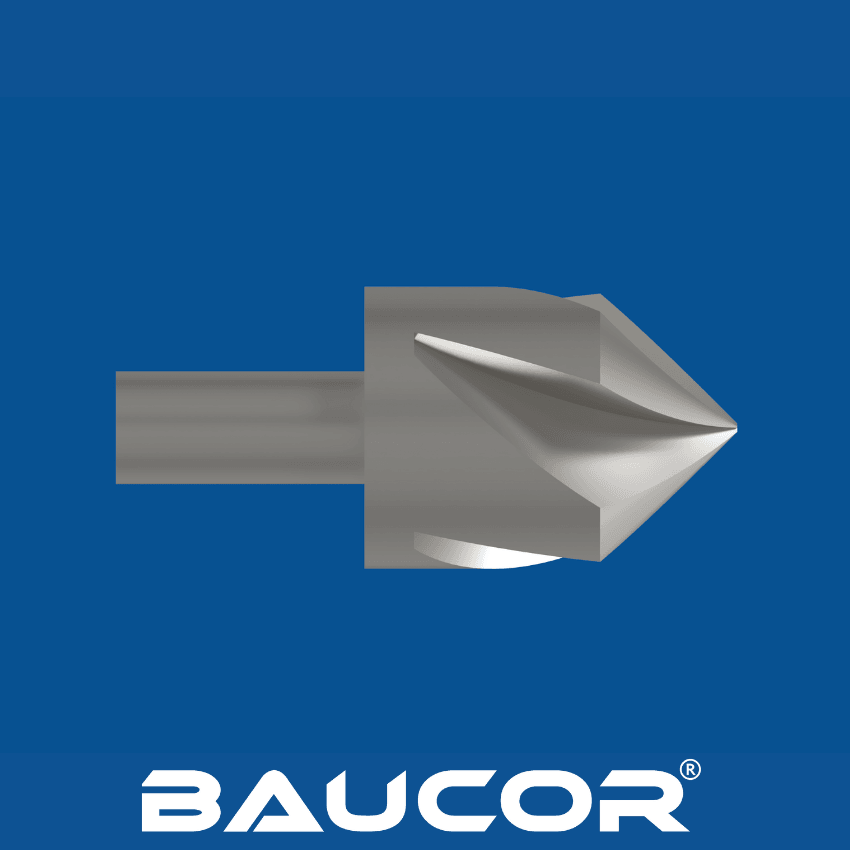
Råmaterialer:
- Forsænkere fremstilles typisk af højhastighedsstål (HSS), koboltlegeret højhastighedsstål (HSS-Co) eller massivt hårdmetal for ekstraordinær slidstyrke.
Fremstillingstrin:
- Dannelse af emnet: Processen starter med en stang af det valgte materiale, som formes groft til værktøjets grundform.
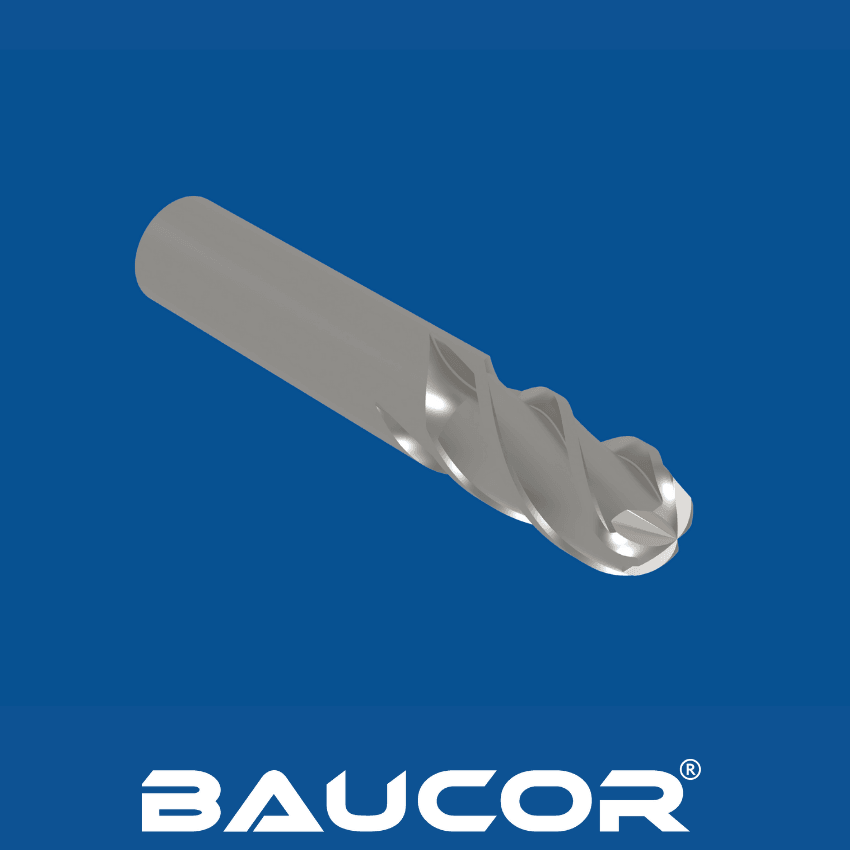
- Spånrillefræsning: Der skæres spiralformede spånriller i værktøjets krop. Disse spånriller er afgørende for effektiv spånafgang under forsænkningen.
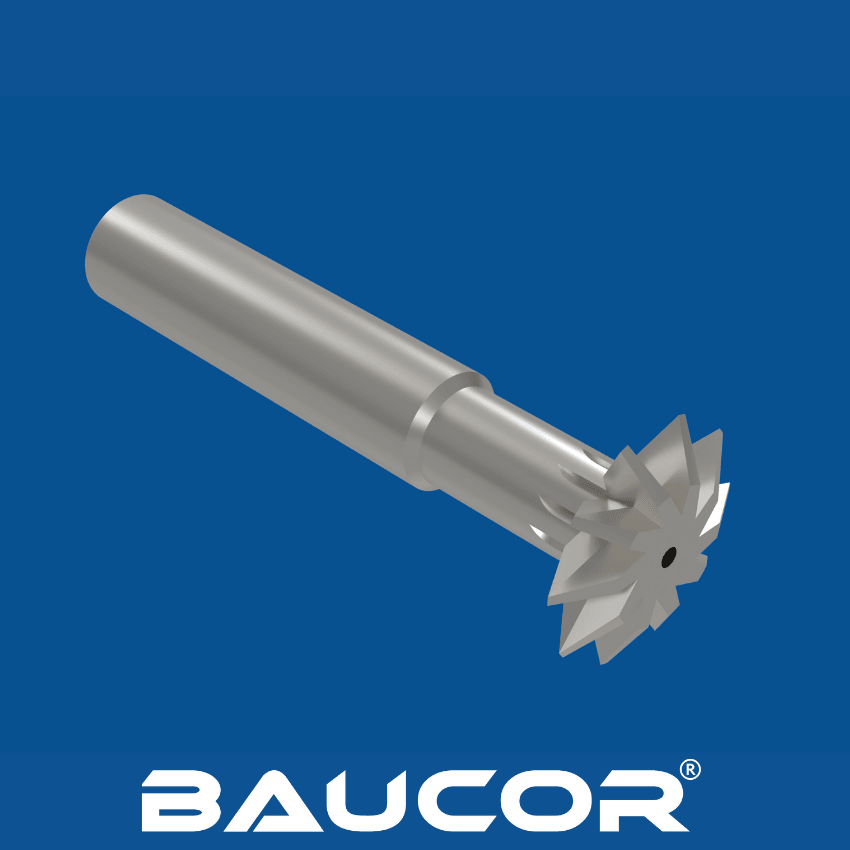
- Forsænkervinkel: Værktøjets spids præcisionsslibes til den ønskede forsænkervinkel. De mest almindelige vinkler er 82 grader eller 90 grader,
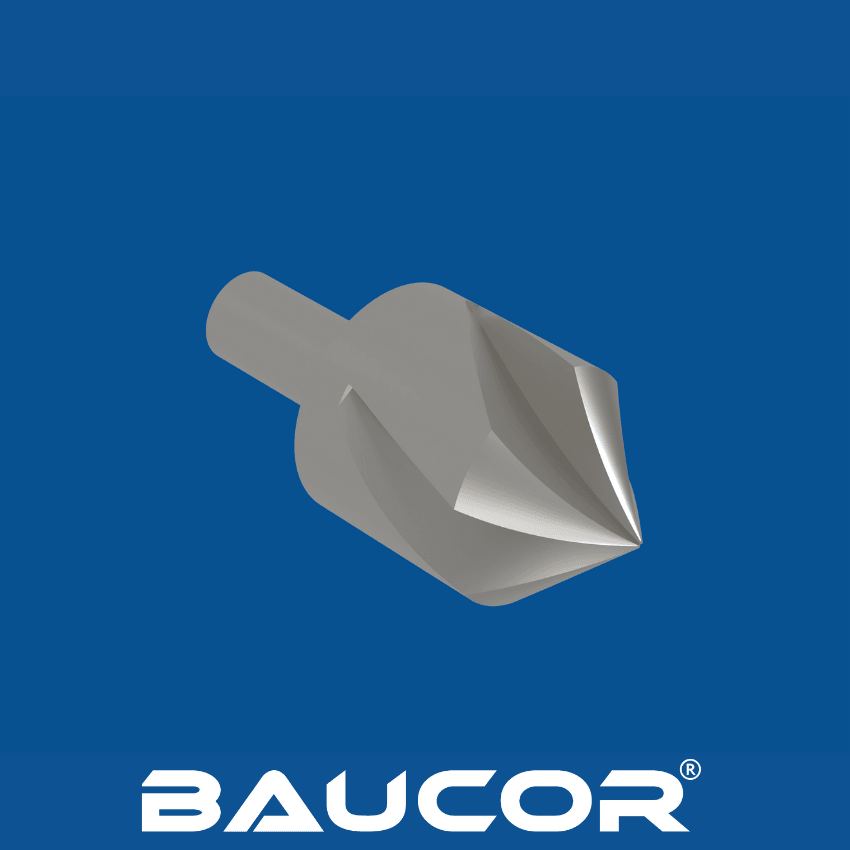
- Udformning af skaft: Skaftet formes, så det passer til standardpatroner. Almindelige skafttyper er rundt, sekskantet og hurtigskift.
- Hærdning (hvis relevant): Værktøjet kan varmebehandles for at øge hårdhed og holdbarhed. Dette trin er særligt vigtigt for HSS-værktøjer.
- Skærpning: Afsluttende slibning sikrer et knivskarpt skær. Denne skarphed er afgørende for at lave rene, nøjagtige forsænkninger.
- Belægning (valgfrit): Nogle forsænkere får belægninger (som dem, der omtales senere) for bedre ydeevne og længere levetid.
Overvejelser ved fremstilling
- Præcise vinkler: Forsænkervinklens nøjagtighed er afgørende for, at skruehovederne passer korrekt.
- Skarphed: Et skarpt skær er afgørende for rene snit og for at mindske flisning i træ.